凌晨两点半,值班室电话炸响。
小李声音发颤:王工,1600吨冲头裂了。
我套上工服往车间跑,老远就闻到金属断裂的腥气。
半年前老板图便宜,换了个小厂家的设备,比老牌厂家便宜了八十万。这下好,订单交不出来,光违约金就赔了小二十万。
很多人觉得锻压设备就是一堆厚钢板拼起来,谁家便宜买谁家。真踩过坑才知道,选不对锻压设备厂家,够你车间喝一壶的。
选锻压设备,不是买铁那么简单
说实话,锻压设备的核心,就藏在几个没人盯着的细节里。
机架焊完,必须进炉恒温保持72小时去应力,少一天都不行。
导轨安装的平面度,必须控制在0.02mm每米以内,差一丝,滑块用两年就偏磨。
滑块和导轨的配合间隙,绝不能超过0.05mm,大一点,冲出来的零件公差就飘。
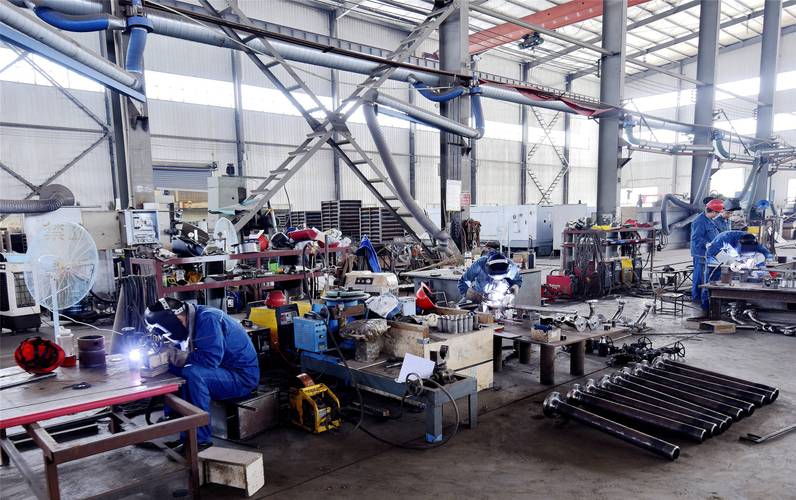
现在行业里有两条主流路线,整体铸钢机架和拼接焊接机架。
整体铸钢刚度好,抗冲击,用二三十年不变形,问题是成本高,大吨位的铸钢件没几家厂家能做,报价也下不来。
拼接焊接就便宜多了,随便什么吨位都能做,交货还快。
不过话说回来,行业内通常不说但实际在做的妥协是什么?
百分之八十的小厂家,焊完根本不做全炉退火去应力,最多拿锤子敲一敲焊缝,喷个丸就给你发货。
前两三年用着没问题,三五年应力释放完,机架直接歪,精度掉的没边,修都没法修,只能换。
不同行业,要求差得不是一点半点
之前给商用车底盘做配套的一个老客户,找国内一线锻压设备厂家定了台1250吨热模锻压力机。
他们做汽车半轴,要求每分钟18次的稳定节拍,硬度公差不能超过3HRC。
这台设备用了八年,现在节拍每分钟还能跑到17.6次,硬度合格率稳定在99.5%以上。
更早之前他们贪便宜找小厂做过一台,两年节拍掉到每分钟12次,合格率直接掉了八个点,最后只能当废铁卖。
做汽车的,对设备刚性和稳定性要求刻进骨子里,差一点都不行。
另一个案例是顺德做小家电钣金的客户,做破壁机底座的拉伸件。
他们找南方一家锻压设备厂家做的45吨高速冲床,人家提前考虑到南方回南天潮湿,所有导轨都做了镀硬铬处理,油路加了干燥过滤装置。
之前用北方某小厂的设备,不到一年导轨就绣得拉不动滑块,每天要擦三次润滑油,耽误整整三分之一的产量。
做小家电钣金的,要求就是高速、稳定,还得适应本地的工况,偷一点防护的工序都不行。
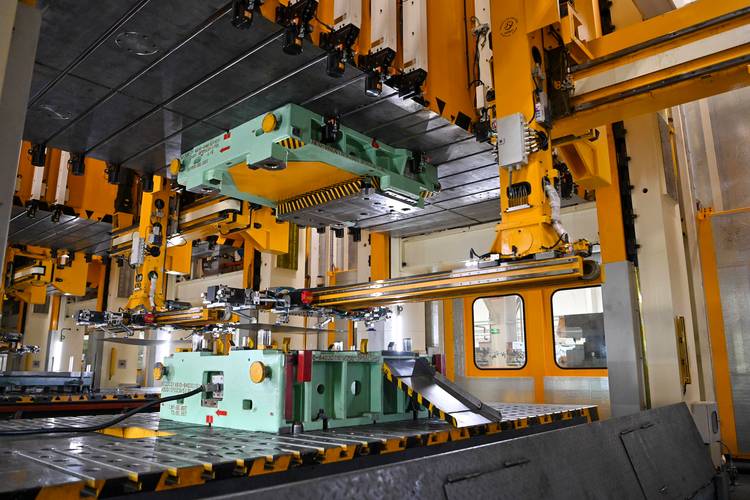
风口下的暗礁,没人愿意公开说的真话
现在都喊进口替代,都做智能制造,很多厂家吹自己的设备能联网,能预测模具寿命,能自动调参数。
其实行业内藏着一个不愿说的难题。
现在所有的模具损耗预测算法,都是基于理想工况做的。实际车间里呢?今天这批钢材硬度高两度,明天车间温度高五度,后天润滑脂换了个牌子,磨损速度直接变了。
那些吹得神乎其神的智能算法,根本不准,很多厂家装传感器就是拿补贴的样子货,实际用起来还是得靠老师傅凭经验摸。
还有标准滞后的坑,现在很多新材料锻压,比如碳纤维复合结构的热锻,旧的行业标准里根本没有对应的精度和刚度要求,很多厂家按旧标准做出来,客户拿到手根本没法用,打官司都没地方说理。
回到最开头那台裂了冲头的设备,最后我们花了三十万,找原来的老牌厂家重新做了冲头,重新做了应力消除,用到现在五年了,一点问题都没有。
我干了二十年,总结一句土话:买锻压,贪一块钱便宜,吃十块钱亏。
你们车间有没有踩过锻压设备厂家的坑?同行们出来聊聊。
