2026-09-16 23:48:02 分类:商机
上次给某汽车零部件厂做分拣线改造,图便宜从1688找了个报价比市场价低四成的小厂。发过来的导轨看着亮堂堂,装机前测了下精度也没问题。结果三个月之后,滑块走起来晃,复测定位精度掉了0.02mm。整线停摆。赔客户误工费加重新换件,前后砸进去三万多。我至今想起来还肉疼。
做自动化设备也好,设备改造也好,直线导轨就是核心的运动骨架,骨架歪了,再棒的设计也白搭。选厂家这件事,真的不能瞎蒙。
挑厂家先卡三个硬指标,别听销售瞎忽悠
原材料必须可溯源。别听销售张嘴就说“我们用的都是宝钢邢钢好料”,直接要带炉号的钢厂质保书,一份质保书对应一批料,做不了假。去验厂的话,别只在接待室喝茶,一定要去原材料堆放区转一圈。好的原厂钢材,料头钢厂标识清晰,切口平整颜色均匀。小作坊收的回收翻新钢,料头发黑,标识模糊,甚至还带旧的锈蚀痕迹,一眼就能看出来。
磨床设备就是厂家的底气。直线导轨的精度,九成靠磨床磨出来。真靠谱的厂,要么有德国进口的成型磨床,要么至少配了国内上机、杭磨近几年的新设备,单台过百万的设备,人家敢投,说明对品质有要求。如果一个厂家连一台拿得出手的新磨床都没有,全是十几年前淘汰的旧设备,精度根本稳不住,你放心把订单给他?
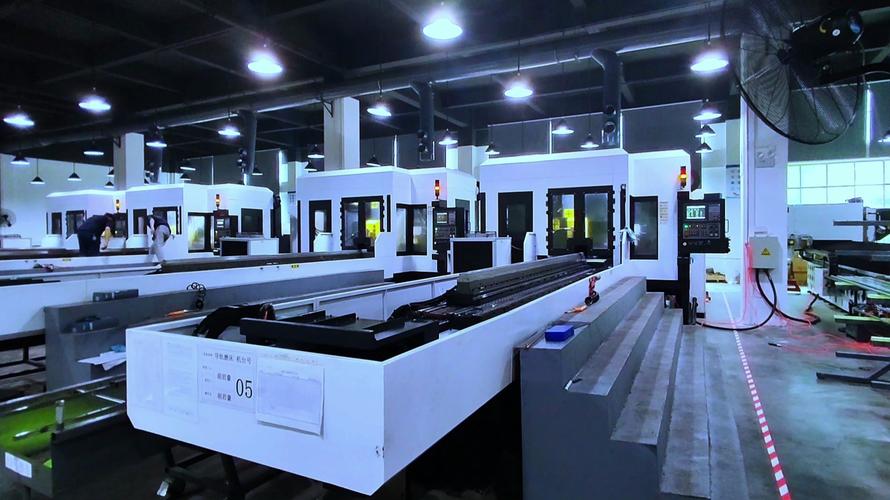 直线导轨生产车间数控磨床加工场景
应力释放工艺见真章。很多小厂为了赶交期省成本,下料之后直接加工成品,压根不做自然时效或者振动时效处理。导轨出厂的时候测精度没问题,用半年,钢材内部应力释放完,直接变形,精度全废。怎么判断?直接问厂家,成品加工完之后,要放置多久才出货。敢说至少放置15天以上做应力释放,还能给你出工艺记录的,才靠谱。那种当天加工当天打包发货的,趁早拉黑。
这两类直线导轨厂家,能放心长期合作
做了快十年机械行业撰稿,接触过不下百家直线导轨厂,靠谱的大多是两类,踩过坑之后我现在只找这两类。
第一类,扎根行业二三十年的本土老牌厂,比如广东的银兴导轨,南京宁研工艺导轨厂,这种厂不怎么搞线上营销,常年给国内头部自动化设备厂做OEM代工,参数从来不虚标,你要什么精度就给你做什么精度,不会把C3精度标成C0卖高价。而且遇到成本紧张的项目,还能给你推荐适配的降本方案,不会硬推高利润款。说实话,这种厂才是真的闷声发大财,产品稳得很,不会出什么幺蛾子。
第二类,进口品牌的国内合格代工厂,比如给上银、THK做过代加工的国内厂,品控体系完全照搬外资标准,精度稳定性和进口货没差,价格比纯进口便宜三成左右,就是起订量要求高,适合年采购量比较大的客户。
不过话说回来,那种天天在短视频平台打广告,喊着“低价高精度”的网红厂,别碰。营销费用占了售价快三成,产品大多是小厂贴标,赚一波就跑的路子,我见过太多人栽在这里。
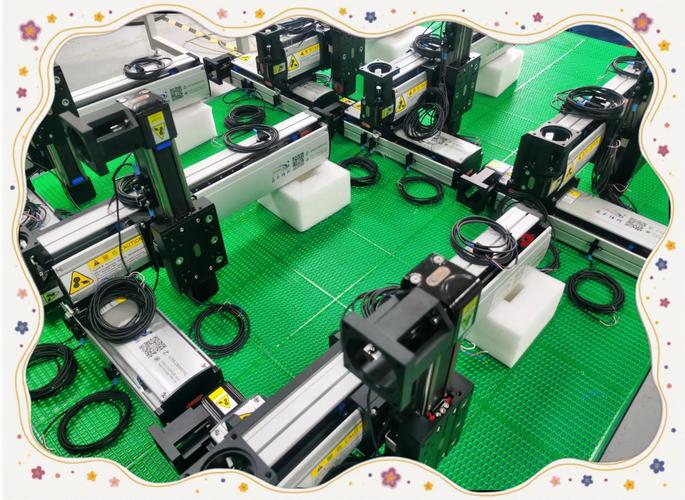 成品直线导轨精度检测仪工作台
不同采购规模,不同的签约避坑策略
 不同采购规模,不同的签约避坑策略
如果你是小批量采购,一年也就十几二十套,没必要大老远跑去找大厂,大厂根本懒得接你的小单,给你的价格还高。找本地做了十年以上的正规经销商就行,但是一定要认准一点:不给原厂质保卡的一律不付钱。拿货的时候拆开包装检查,滑块安装面有没有划痕,滚珠有没有锈迹,别让贩子把翻新货当新货卖给你。
如果你是年采购额过百万的大客户,听我的,一定要抽时间自己去验厂,别在厂家的高端接待室听销售吹牛逼,直接扎进生产车间转。看原材料怎么放,成品怎么测,车间管理乱得下不去脚,满地都是废料的,再便宜也不能要。
签约的时候一定要加两个条款,少一个都不行:第一,精度误差超过合同约定范围,三个月包换,一年保修,来回运费厂家承担。第二,留百分之五的质保金,满六个月没有精度问题再付。我告诉你,不靠谱的小厂一听到这两个条件,直接就怂了,不敢签,本质就是露馅了。
最后给你捋几个必避的坑:低于市场价两成以上的绝对不要碰,没有哪个厂家做赔本买卖,要么是回收料做的,要么是库存放了五六年的老化件。虚标精度是重灾区,拿到货一定要自己拿千分表复测,别信厂家给你盖了章的报告,很多都是改了数P的。那种今天在这个工业园,明天搬去另一个地方的小作坊,别碰,卖完出问题你连人都找不到。
说实话,现在国产直线导轨做得真不差,没必要一味崇洋媚外,只要挑对了厂家,性价比比进口高太多,用着也稳。我踩过的三万块的坑,你们就别再踩了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:直线导轨挑厂踩坑记:我花三万块摸出的甄选干货
文章链接:https://www.yxqcspc.com/15761/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
