钻头厂家为什么能决定你车间的生产命门?干了20年的老机修掏心窝子

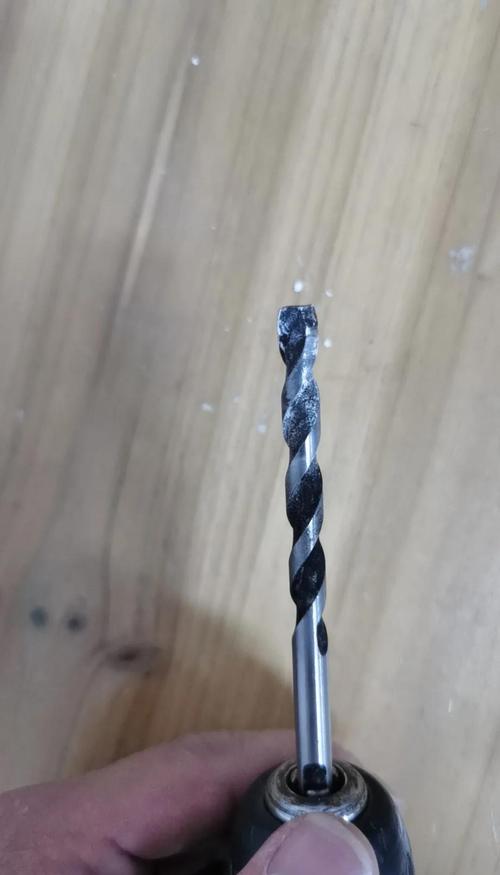
上个月跟钢构厂的老周喝酒,他脸还肿着。 上周刚赔了甲方二十二万,一肚子苦水倒不完。 他们赶一批桥梁预埋件的加工,120个精钻孔,钻到第87个,钻头硬生生崩了。 碎渣飞出来,划坏了整个工件,还蹭破了徒弟的胳膊。 追根溯源,就是当初采购图便宜,找了个无名小厂的钻头,比正价比下来便宜一半。 谁能想到,就这么个小零件,捅了几十万的娄子。 钻头厂家的分量,不到出事儿那天,没人能感觉到。
机械加工车间钻头崩刃损坏实拍
机械加工车间钻头崩刃损坏实拍

差一丝都不行,钻头厂家的水比你想得深

差一丝都不行,钻头厂家的水比你想得深
差一丝都不行,钻头厂家的水比你想得深
很多人觉得钻头不就是个带刃的铁棍子?有啥技术含量。 错得离谱。 钻头厂家的核心功夫,全在那几个看不见的参数里。 做合格的整体硬质合金钻头,刃口径向跳动公差不能超过0.02mm硬质合金晶粒尺寸要控制在0.8-1.2μm之间钻柄的同轴度必须保持在0.01mm以内。 差个一丝,钻出来的孔就偏十几丝,整批工件直接报废。 现在市面上主流就是两种路线:整体硬质合金和焊接硬质合金。 整体的好啊,从头到尾一块料,不会掉头,精度稳,寿命是焊接的两三倍。 但是成本高啊,一块好的硬质合金棒料,价格就是焊接的好几倍。 焊接的便宜,柄部用普通高速钢,头部焊一小块硬质合金,成本直接砍到三分之一。 只要工艺到位,加工普通零件完全够用。 不过话说回来,行业内通常不说但实际在做的妥协,你知道是什么吗? 很多小钻头厂家,拿焊接钻头磨得严丝合缝,冒充整体钻头卖。 外行根本看不出来,只有用到一半崩了,才知道上了当。 赚的就是这个信息差,没人会把这事摆到台面上说。

不同行业要不同货,钻头厂家的门道全在定制

你拿钻钢板的钻头去钻大理石,肯定用不了半天就废。 不同行业的要求差着十万八千里,靠谱的钻头厂家,从来不会拿通用品应付所有客户。 去年我给内蒙一家风电配套厂做工艺优化,说个真事。 他们原来图省事,拿市面上普通麻花钻钻塔筒法兰孔,Q690高强板,一个钻头钻不到30个孔就得换,有时候钻10个就崩了。 工人天天换钻头,产能上不去,成本还高得吓人。 后来换了一家专门做风电领域钻头的厂家,人家根据他们的钢板硬度,改了内冷孔的角度,调整了刃口倒棱参数。 现在一个钻头能稳定钻120多个孔,单孔加工成本直接降了六成,效率提了快一倍。 我远房表弟开小石材厂,还有个案例。 前几年他图便宜,找广东一个小钻头厂家进金刚石钻头,价格比大厂低一半。 结果呢,一天换三个钻头都是常事,切出来的大理石崩边严重,每十块就得废一块。 后来找福建那边专门做石材钻头的厂家,人家根据他加工的天然大理石硬度,把金刚石浓度调到35%,胎体多加了10%的钴,加宽了水口排屑。 现在一个钻头能用三天,崩边率从12%直接降到1%不到,一年省出来的钱,比原来买钻头的总花费还多。
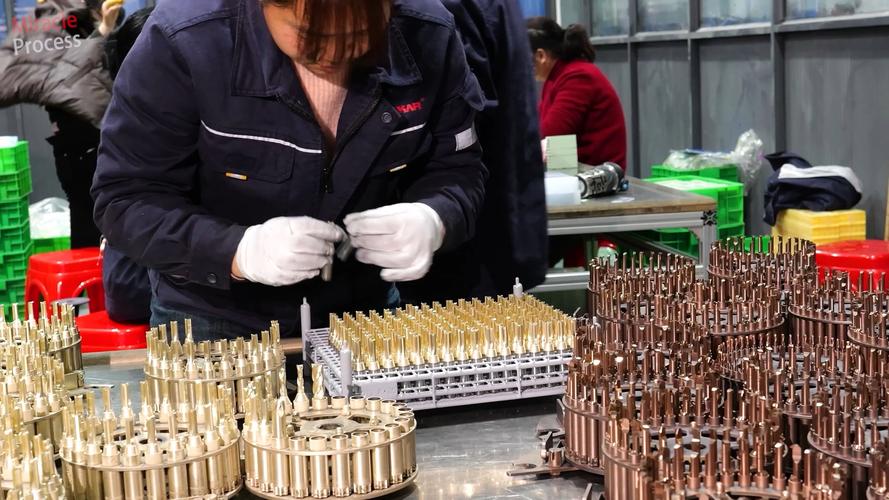
多行业定制钻头成品车间实拍
多行业定制钻头成品车间实拍

进口替代风口下,藏着行业没说破的暗礁

进口替代风口下,藏着行业没说破的暗礁
进口替代风口下,藏着行业没说破的暗礁
这两年国内钻头厂家起来得很快,进口替代做得有声有色。 原来要花大几千买一根进口钴领的钻头,现在国内头部厂家做出来的,寿命能达到进口的九成,价格只有三分之一。 不少厂子换了货,成本降了一大块,确实是好事。 绿色制造这边,现在也有厂家做旧钻头翻新修磨,磨完寿命能到新钻头的八成,价格只要一半,还省了稀缺的硬质合金原料,双赢。 不过有个事,行业内没人愿意公开说。 现行的钻头国家标准还是2008年的老版本,很多现在常用的新型钻头,比如纳米复合涂层钻头、航空用的超小直径深孔钻头,根本没有对应的统一检测标准。 厂家说寿命多少就是多少,说精度多少就是多少,你作为采购方,根本没有官方依据去验证。 我上个月碰到一个加工厂老板,买了一批标注寿命10000米的深孔钻,实际钻了不到4000米就废了,找厂家说理,人家说你拿不出符合标准的检测报告,只能吃哑巴亏。 标准滞后,吃亏的永远是下游干活的。 昨天徒弟在磨钻头,问我选钻头厂家最该看重啥。 我跟他说,老辈传下来一句土话:买钻头,别光看标签上的价,得看钻完孔的价。 你买十块钱的钻头钻十个孔,和买三十块钱的钻头钻五十个孔,哪个划算?账要这么算。 干了二十年加工,我就信这个理。 你们干机加工这么多年,有没有碰到过那种看起来便宜实则坑死人的钻头厂家?不妨出来唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:钻头厂家为什么能决定你车间的生产命门?干了20年的老机修掏心窝子
文章链接:https://www.yxqcspc.com/15762/