上周刚整理完过去一年的售后记录,翻出去年广州那个客户的投诉单,还能想起当时现场的味儿。
机床间满是乳化液的腥气,客户老板拉着我袖子骂,说刚换完导轨的外圆磨,磨出来的轴承套圈,拿手一摸就是一道一道楞。
开机试,我让操作工调到进给速度200mm/min,手柄推下去,导轨走得一抖一抖。
不用拆,导轨爬行犯了。
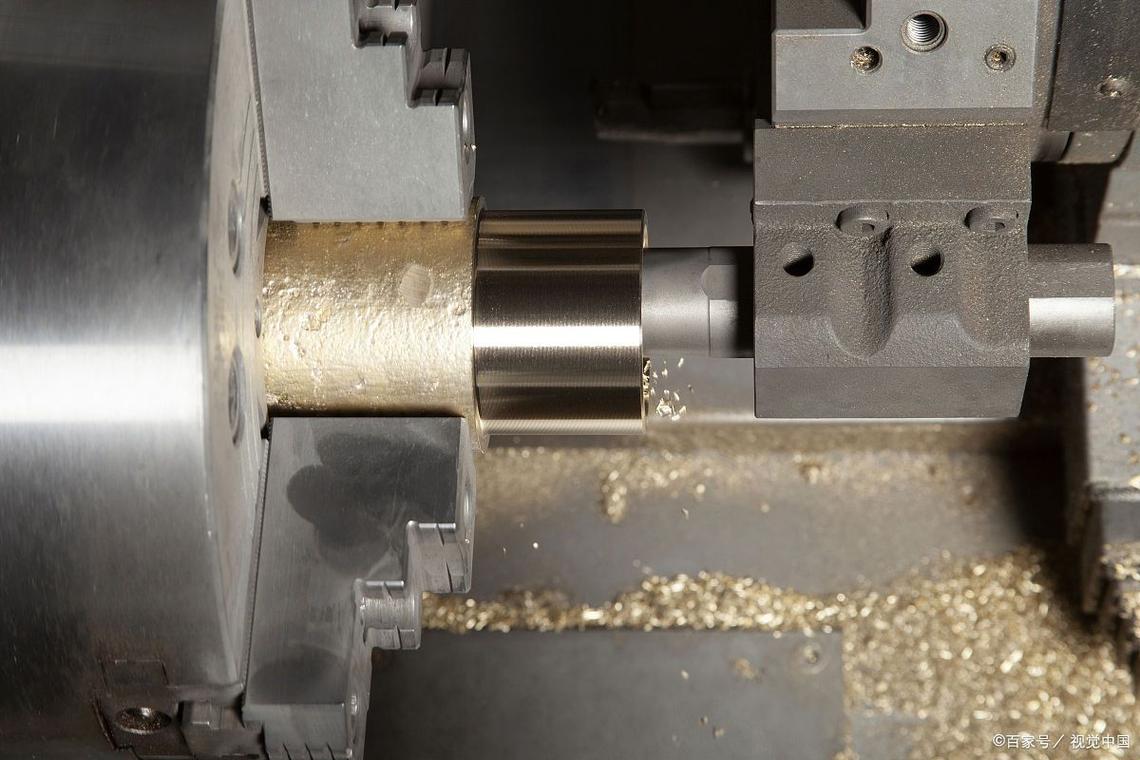
说透原理,其实就是那点事儿
别听书上说一堆术语,说白了就是摩擦在捣乱。
导轨面本来粘在一起,启动的时候静摩擦力大,拉不动,等驱动力攒够了一下子冲出去,变成动摩擦,摩擦力一下子掉下来,就冲过了头,然后驱动力又跟不上,停了,接着攒力,再冲——就变成一顿一顿的爬。
干了20年,我总结三个死数字,踩中必出问题。
一般滑动速度低于0.5m/min的时候,爬行概率超过80%。
静动摩擦系数差超过0.15,不用试,直接拆了改。
导轨面的平面度误差超过0.02mm/1000mm,别调间隙了,先铲花去吧。
现在解决爬行主流就俩路线,一个贴软带,一个做静压导轨。
软带便宜,普通人都会贴,加工难度低,几千块就能搞定一台普通机床,缺点就是重载下容易磨损,三五年就得换一次,碰到大切削量还容易出问题。
静压导轨好啊,油膜把两个面完全隔开,压根不会粘,别说0.5m/min,0.05m/min都走得顺顺的,一点不爬。
可成本是软带的七八倍,还要额外加油泵站,占地方还容易漏油,修一次也麻烦。
说实话,行业内通常不说但实际在做的妥协,就是半静压。
一半导轨面积开槽通油,一半还是软带接触,成本比全静压降一半多,也能解决90%场景的爬行问题,买家图便宜,卖家降成本,心照不宣。
不同行当,要求差得可不是一点半点
去年东莞一家做光学镜片的厂找我,他们那台1.6米的平面磨,磨大尺寸石英玻璃基板,要求粗糙度Ra0.008,原来的旧导轨出爬行,磨出来的片有周期性波纹,废了三批料,直接亏了二十多万。
他们这种行当,精度就是命,别说爬,哪怕差一微米都不行。我给换了进口级的氟塑料软带,铲花刮了三遍,间隙调到0.015mm,跑合跑了72小时,再试刀,波纹直接没了。他们愿意花那个钱,就要彻底解决问题。
另一个案例是江苏一家修工程机械的厂,给挖掘机大臂镗孔,镗床导轨出爬行。
他们加工的都是几十吨的铁疙瘩,要求就是能走刀,不卡刀,孔径精度够就行,没必要要镜面,他们本来打算花十几万改静压,我给拦住了。
换了3mm厚的耐磨软带,把间隙调到0.03mm,导轨槽里打满锂基脂,总共花了不到八千,用到现在四年了,一点事儿没有。对他们来说,这就是最合适的方案。
新变化里藏着老坑,没人愿意明说
现在都喊进口替代,很多原来用进口导轨的设备,换了国产导轨,明明参数标的比进口还好看,装上还是出爬行。
为啥?说出来你可能不信,这就是标准滞后带来的坑。
现在行业标准里测导轨爬行,都是空载条件下做试验,只要空载不爬就算合格。可实际生产哪有空载的?不是带刀就是挂工件,还有很多是偏载,空载跑着顺,一挂负载直接就爬。
厂家拿着合格证书卖货,出了问题就推说你安装不对,调试不对,吃亏的还是下游用户,这就是行业里不愿公开的难题。
现在智能制造要求高精度低速进给,很多设备要求进给速度低到1mm/min,原来那套0.5m/min的临界值早就不适用了,对爬行控制要求高了不止一个档次。绿色制造要求少用油甚至不用油,对导轨材料的摩擦性能要求也更严,很多老经验都得跟着改。
我干了20年,一直信一句话,就是:宁让导轨松一丝,别让爬行卡一步。
很多新手总怕导轨间隙大了晃,拼命紧,紧完就出爬行,到头来还是得拆了重调。
你们有没有碰到过,参数全对,安装也没问题,就是莫名其妙出爬行的怪事儿?评论区唠两句吧。
