踩过坑才懂,丝杠背隙差一丝,废你一车货
上个月帮佛山做3C自动化的老陈清库存,满满一货箱废模组,全是因为丝杠背隙跑出来了。定位偏了0.02mm,打螺丝全打偏,整批PCB都废了。亏了小二十万。
说起来,老陈当初图便宜,找了个不知名小作坊,一套模组比市场价低了快四千,现在合同签了,人都找不到,哭都没地方哭。
说实话,很多采购选丝杠,只看直径、导程、品牌,没人把背隙控制当回事,等到设备装到客户现场,出了问题停机返工,那钱亏的,比你省的采购价多十倍都不止。
选厂家别瞎蒙,这三个维度一测就露馅
别听销售对着PPT吹自己家精度多高,你照着这三个方法查,不靠谱的当场就露馅。
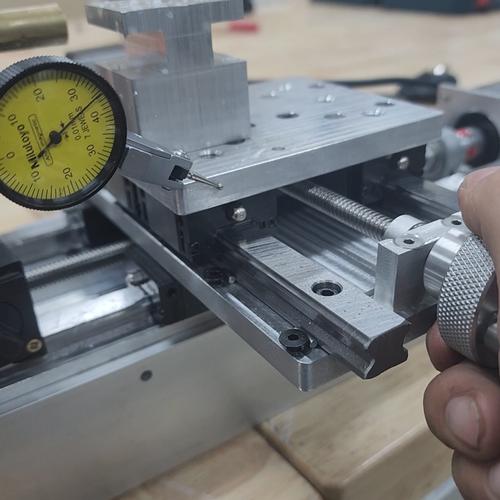
第一,一定要当场测成品背隙,不要只看印出来的检测报告。检测报告都能P,嘴说的不算数。你去厂家车间,拉一台刚做好的成品,找个千分表吸在滑台上,手动推丝杠来回走三次,记下回程的空行程量。合格的预压滚珠丝杠,背隙应该控制在0.005mm以内,能稳定做到这个数的厂家,精度控制才过关。要是厂家连让你当场测都不敢,说什么怕碰坏产品,那直接转身走,100%有鬼。
第二,一定要要每一批次的原材料材质证明。丝杠要做预压消背隙,对滚道的硬度要求极高,必须用C55以上的合金结构钢,淬火硬度要稳定在HRC58-62才行。很多小厂,拿普通45号钢淬火充数,硬度不够,跑两三个月滚道就磨出坑,背隙直接飙到0.05mm以上,直接废了。你要材质单他支支吾吾拿不出来,说什么只有大客户才给,直接pass。
第三,进车间瞟一眼加工设备的开机时长。很多小厂用的是二三十年前的二手磨床,精度早就跑了,磨出来的滚道同轴度不对,背隙天生不均匀,用不了半年就飘。能稳定出合格产品的厂家,核心加工设备都是近十年内更新的,而且会每三个月校准一次精度,这个骗不了人。
什么样的丝杠背隙厂家值得选?
我这五六年跑了大半个中国的传动件厂,靠谱的几乎都是同一个路子:闷头做细分的小而美,不是什么都接的大杂烩。
比如江苏常州的江测精工,做了快二十年,只做精密低背隙丝杠,从来不扩产能去做机床整机,甚至连普通精度的建筑丝杠、传动丝杠都不接。就是死磕背隙控制,给自动化、医疗设备做配套。
还有东莞的精科传动,主打就是给3C和锂电设备做定制低背隙丝杠,每个成品出来,都要在恒温车间放24小时做应力释放,之后再测一遍背隙,合格才敢发货。
这些厂家的共性太好认了:不打价格战,报价比小作坊高10%-15%,但是每一根都自己厂做,不外协,每个批次全检背隙。反而那种什么都做,从螺丝钉到机床整机全接的大集团,你拿个小批量单过去,他转头就给外协厂代工,背隙根本没人管,出了问题推来推去,销售推售后,售后说这是正常磨损,能把你气死。
不过话说回来,也不是说大厂家都不好,要是你做百万级的大项目,找大牌也没问题,但一定要指定他们自己厂生产的批次,别拿外协贴牌的货。
不同采购量,签约思路完全不一样
选对了厂家,签合同也得留后手,别被卖了还帮人数钱。
如果你是小厂,一年采购量也就几十根,单次拿个三五根,没必要削尖脑袋挤大厂家。大厂家根本不把你这点小单当回事,交期拖你一两个月,出问题找半天找不到对接人,不如找我刚才说的这种细分小厂家,他们重视小客户,交期一周就能出,有问题找老板直接就能解决,省心太多。
如果你是一年采购几百上千根的批量客户,一定要卡死两个点:第一,合同里必须加背隙增量质保条款,要求正常使用12个月内,背隙增量不能超过0.02mm,超了不仅全额退换,还要赔偿停线损失。第二,一定要留10%的质保金,压满6个月再付,别信销售说什么“我们质量过硬不需要压质保金”,真过硬他不怕你压。
最后给你列三条必看避坑清单,存好别忘:
1. 说自己能做“零背隙”的,直接拉黑。正常丝杠预压都有几微米的间隙,完全零背隙意味着预压量过大,摩擦力大温升快,用不了三个月丝杠就会咬死,纯纯忽悠外行。
2. 报价比市场价低30%以上的,碰都别碰。材料、磨床、检测哪一样不要钱?便宜那几千块,最后亏十几万,犯不上。
3. 能找原厂就别找贸易商贴牌,贸易商转手给你换标,你根本不知道货是谁做的,出了问题连源头都找不到。
丝杠背隙这个东西,看不见摸不着,偏偏就是设备精度的命门。选厂家别偷懒,多跑两趟工厂,多测两次,比看一百份宣传册都有用。
