2026-09-17 08:32:45 分类:商机
去年深秋接了个投诉,南方抽风机厂刚换我们配的轴承,三个月就抱轴烧了。
对方负责人拍着车间大门骂,说我们拿翻新轴承糊弄人。
我们连夜开车过去拆,黑乎乎的机油流了一地,滚道连个点蚀坑都找不到。
谁能想到,问题出在看不见的地方——游隙选小了。
要命的间隙,藏着没人说的门道
很多新手刚进车间,只看轴承型号对不对,尺寸合不合适,根本没人多看游隙一眼。
说白了,游隙就是轴承滚道和滚动体之间那点空隙,你不动手量,肉眼根本看不出来。
普通6310深沟球轴承,国标里给的三组径向游隙,C2游隙是0到20微米,C3是20到35微米,C4是35到50微米,差十个微米,寿命就能差好几倍。
现在行业里有两种做法,一种是出厂就定好游隙,拿过来直接装,另一种是根据工况现场配磨调整。
前一种省事儿,成本低,适合批量走货的普通设备,但是适配性差,碰到极端工况直接歇菜。
后一种精度高,贴合工况,寿命能翻一倍,但是每台都要调,人工成本涨两成还多。
不过话说回来,行业内通常不说但实际都在做的妥协,就是但凡不是给高端设备供货,没人愿意花这个功夫调。
反正都是符合国标的,出了问题甩锅给轴承品牌,甩锅给安装工人,谁会说自己省了工序?
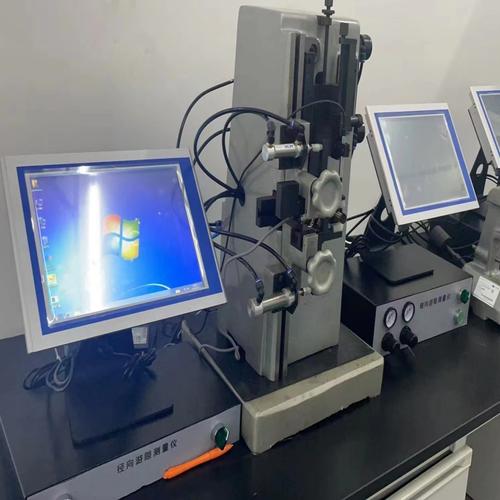 深沟球轴承径向游隙测量工作台实景
不同行当,差一个微米都不行
前年给山东日照的钢厂做辊道,辊道一直在一百二十度的环境里转,每分钟三十多转,连续转不停。
一开始图省事,按常规选了C3游隙,不到一个月,三台辊道的轴承全烧了。
后来才反应过来,轴受热会胀,原来那点间隙直接被胀没了,不抱死才怪。换成C4游隙之后,到现在三年多,连个异响都没有。
换个场景,完全反过来。
去年给东莞做手机模具的磨床改主轴,人家要求磨出来的粗糙度到Ra0.2,普通C2游隙根本不行。
主轴转起来带晃,磨出来的刀纹手都能摸出来。后来改成负游隙预紧,把游隙调到负5到负10微米,主轴刚性直接上来,磨出来的镜面,能当镜子照。
说白了,高温重载要留够胀量,高精度低转速要挤掉间隙提刚性,哪有什么万能的游隙选法。
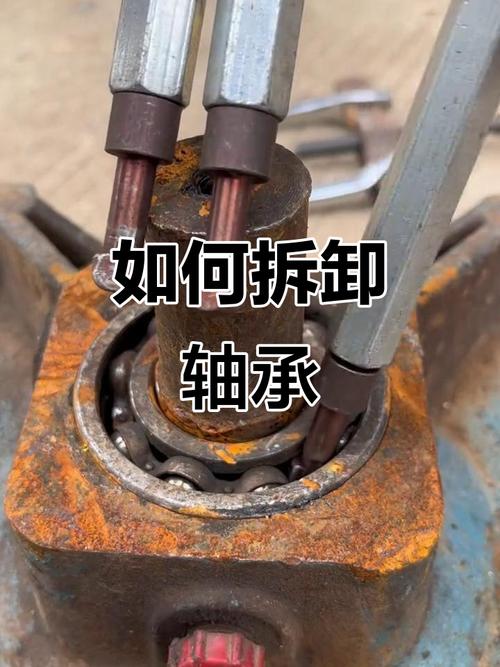 钢厂辊道轴承更换拆机现场图
进口替代潮里藏着的暗坑
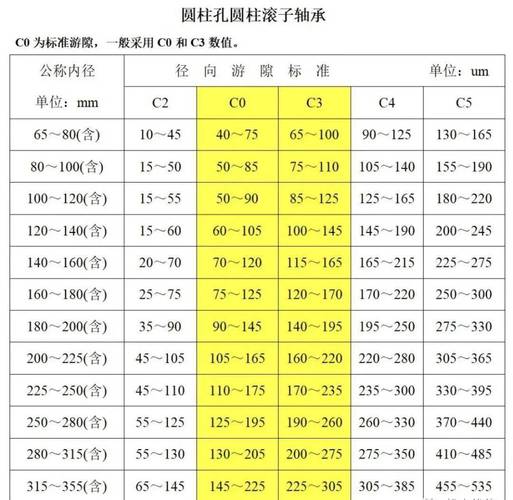 进口替代潮里藏着的暗坑
现在喊进口替代喊得凶,很多国内轴承厂都能把尺寸精度做得和进口一模一样,唯独游隙控制这块,还差口气。
新能源汽车电机轴承,工作温度跨度从零下四十度到零上一百五十度,原来的国标游隙分组太粗,根本找不到合适的组,很多厂只能摸着石头过河。
这就是行业里不愿公开说的难题。
现行的游隙国标还是十几年前编的,那时候哪有什么新能源电机,哪有一万转以上的高速线体?标准早就滞后了,出了问题连个参照都没有,只能厂家自己扛。
说实话,进口轴承卖得贵,一半卖的是材料精度,一半卖的就是几十年攒的不同工况下游隙选型的经验,国内这块积累真的不够。
很多厂不敢接定制游隙的单,怕出问题赔不起,只能跟着国标做,碰到新工况就抓瞎。
干了二十年,我就信一句土话:紧了烧,松了晃,游隙选对一半寿命长。
你别拿理论套所有工况,装之前摸一摸轴的温度,算一算转速,留够余量,比啥都强。
你们有没有碰到过,看起来是轴承质量问题,查来查去最后发现是游隙选错的糟心事?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:轴承游隙:车间摸了20年才敢说的干货
文章链接:https://www.yxqcspc.com/15784/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
