2026-09-18 15:42:48 分类:商机
上个月帮朋友处理一台烂机器,修到师傅都摇头。
当初为了省八万,从南方一个小厂提回来,刚开三个月,二工位就开始偏,打出来的螺栓公差差了快两个丝,整整十万件成品全废,客户赔了二十多万,加上停产损失小五十万进去了。老板蹲在厂门口抽烟,三天掉了五斤秤。
买多工位冷镦成型机,核心根本不是机器参数印得有多好看,是选对厂家。这话我敢拍胸脯说。
别光翻参数画册,先摸这三个实底
很多人采购上来就问,你家最大能打多大的,精度多少,价格多少。其实这些都虚。
说实话,第一要看核心部件自制占比。那些连主轴、凸轮箱都全外购的小厂,本质就是个组装作坊,哪个供应商给的料便宜就用哪个,精度根本控不住。怎么判断?去厂里转,别只去展厅看擦得锃亮的成品,往车间里面走,角落有没有堆着刚下料的主轴毛坯?有没有五轴加工中心在镗凸轮箱?哪怕一半部件自制,都比全外购拼出来的稳得多。
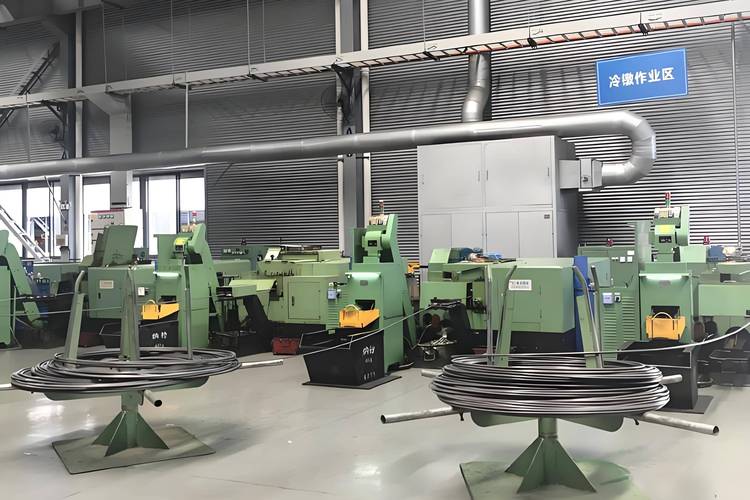 多工位冷镦成型机加工车间实拍
第二,要看同赛道的实际案例。别听销售吹什么我们啥都能做,你做汽车高强度螺栓的,就得找天天给做汽配的供机器的厂,你做五金标准件的,就得找做惯中小规格的。真敢给你推,就问能不能拉去附近同类型工厂看实际生产。遮遮掩掩说客户不让进的,十有八九根本没做过,全靠瞎吹。
第三,要看售后承诺能不能落纸。很多厂家口头说24小时上门,真机器坏了,师傅在千里之外,排单排四五天,你赶订单的时候哭都没地方哭。一定要把响应时效、不到场怎么赔付,全写进合同附加条款里。别嫌麻烦,真出问题这就是你的护身符。
靠谱多工位冷镦成型机厂家,长这样
我跑机械行业快十年,见过的靠谱厂家,逃不开三类,闭眼选不会错。
第一类,就是扎根冷镦机二三十年的区域老厂,比如浙江瑞安一带很多做了三四代的厂,比如我接触过的固镨机械,一辈子只做多工位冷镦,不跨界去做什么注塑机、破碎机,什么风口都不蹭,就死磕这一个品类。价格不会是最低的,但也不会虚高,核心部件从来不会偷换,老客户复购率能到八成,这种厂,砸的是自己几代人的招牌,不会坑你。
第二类,给头部品牌做代工配套出身的厂。很多这类厂之前给国内一线汽配集团做专用冷镦线,品控体系卡得比国标严好几个等级,出来的机器精度公差控制得准,哪怕小机型都做得很扎实,他们做散单其实就是消化多出来的产能,价格比专门做零售的还实在,稳得很。
第三类,出口转内销的代工厂。之前给欧洲、日本品牌做冷镦机代工,做了十来年,人家的标准卡得死,现在自己出来做品牌,卖的价格比进口机低一半还多,质量比国内很多小厂好太多,追求性价比又要质量的,找这类准没错。
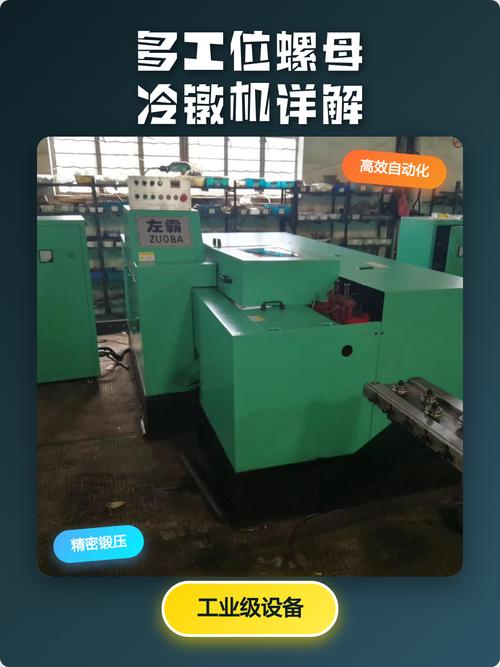 多工位冷镦成型机成品出厂检测
不过话说回来,不管哪类,只要不符合我刚才说的那三个标准,再便宜也不能碰。对吧。
不同采购规模,签合同的避坑策略
 不同采购规模,签合同的避坑策略
你买一台,还是买一整条线,玩法完全不一样。
如果你是小作坊,只买1-2台换旧设备,别去找那种行业TOP的超大厂,你那点单,人家根本不放在眼里,售后排一个月都轮不到你。就找刚才说的中等规模区域老厂,价格别砍太狠,砍到人家没利润,保不齐给你换次要核心部件,你拆开都看不出来。一定要把易损件备用包的型号和数量写进合同,别口头说送,要落纸。
如果你是扩产,买3-5台,一定要要求带料试机。拉你自己平时用的原材料,去厂家试打,打够一万件,随机抽一百件测公差,合格率达不到你的要求,转头就走,别听销售说回去调了就好,回去调跟在厂里调根本不是一回事。定金别付超过20%,别信什么需要给你备特殊原材料要你付一半定金,真的,大部分都是套路,套住你你就动不了了。
如果你是新建工厂,采购十台以上整线,那一定要谈驻场服务,要求厂家派专门的调试工程师驻场三个月,不光调机器,还要把你的操作工人、维护工人都教会,把日常保养的流程捋顺了再说。尾款一定要留10%,半年之后没有大问题再付,这一点,靠谱厂家都会同意,不同意的就是心里有鬼,怕机器出问题。
最后说几个避坑的硬规则,记好:
低于市场价30%的机器,绝对不能碰,要么翻新,要么部件全是次品,不可能有漏捡。
翻新机改铭牌的,别买,看导轨衔接处有没有磨损痕迹,油路内壁有没有积碳,一摸一个准。
说全用进口核心部件组装的,要报关单,拿不出来的全是吹的。
踩过坑的都懂,买设备,选对厂家,比什么漂亮参数都重要,赚不赚钱,机器稳不稳,全在这一步。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:选多工位冷镦成型机踩过3万坑后,我整理出这份厂家甄选中肯指南
文章链接:https://www.yxqcspc.com/15875/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
