2026-09-18 16:02:48 分类:商机
去年三伏天的后半夜两点。
我刚脱了衣服躺床上,手机就炸了。
售后小李的电话,山东重卡主机厂退了整整一批悬架弹簧,三根刚上完台架试验直接断了,检测下来圈径公差超了0.2毫米。
我套上衣服就往车间赶,查了四个钟头,最后才发现是那台买了八年的进口数控汽车悬架弹簧成型机,伺服编码器进了切削油,参数偷偷飘了。
这东西看着就是个卷弹簧的铁疙瘩,实际上是整车悬架安全的命门,差一丝都不行。
藏在机身里的门道,行业不说的妥协
很多人以为不就是把钢筋卷成圈吗?哪有那么简单。
数控成型机说白了就是按设定的参数,把不同线径的弹簧钢送进去,卷成要求的圈径、节距,最后定形切断。
核心的三个指标,我干了二十年,记一辈子。
伺服响应速度要达到1.2毫秒,送线精度公差必须控制在0.05毫米以内,成型后弹簧的疲劳寿命不能低于20万次。差一点,都出问题。
现在行业里主流两条路线,一个是凸轮式,一个是无凸轮全伺服。
凸轮式好啊,成本低,比同规格无凸轮便宜三分之一,结构简单,抗造,出了故障拆开来半小时就能修好。缺点就是换款麻烦,换一个规格要换整套凸轮,快也要大半天,适合做固定规格的大批量订单。
无凸轮全伺服呢,换款只要调程序,十分钟就能搞定,适合多品种小批量的订单,但是价格高,轴多了累积误差难调,伺服电机一直高负载运行,损耗快,维护成本也高。
说实话,行业内有个不说的妥协。
很多中小厂,接了主机厂的订单,既想接多品种的小单,又要跑大批量的固定单,怎么办?买了无凸轮全伺服的床子,跑长期大批量订单的时候,还是会做个固定凸轮装上去锁死,只用伺服控制送线和切断。既省了伺服的损耗,又能提高精度,一举两得。对外不说,都是说我们用的全伺服高端设备。
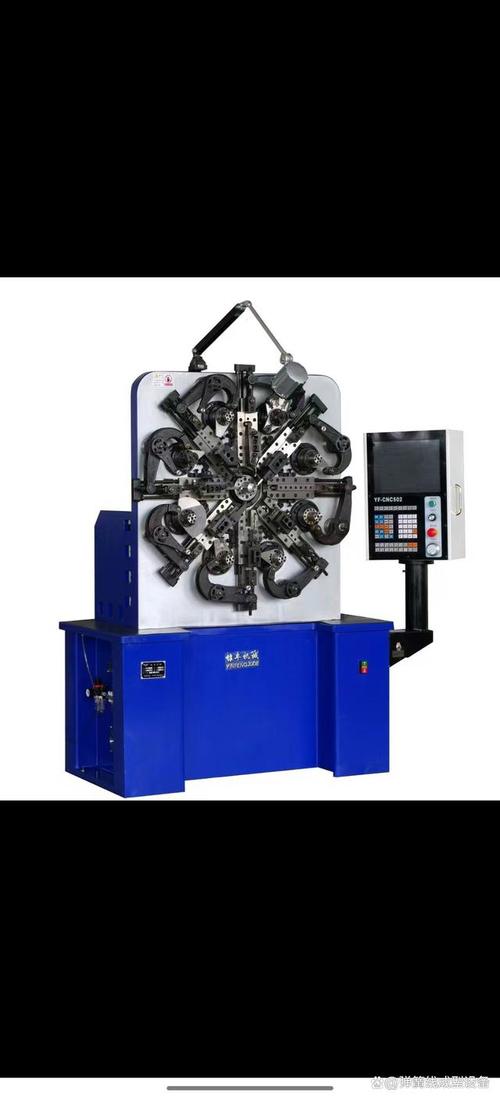 车间生产用数控汽车悬架弹簧成型机整机
不同场景不同要求,适合的才是最好的
 不同场景不同要求,适合的才是最好的
去年有个给新势力电动车做配套的客户找过来。
他们做乘用车主悬架弹簧,每个月要改两三次设计,每一批次要求弹簧刚度差不能超过2%,公差卡得比指甲缝还严。
一开始他们想贪便宜买凸轮机,试了一次,换款花了一整天,做出来的产品公差超了一半,直接退货。
后来换了八轴无凸轮数控汽车悬架弹簧成型机,调完程序十分钟就能开干,每一批次抽测,公差都能稳定在0.03以内,满足要求。半年下来,省的换款人工和停机时间,比买床子多花的钱还多。
另一个案例,河北有个做重卡配套的老板,三年前找我选型。
他们做商用车的稳定杆悬架弹簧,都是大线径,一年换不了两次规格,走的就是量,利润薄,每一分钱都要抠。
我给他推的凸轮加双伺服的机型,比全伺服便宜了整整四十二万。
他当时还犯嘀咕,说是不是不好用。现在三年过去了,人家一年做十几万件,精度完全满足主机厂要求,每年还能省十几万的电费,上个月还介绍朋友过来找我选设备。
进口替代风口下,藏着没人愿意说的暗礁
 进口替代风口下,藏着没人愿意说的暗礁
这两年国产数控成型机起来了,很多原来买进口机的厂,都转买国产的了。
价格只有进口的一半,精度能做到和进口差不多,还能适配国内车间的工况,售后随叫随到,不像进口机换个编码器要等三个月。
还有绿色制造的要求,现在新出的国产机,能耗比十年前的老进口机低20%多,一年省的电费都够付维护费了。
不过话说回来,有个难题,行业里没人愿意公开讲。
就是标准滞后太严重了。
现在电动车对悬架的要求,比十年前的燃油车高太多了,弹簧的公差要求比现行的国标严一倍都不止,但是很多主机厂招标,还是按老国标卡门槛。
很多中小厂为了中标压成本,就按老国标的下限做,看起来合格,实际上装车之后,用个两三年就容易出疲劳断裂的问题,风险全留给了终端用户。
还有那些鼓吹智能成型的,加了一堆在线检测传感器,看着高端,车间里全是油水金属屑,不到一年传感器就飘了,维护成本翻三倍,没人愿意提前跟你说这个。
干了二十年,我总结了一句土话:“买数控汽车悬架弹簧成型机,别光看说明书上的参数,得开出来热机跑三个钟头,量十件,看看热透了公差飘不飘。”
很多新机冷机测全合格,热起来参数飘得没边,坑死人。
你们遇到过成型机热机飘公差的事儿吗?都是怎么解决的?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:老工程师聊数控汽车悬架弹簧成型机:书本没讲的实操干货
文章链接:https://www.yxqcspc.com/15876/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
