2026-09-18 17:29:43 分类:商机
上周三后半夜三点,我手机炸了。
调度小李在电话里吼,新上的那台数控电火花干的模具,全数超差。
客户明天一早拉货,全车间都得爬起来擦屁股。
没人敢说这机器存在感低。出一次错,小则几千块废料,大则丢客户,全车间跟着倒霉。
干活得摸透它的脾气
说白了,这玩意不靠刀刃切,靠脉冲放电烧金属,再硬的料也能给你抠出想要的形状,这是核心。
很多新手上来就瞎调参数,不出错才怪。我干了二十年,记死了三个数。
粗加工脉冲宽度能放到100μs到500μs,精加工必须压到1μs以下,不然粗糙度根本达不到。
正常加工的放电间隙要控制在0.01mm以内,差一点,尺寸就错一个等级。
粗加工最大电流别超过100A,不然床子震得能把定位销抖松。
现在市面上主流两种工作液路线,一种混粉加工,一种普通煤油加工。
混粉出来的面能到Ra0.1,摸起来跟镜子似的,但是加工速度慢一半,还得每周清一次槽底的沉粉,人工成本翻一倍。
普通煤油快,粗糙度也就到Ra0.8,应付一般产品足够。
说实话,行业内通常不说但实际在做的妥协是什么?
很多小厂接了高光订单,给客户说全流程用混粉,实际只在最后精修那一道掺5%的硅粉,前面粗中加工全用普通煤油。
成本直接降三分之二,外行拿着粗糙度仪测,差不了0.2,根本看不出来。对吧?
 生产车间数控电火花成型机床加工模具现场
不同行当要求差出十万八千里
别觉得所有活都是一个调法,我见过很多老师傅换了行业,照样栽跟头。
就说塑胶模具行业吧,做精密手机镜头框的模芯,料是淬完火的S136,硬度HRC52,要求角落清根R0.03。
铣刀根本伸不进去,线切割也做不了弧面,全靠数控电火花拿紫铜电极一点点修。
去年我接过这个单,最后公差卡到0.002mm交活,客户直接把后续三年的单都放这了。
换航空航天领域就完全不一样。
上个月我们给院所做GH4169高温合金的封严盘型槽,要求型面公差0.01mm。这种料硬得离谱,铣刀一把几千块,干不到三件就崩刃。
用数控电火花就合适,一块铜电极能用八次,成本才一百多。但是这里不能求快,必须把脉冲间隔拉大到原来的两倍,防止积碳烧蚀型面,哪怕慢三天,也不能出一点错。
客户要的就是万无一失,根本不在乎多等几天。
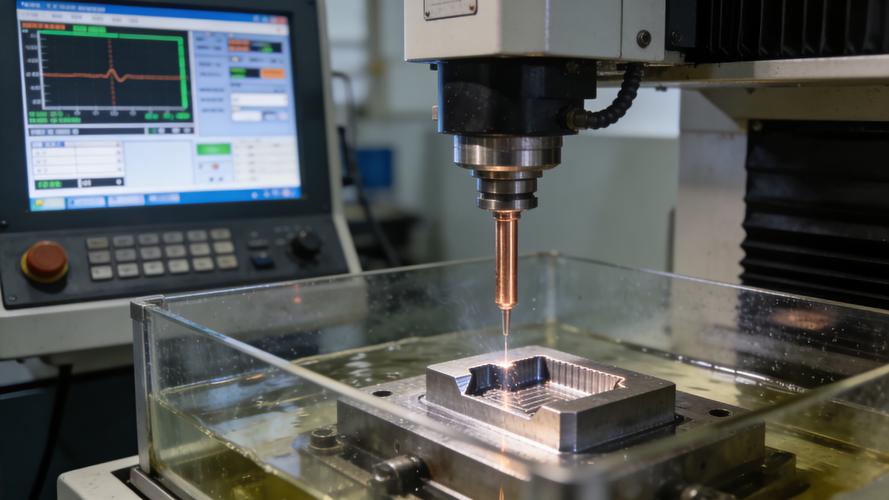 数控电火花成型加工完成的精密模具型腔实物
进口替代热背后藏着暗礁
 进口替代热背后藏着暗礁
这几年国产数控电火花起来了,价格只有进口日本机的三分之一,很多厂子都换国产,确实解了很多没钱买进口机的难题。
不过话说回来,有个行业内不愿公开说的事。
现在的精度标准,只要求机床出厂的时候定位精度达标,根本没要求使用三年后的精度保持性。
进口机用十年,定位精度还能稳定在0.003mm以内,很多国产机为了压成本,用的丝杠导轨都是降档的,用不到三年,定位误差就超了0.01mm,出活越来越差,你找厂家,人家说出厂的时候是达标的,你自己用坏了,没处说理去。
很多新厂子不懂,买的时候只看参数表上的出厂精度,比价格,用两年才知道吃了大亏。
还有环保那事,现在要求换低烟的水基工作液,很多厂换上才发现,水基容易锈,电极损耗比煤油大30%,成本上去了,所以不少小厂还是白天应付检查,晚上偷偷开煤油,说白了,也是没办法的妥协。
昨天那台超差的机,最后查出来是什么?
操作工赶单,连着开了十二个小时没换过滤芯,工作液太脏,间隙积碳,烧错了位置。
一群人熬了一晚上,重新修出来,刚好赶在客户进厂前交活。
干了二十年,我就信一句话:
数控电火花,三分设备七分养,急着赶单必出鬼。
你们厂子,换了国产机之后,有没有碰到精度掉得快的糟心事?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间老工程师聊数控电火花成型机床:书本没教的实操干货
文章链接:https://www.yxqcspc.com/15880/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
