2026-09-18 18:13:48 分类:商机
上周三班,刚换好工服。
调度攥着手机拽我就跑。
“张工,出大事儿了,十万火急。”
这批给某新势力做的增程式发动机缸体,整整一百二十件,珩完之后客户检测,圆度全部超差0.002mm,整批复检都过不了,要整车退单。
我蹲在量具堆里摸了快半小时,越摸越后背发凉。就差两微米啊。就两微米。能把一百多件缸体全干废,直接几十万打了水漂。
查来查去,原来厂图便宜,把用了十年的进口旧珩磨机油换了个二手数控系统凑合用,前几个月订单松还能凑,订单一忙赶产量,进给速度往上一拉,精度直接掉下来了。
说白了,就是没有一台拿得出手的高精度数控珩磨机,卡在了最后一道坎上。
差一微米都不行的内核
说实话,很多刚进厂的小孩,都觉得珩磨不就是最后蹭两下内孔,有啥技术含量?
你去问问做高端装备的,谁敢说这话。
珩磨和镗孔、磨孔不一样,它是靠涨开的油石条做旋转加往复的浮动运动,一点点修正前面工序留下的形位误差。
真正的高精度数控珩磨机,能稳定做到圆度0.5μm,圆柱度1μm,表面粗糙度Ra0.05μm,什么概念?头发丝直径大概是50μm,这个精度相当于把头发丝切成一百份,取其中一份当公差。
现在主流有两条技术路线,一条是卧式定压进给,一条是立式定量进给。
定压进给靠恒定涨紧压力吃刀,磨到阻力变大就自动停,优点是换活快,适合多品种小批量,缺点嘛,每一件的进给量都不一样,批量生产一致性差,效率上不去。
定量进给是按预设的进给量走刀,速度固定,一致性好,效率比定压高30%都不止,但是对油石的硬度、一致性要求极高,稍微差一点就会崩油石,直接刮坏工件。
不过话说回来,行业内通常不说但实际在做的妥协,你知道是什么吗?
大部分买了定量进给高精度数控珩磨机的国内厂,哪怕设备标称能跑每分钟进给0.1mm,实际批量生产的时候,都会偷偷把进给速度降10%到15%。
就是为了保精度合格率,宁愿牺牲一点效率,也不敢冒整批报废的风险。这话没人会写到设备说明书里,也没人会当着客户的面说,都是车间里摸出来的规矩。
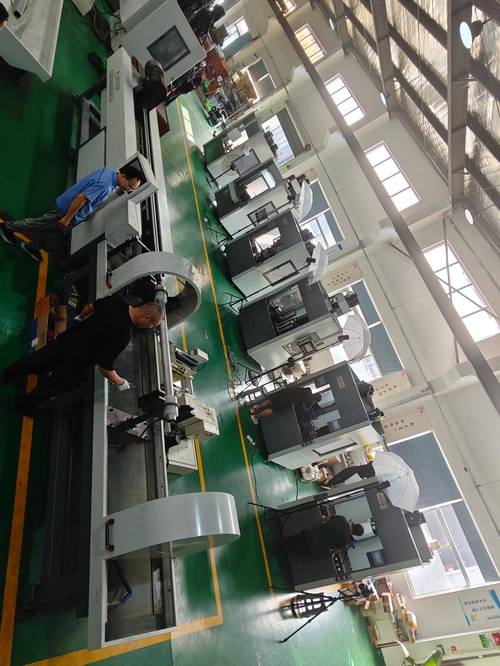 车间卧式高精度数控珩磨机加工缸体现场
不同行当完全不一样的玩法
我干了二十年,碰过的珩磨活千奇百怪,不同行业对高精度数控珩磨机的要求,差得能有十万八千里。
就说刚才说的汽车行业,尤其是现在的新能源动力部件,要求的根本不是单纯的尺寸精度,是缸孔内表面的网纹夹角。
去年浙江一家做增程式缸体的厂找我,原来他们换了新珩磨机,参数全对,合格率就是上不去,发动机台架试验一半拉缸。
我去看了一眼,网纹夹角做出来是16度,要求是25度左右,夹角太小,网纹存不住机油,新车磨合的时候直接干磨,不拉缸才怪。后来改了珩磨往复速度比,夹角稳定在24到26度,合格率直接从71%跳到98%,就改了一行程序。
另一个例子是高端液压行业,做盾构机柱塞泵的,要求的是柱塞孔的母线直线度。
前年江苏一家厂,旧珩磨机做出来的孔,总直线度合格,但是中间那段有个几微米的鼓包,柱塞装进去跑合三个月就磨损,压力直接掉一半,盾构机埋在地下换一次泵几百万,赔都赔不起。
后来换了带主轴热补偿的高精度数控珩磨机,能把每一段的直线度都控制在3μm以内,再也没出过类似的问题。
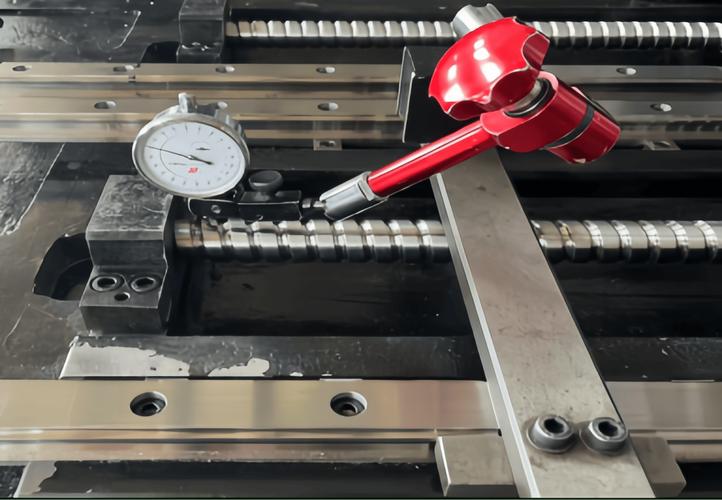 高精度数控珩磨加工后柱塞孔精度检测现场
进口替代下藏着的暗坑
 进口替代下藏着的暗坑
这几年进口替代喊得响,原来一台德国进口的高精度数控珩磨机要两三百万,现在国内一线厂家做的,精度能做到差不多,价格只要七八十万,卖得确实好。
说实话,国内厂家这几年进步真的大,很多核心部件都能自己做了,性价比没得说。
但是有个行业内不愿意公开说的难题,就是标准滞后。
现在我们国家执行的珩磨精度标准还是二十年前定的,只要求检测圆度、圆柱度、粗糙度这三项,但是现在新能源动力、高端液压要的网纹容积、分段直线度、表面支撑率这些新指标,根本没有统一的国家标准。
全靠客户自己提要求,很多小厂买了国产新设备,按旧标准检测全合格,发到客户那里一测新指标全不合格,退单返工的多了去了,扯不完的皮,这个风险真的没人提前跟你说。
绿色制造这边也一样,现在新设备都推微量润滑珩磨,比原来的湿式乳化液省90%以上的切削液,污染小很多,但是一套微量润滑系统比原来贵十几万,很多厂宁愿继续用原来的旧工艺,就是算不过来眼前的账。
我干了二十年珩磨,总结了一句土话:尺寸能量出来,手感骗不了人。
再好的高精度数控珩磨机,也要人天天摸,天天调,不是买回来就能出好活。
你们车间有没有碰到过,所有检测参数全合格,就是装上去用不了的邪门事儿?欢迎来唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:老工程师聊高精度数控珩磨机:车间里看不见的精度生命线
文章链接:https://www.yxqcspc.com/15882/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
