去年三伏天,浙江宁波一个做汽车内饰的老板连夜打我电话。声音都哑了。
说刚换的新泵,开机不到72小时就抱轴,液压油直接烧出糊味,整批订给车企的门板软包全废,赔了小二十万。
谁能想到,一个不起眼的大流量低压叶片泵,能搞出这么大的乱子。
核心里那点不能说的门道
很多人觉得不就是个泵?压点油而已。其实门道全在看不见的地方。
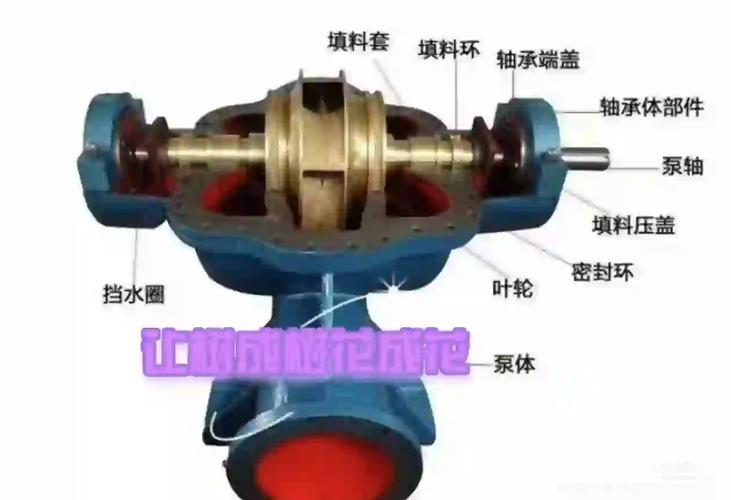
大流量低压叶片泵,说白了就是靠叶片甩出来贴住定子,容积变来变去吸油压油。
行内默认,压力低于10MPa,排量大于200L/min才能叫这个名号。要做好,核心就是配油盘的平面度,必须卡死在0.005mm以内,差一丝,内漏就能把你折磨疯。
现在主流就两个路子,要么叶片用合金工具钢,要么用粉末冶金。
粉末冶金好啊,一次成型,成本比合金低差不多两成,加工还省工序。缺点呢?孔隙多,密度不够,碰到低粘度抗磨液压油,用不了三年,叶片顶端就能磨出小沟,流量掉的比掉头发还快。
合金就不一样,耐磨,强度够,温差大也不裂,就是加工麻烦,要淬火要磨,成本摆在那。
实话讲,现在大半厂家都在做折衷,不会全用合金。
就排油区那三四片受力大的用合金,剩下吸油区的叶片全换粉末冶金。你不拆泵根本看不出来,成本降了,寿命也降个两三年,一般用户用个三四年就换泵,也察觉不到。这就是行内不说但都在做的妥协。
不同行当完全不一样的玩法
就说开头那家注塑厂,他们要大流量低压叶片泵,是给射胶保压用的。
低压大流量,才能把熔融的PVC均匀压进模腔,纹理才均匀。之前图省钱,用两台小泵并联凑流量,结果脉动大得离谱,打出来的门板纹理一块深一块浅,废品率一直卡在12%下不去。换了合格的单台大流量泵之后,直接降到2%,一个月省出的钱就能买回半台泵。
换舟山那边的渔船就不一样,他们用大流量低压叶片泵抽压载水,有时候直接抽海水,要求的就是抗腐蚀,启动快。
去年有个老板找我改泵,原来装的是离心泵,启动电流大,一开泵船上大灯都暗,发电机嗷嗷叫,一个航次下来油费多掏小三千。换成做了防腐处理的大流量低压叶片泵之后,启动电流直接降了四成,发电机负载稳了,一个航次省出来的油钱,半年就收回泵钱了。
同样是大流量低压叶片泵,换个行当,要求差出十万八千里,根本不是拿参数对着买就行的。
风口底下藏着的暗礁
现在都喊进口替代,原来大家伙都认威格士、力士乐的进口泵,现在国产泵做的越来越好了,价格才进口的三分之一,不少厂子都换了,这是好事。
不过话说回来,行业里有个不愿摆到台面上说的事。现在的性能标准还是二十多年前定的,只测额定工况下的流量压力,不测连续变负载下的热变形。
什么意思?就是很多泵你拿检测报告看全合格,额定参数一点不差,实际用在注塑机上,一天开十几个小时,油温从30度升到70度,配油盘热变形翘起来,内泄漏直接涨20%,流量不够,开机周期拉长,产能直接掉。你找厂家,人家拿标准给你看,我符合要求啊,没地方说理去。
都讲绿色制造节能,不少厂家为了凑节能指标,把转子和配油盘之间的间隙放大,空载功率是降了,确实省电,但是代价就是用个一两年,磨损之后间隙更大,流量直接掉一半,寿命比原来短三分之一。买家只看贴在泵上的节能标,哪里知道这里头的门道。
我在车间摸了二十多年泵,总结一句土话:「大泵留余,小泵别贪」。说白了就是大流量低压叶片泵,选的时候流量一定要比你实际需要大十分之一,留够余量,别卡着刻度买,更别为了省几百块选偷工减料的杂牌。
你们干活的时候,碰到过泵用半年流量突然掉一半的情况吗?欢迎来聊。
