老工程师聊数控圆钢下料锯床:书本没教过的实操干货

上周三刚上班,门外冲进来个老客户,脸拉得比驴长。 手里攥着三根切斜的40Cr圆钢,往我办公桌上一扔。 “你看看这活,我装凸轮轴差两个丝,整批货都退回来了,废了我小两万。” 我凑过去一看,切口斜了快0.3毫米,明显是锯床张紧力松了没调。 很多人觉得锯床就是个粗笨家伙,下料而已,有什么技术含量? 真出了问题才知道,这东西是生产第一道关,第一道错了,后面全白干。
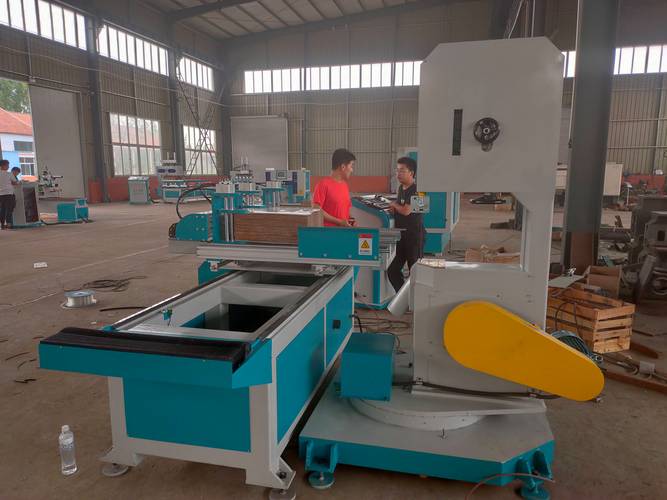
机加工车间正在作业的数控圆钢下料锯床现场图

藏在参数里的门道,外行根本想不到

数控圆钢下料锯床说穿了就是夹住圆钢,锯条或者锯片走刀切断,核心就几个参数,外行根本不会注意。 第一个是锯条线速度,切普通碳钢要控制在25到35米每分钟,切硬合金钢还要降五个点,快了烧锯条,慢了窝工。 第二个是端面公差,正经干活的都把垂直度卡死在0.15毫米每100毫米直径,超过这个数,后面车铣都找不回来。 第三个是锯条张紧力,新换锯条一定要调到12到15牛每平方毫米,少了晃,多了崩,说出来你不信,十个调锯条的有八个凭手感,差出去好几个点。 现在主流就两种路线:带锯切割和圆锯片切割。 带锯好处是切口窄,省料,整机便宜,小厂都爱用,缺点是切大直径硬料容易抖,精度飘,锯条换得勤。 圆锯片切割精度高,速度快,端面光滑不用二次加工,缺点是锯片贵,切口宽,一顿料多废小十公斤,成本上去了。 行业内通常不说但实际在做的妥协是什么? 说白了就是拼价格的时候,明明客户要高精度,还是给你配低配带锯,把报价压下去,你问起来就说“都能切,没问题”,等你拉回去用,出了问题就说你操作不对,调得不好。 真要换圆锯,加钱才行。 这就是公开的秘密,你不这么干,价格拼不过人家,接不到单,活不下去啊。
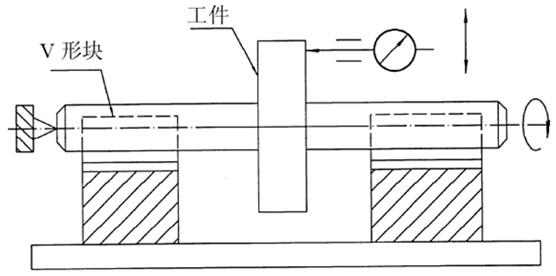
数控圆钢下料锯床切割后圆钢端面精度检测示意图

不同行业的讲究,差一点都不行

不同行业的讲究,差一点都不行
不同行业的讲究,差一点都不行
去年给本地一家做发动机连杆的厂子改设备。 他们用的是42CrMo的圆钢,下料公差要求正负0.05毫米,原来用的是五年前买的低配数控锯,一天能出二十多个不合格品,锻完之后才发现余量不够,整根废掉。 后来我们给换了带温度补偿的夹紧结构,改了进给曲线,现在废品率降到千分之三。 他们自动化线换料根本不用人工挑,省了多少心。 另一家做风电锚栓的客户,要求完全不一样。 他们下料都是直径140毫米以上的Q355圆钢,一根两米多长,一次出几百根,要求就是斜度小,速度快。 原来用的单棒夹紧的旧锯,一天切不了八吨,赶交期的时候工人连轴转都不行。 后来换了多棒同时夹紧的数控圆钢下料锯床,一次夹三根,进给走刀自动调速,一天稳定出三十多吨,而且切口毛刺少,不用人工打磨,滚丝的时候刀头寿命都长了三分之一。 说实话,不同行业真的是天差地别,买设备不看自己的工况,光比价格,肯定吃亏。

新风口下藏着的暗礁

新风口下藏着的暗礁
新风口下藏着的暗礁
这两年进口替代喊得响,原来高端数控锯都是德国日本的,一台几十万,现在国内厂家做出来的,精度能达到,价格只有进口的三分之一,好多下游厂子都换国产了,这是好事。 不过话说回来,也有糟心的事。 行业内不愿公开的难题,就是标准跟不上现在的要求。 现在的下料精度要求比十年前高了不止一倍,但是现行的锯床行业标准,还是只查整机的静态精度,不要求批量切割的一致性。 什么意思?就是你买设备,出厂检测拿一根切出来合格,就符合标准,你拉回去切一百根,有三五根斜了个0.2毫米,标准不算不合格,你找厂家人家说我符合国标,你能怎么办? 还有绿色制造,都喊着省料,但是没有哪个标准对切口宽度做强制要求,好多厂家说明书标切口4毫米,实际切出来是5.5毫米,一顿料多废一公斤多,你一年切一万吨,就是十多吨钢,好几万打了水漂,找谁说理去? 我天天泡在车间,摸了二十年锯床,我就信一句土话:下料差一丝,成品差一寸。 现在好多厂子都讲自动化,讲无人生产,但是最基础的调张紧、对刀头,这些基本功没人练,机器再好也出活差。 你们干机加工的,用数控圆钢下料锯床这么多年,遇到过最坑的问题是什么?不妨一起唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:老工程师聊数控圆钢下料锯床:书本没教过的实操干货
文章链接:https://www.yxqcspc.com/15898/