2026-09-19 18:12:53 分类:商机
昨天夜班刚上班,三号注塑机的班长哐一下砸开我休息室的门。
“老陈!出事了!”
跑过去一看,三吨改性PC料全废了,射嘴法兰被不均匀的融胶压力冲裂,光直接损失就三万多。
拆开吸料系统查,原来吸料机负压不稳,下料忽多忽少,堵了之后压力直接冲爆了机头。
找卖给我们设备的小厂家过来,人家一口咬定是我们料太脏,不关他们的事,最后只能自认倒霉掏维修费。
这事儿之后,车间那帮小孩才懂,看着不起眼的吸料机,选不对厂家,能把你半年的利润都坑没了。
门道全在厂家不肯给你看的地方
很多老板买吸料机,开口只问多少钱、能吸多少料,转头就选最便宜的。
说实话,这就是踩坑的开始。
吸料机的核心,说白了就是负压稳不稳。正经厂家做出来的,能稳定把负压控制在-0.06MPa到-0.08MPa之间,波动不会超过0.01MPa。差的厂家做出来,一会掉压一会升压,不堵才怪。
送料管天天被料磨,正经厂家用的是3mm厚的无缝不锈钢,用上十年都磨不穿。
小厂家偷工,用1.2mm厚的焊管,一年就磨漏,漏风就掉压,恶性循环。
滤芯也有说法,精度差得不是一点半点。食品医药行业,必须要10微米精度的PTFE滤芯,普通塑料注塑用50微米就够。
很多黑心厂家不管什么行业,统一给你装50微米的,差出来的成本全进自己口袋。
现在主流路线就两种:负压真空吸料和正压密相输送。
负压适合10米以内、单小时吸料不超过1吨的小厂子,成本低好维护。正压适合几十米长距离、十几吨每小时的大生产线,不容易堵料,就是价格贵一倍都不止。
行业内通常不说但实际在做的妥协是什么?很多厂家接了你的正压单子,偷偷给你改成多级负压串联,价格是符合你的预算了,用半年就烧风机,你找他,他说你操作不当,你说理都没地方去。
这种事儿,我见得太多了。
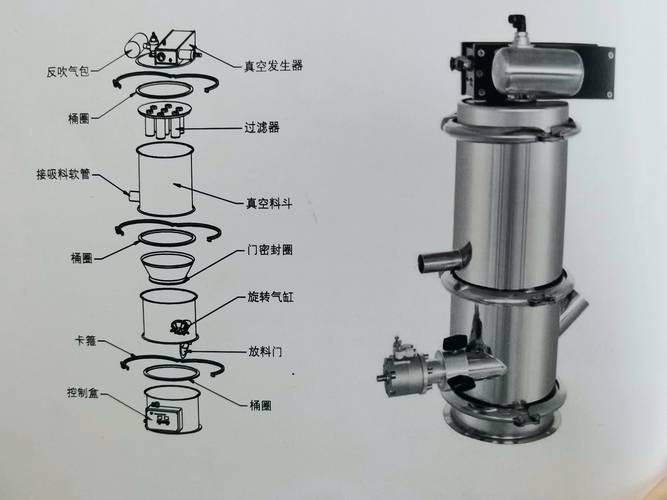 注塑车间真空吸料机内部结构图
不同行业找吸料机,要求差得十万八千里
不说别的,就拿我接触过的两个行业说,差别真的太大了。
去年深圳有家做改性塑料的客户,找我们做设备配套,说原来的吸料机一天堵三四次,每次清半个小时,产能掉了三分之一,工人都嫌麻烦不愿意倒班。
原来找的那个吸料机厂家,是做通用款的,根本没考虑改性料粘性大、含填料多的特点,吸料口弧度做的不对,很容易挂料堵管。
后来换了专做注塑配套吸料机的厂家,给他们改了吸料口弧度,加了脉动反吹滤芯,现在三天才清一次,产能直接拉回满负荷,人家一算,半年就把买新吸料机的钱赚回来了。
另一个是山东那家做五谷代餐粉的厂子,之前图便宜,找了个小厂家做的吸料机,用了一年多出事儿了。
车间发生粉尘闪爆,好在没伤人,就是炸坏了半面墙,停了半个月生产,损失几十万。
查原因,整台设备没有做全机接地,管路用的还是普通碳钢,静电导不出去,积累久了打火点燃了粉尘。
后来找专做食品级吸料机的厂家重做,全管路用304不锈钢,所有接口都做了独立接地,加了泄爆阀和静电报警装置,现在用四年了,一点事儿都没有。
食品行业要求的哪里是 just 能吸料,要防爆炸、要防污染、要符合卫生标准,差一点都不行,一般厂家根本做不到。
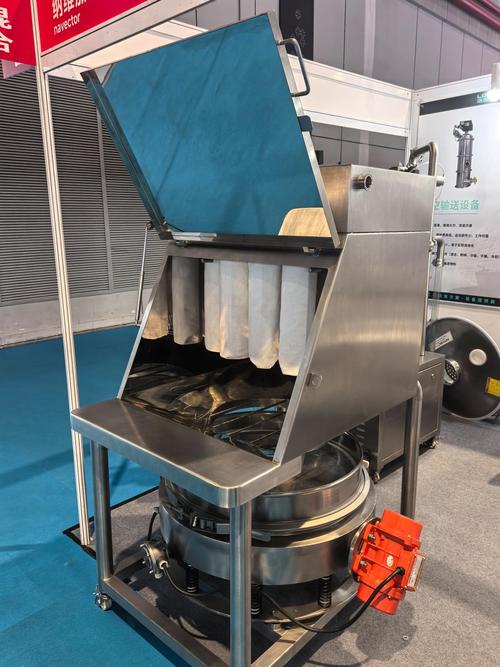 食品行业无尘吸料机现场安装图
新趋势下藏着不少暗坑
 新趋势下藏着不少暗坑
这两年进口替代喊得响,很多国内吸料机厂家确实做得不错,原来进口要几十万的生产线,国内二十多万就能拿下来,性能差不了多少,这肯定是好事。
不过话说回来,行业有个难题,没人愿意公开说。
现在国内没有专门的吸料机细分行业标准,很多要求都是厂家自己说的算。
就说食品级吸料机,现行标准只要求材质是304不锈钢就行,但是没要求焊缝必须抛光钝化,很多小厂家焊完就拉倒,焊缝坑坑洼洼,很容易残留旧料,放久了发霉变质,你日常清洗根本洗不到,出了食品安全问题,他说我符合国家现有标准,你打官司都不好赢。
还有现在都搞智能制造,吸料机都加联网监测、智能调节,很多厂家就是装了个几块钱的便宜传感器,数据误差能到20%,看起来屏幕花花绿绿很好看,实际根本不准,就是卖个概念涨十几万的价格。
还有喊绿色节能的,很多把额定功率标小一半,实际吸料的时候动不动满负荷,反而更费电。
今天我巡线还路过换了新吸料机的三号机,大半年了,一次没堵过。
我干了二十年机修,总结一句土话:吸料机稳不稳,摸完管壁摸风机,行家一出手,就知有没有。
你选吸料机厂家,别光盯着报价单上的数字,别被那些花里胡哨的概念忽悠,拆开外壳看一看,风机是不是正宗的,管壁够不够厚,滤芯用的什么货,这些才是能帮你省钱的真东西。
你们做生产的,这些年找吸料机厂家都踩过什么奇葩坑?不妨出来唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:二十年车间老工程师谈:选对吸料机厂家到底有多重要
文章链接:https://www.yxqcspc.com/15962/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
