靠谱数控磨床厂家怎么找?车间干20年的老炮掏真话

上周三早班,我刚换完工作服,就见小李抱着半根液压杆撞进来。 脸白的像一张刚打印完的A4纸。说凌晨新上的磨床出问题了,十根有七根粗糙度超差。 这批货是给航空配套的,差0.1微米都不行,明天就要发货。 最后查来查去,不是我们工人调机的问题,是床身本身就变形——那是贪便宜找的小作坊做的,比市场价低了快四十万,省那点钱,差点赔死。
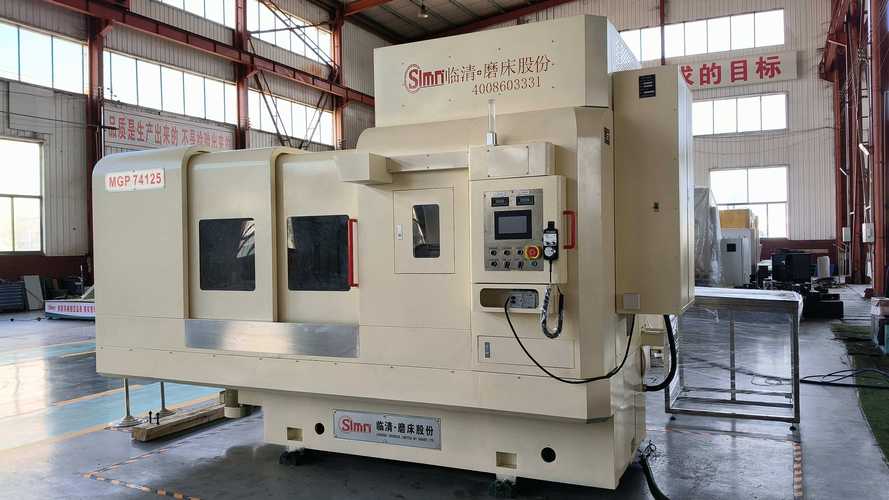
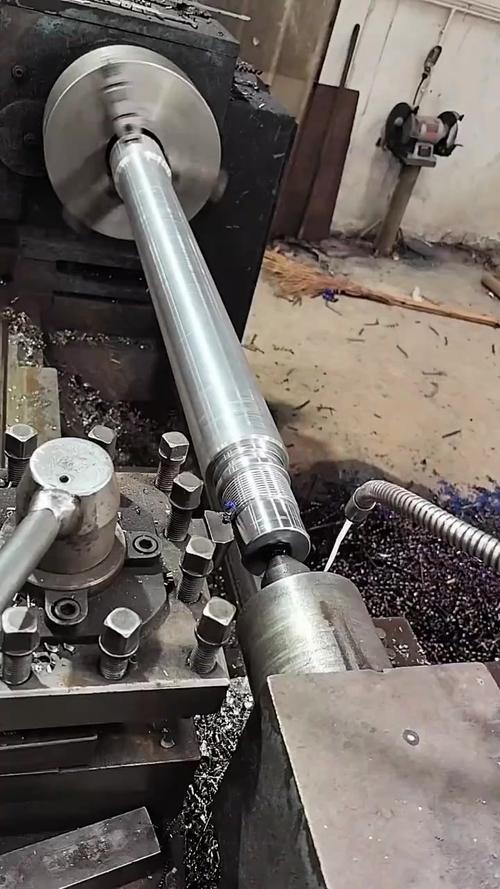
机械加工车间数控磨床加工液压杆实拍
机械加工车间数控磨床加工液压杆实拍

别光看报价,核心就藏在三个硬数字里

很多人选磨床,就看系统是不是大牌,能不能转,价格够不够低。 没人问床身怎么做的,主轴动平衡做的怎么样。 我干了20年,就认三个不能改的硬数字。 第一,导轨直线度必须达到0.002mm/1000mm,差一点,磨长轴就会出腰鼓,别听厂家说什么出厂校正好了,那都是骗外行的。 第二,主轴轴向窜动不能超过0.001mm,磨镜面的时候,多一丝窜动,粗糙度直接掉两个等级。 第三,主轴动平衡等级必须到G0.4,达不到的话,开两年主轴就晃,抱轴都是分分钟的事。 现在床身就两种主流路线,一种是整体天然铸铁,一种是拼接焊接床身。 整体铸铁的刚性好,稳定性高,但是成本贵,浇出来要退火,少一步都不行。 拼接的呢,下料快,成本能降三分之一,只适合做小型磨床。 说实话,行业内通常不说但实际在做的妥协是什么? 很多号称做整体铸铁床身的小厂家,用的是回收废铸铁回炉重炼,杂质多,内应力消不干净。 本该退火72小时释放内应力,他们为了赶产能,24小时就拉出来加工,出厂的时候精度看着没问题,放三个月自己就变形了。 你找过去,人家说你自己安装没调好,直接把锅甩给你。
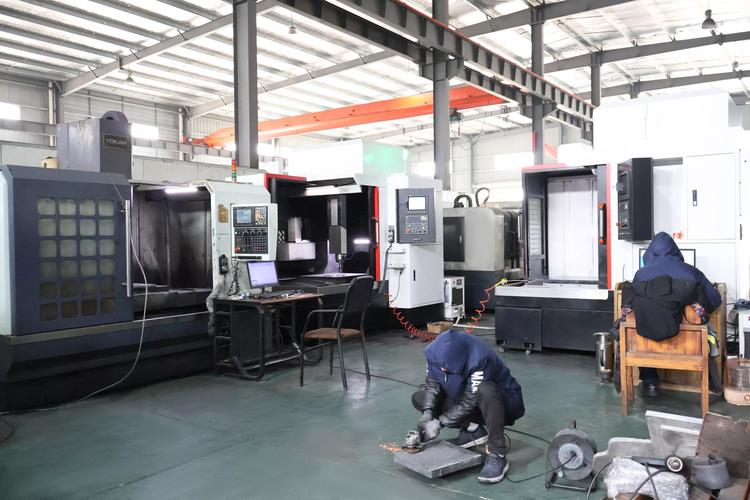
数控磨床铸铁床身退火处理车间现场
数控磨床铸铁床身退火处理车间现场

不同行业找数控磨床厂家,要求差得老远

不同行业找数控磨床厂家,要求差得老远
不同行业找数控磨床厂家,要求差得老远
别信厂家说什么我们什么磨床都能做,那都是吹牛皮。 就说两个我亲自碰过的场景,差老鼻子了。 第一个是汽车零部件行业,做发动机曲轴的。 去年江苏有家客户找我们改工艺,之前用的是某杂牌磨床,磨出来的曲轴圆度总是不稳定,批量废品堆了半仓库。 后来找国内一线数控磨床厂家定制了带在线检测补偿的机型,每磨完一根自动补刀,废品率直接从原来的0.7%降到0.08%,一个月省出来的废品钱,半年就赚回设备钱了。 这个行业要求什么?就是效率,批量稳定性,能连机,能对接自动化线,你给个手动调机的老机器,再便宜也不能要。 第二个是精密轴承行业,做高端滚珠的。 浙江宁波有家中小型轴承厂,之前用的是十年前买的进口二手磨床,精度掉的厉害,接不到高端单。 换设备的时候找了国内一家专门做磨轴承的数控磨床厂家,定制了小行程高精密机型,把滚珠圆度误差控制在了0.0005毫米以内,比原来的进口老设备还稳,设备价格才是全新进口的三分之一。 现在人家已经接了不少欧洲的订单,活得挺滋润。 这个行业要的就是极致单点精度,什么大行程大马力都是虚的,就要稳,精度保持性好。 不过话说回来,很多厂家为了拿单,什么场景都敢接,做出来的东西四不像,最后坑的还是买家。

进口替代潮下,藏着行业不愿说的暗礁

进口替代潮下,藏着行业不愿说的暗礁
进口替代潮下,藏着行业不愿说的暗礁
这两年国产数控磨床起来了,这是大好事。 不少原来买进口设备的厂子,现在都转买国产的,性价比确实高,售后也快,一个电话半天就有人上门,进口的要等半个月,这没得比。 但是有个行业内不愿公开的难题,没人愿意提。 就是咱们的精度保持性标准,滞后太多了。 现在国标只要求出厂的时候精度达标,根本没要求你用个两三年之后精度能保持到多少。 很多厂家出厂的时候给你调的漂漂亮亮,检测报告全合格,你拉回去用18个月,精度掉了20%甚至更多,你找谁说理去?标准没要求,人家根本不认。 我见过不少厂子,贪便宜买了低价磨床,两年就要大修一次,算下来比买好牌子的还贵,去哪说理去? 还有现在都喊着绿色制造节能,很多厂家就在电机功率上做文章,给你配个小功率电机,说是节能省电,实际磨硬材料的时候扭矩不够,吃刀量一大就闷车,坑死人不偿命。 之前那台出问题的低价磨床,最后我们还是找合作了十年的老厂家借了一台应急,才把货赶出来交出去。 我干了这么多年,总结出来一句土话:选数控磨床厂家,就是”宁买一块好钢,不买十斤废铁”。 说白了,一分钱一分货,别总想着占厂家的便宜,你贪那点低价,最后坑的是自己的订单,砸自己的招牌。 你们干机械这么多年,碰见过哪些数控磨床厂家的坑?欢迎来唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:靠谱数控磨床厂家怎么找?车间干20年的老炮掏真话
文章链接:https://www.yxqcspc.com/15994/