2026-09-20 00:53:53 分类:商机
上周三后半夜,我手机搁枕头底下震得床板都响。
一接,徒弟小张带着哭腔:王工,出事了。咱们那台老龙门歪了,刚干到一半的钛合金框废了。
我套上工作服蹬着电动车就往车间冲,冬天的风刮得脸疼,心里更疼。那批料是客户给航空院所做的,光毛料就三十六万。
进了车间伸手一摸导轨,坑坑洼洼的掉渣渣。不是操作的问题,是床身变形了。
这台龙门,就是当年老板图便宜,找个小厂家拼的,才用了四年。厂家早就换了门头,电话都打不通。
你说,龙门加工中心厂家靠谱不靠谱,那真就是拴在你身家性命上的事。
选龙门不能光看报价,要看厂家藏住的细节
说实话,龙门加工中心说复杂也复杂,说简单也简单。就是扛着主轴切大工件,核心就一个字:稳。
很多人上来就问主轴多大功率,行程多少米,偏偏忽略了最基础的东西——床身。
我干这行二十年,总结出来三个硬指标,没有这三个数字撑着,吹得再天花乱坠也不能要。
床身必须经过至少2次180℃以上的去应力时效处理,自然时效放置不少于90天,导轨安装面平面度公差控制在0.02mm/1000mm以内。缺一个,都是耍流氓。
现在行业里主流就两种路线:整体铸造床身和分段拼接床身。
整体的刚性好,抗振,精度保持性高,但是成本高,铸造成品率低,超过8米的整体床身运输都难,过桥洞都得提前勘路线。
拼接的成本能降三分之一,运输方便,做大行程也容易。
不过话说回来,行业内通常不说但实际在做的妥协是什么?
就是至少三成厂家,对外宣传自己卖的是整体床身,实际是大段拼接,只是把拼接缝磨得平平整整,外行根本看不出来。
用个三五年,环境一变,应力释放了,拼接缝就翘,精度直接飘出公差,你哭都没地方哭。
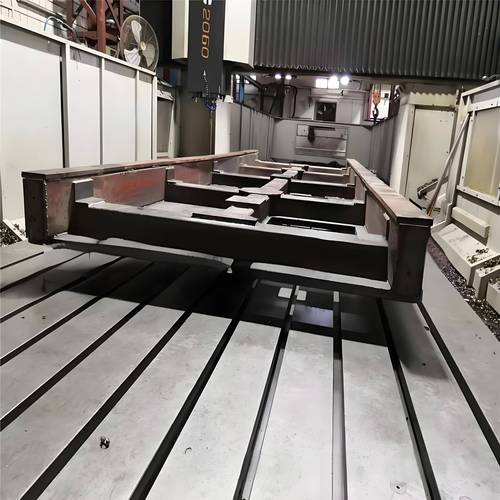 龙门加工中心床身去应力时效处理车间
不同行业找厂家,需求差得能隔一座山
 不同行业找厂家,需求差得能隔一座山
我见过太多客户,拿着随便找的参数就下单,结果买回来根本不适用,白扔几百万。
前年我给航天院所做配套改造,人家加工大尺寸钛合金结构件,找的国内一线龙门加工中心厂家,要求连轴转120小时满负荷加工,精度不能掉一丝。
人家厂家专门给主轴箱加了双层水冷,导轨用的35号重载线轨,每一根导轨都预拉了0.15mm的应力,最后干出来的结构框,总变形量不到0.01mm,一次过检。
换另一个行业,就完全不一样了。
上个月我去东莞一家做新能源汽车模具的厂,他们加工电池托盘模具,每天都要拉荒吃大刀,最要求抗振。
他们找的厂家专门给改了树脂砂造型的床身,比普通砂型床身刚性高了近30%,之前用小厂的龙门,干出来的模具表面全是振纹,废了三个模具之后换了货,直接解决问题。
说白了,好的龙门加工中心厂家,不会给所有客户都卖同一款机器,会根据你的干活内容调配置。
只会给你报低价的厂家,能有什么好东西?对吧。
进口替代火了,藏着不少行业不愿说的暗礁
 进口替代火了,藏着不少行业不愿说的暗礁
这几年国产龙门起来得是真快,原来工厂买大龙门都盯德日,现在十分有六七分都转买国产了。
价格只有进口的三分之一,精度寿命差不了多少,出问题厂家二十四小时就能上门,比找国外厂商修等半个月强太多。
绿色制造这边,现在新出的龙门都加了待机降功率,主轴空转自动停机,比十年前的老设备省电快20%,确实是进步。
但是有个行业内不愿公开的难题,我今天说出来,给大家提个醒。
现在10米以上的大行程龙门,国家现行的精度检测标准还是二十年前定的,只测静态精度,不测连续加工72小时以上的动态精度保持性。
很多小厂家就钻这个空子,静态检测精度合格,给你交了货,你一开工,干一天活精度飘三五丝,你找他说理,他说国标里没要求动态精度,你没地方告状去。
我见过三个厂,都栽在这个坑上,几百万买的设备,只能用来加工低精度的工件,亏到姥姥家。
干了这么多年机加工,我一直跟徒弟说一句土话:一分钱一分货,十分钱买不错。
选龙门加工中心厂家,别光盯着宣传页上的漂亮参数,多跑两次厂家的车间,多找三个用过的同行问问,比什么专家评测都管用。
你要是图便宜买了烂设备,最后废个一两件工件,省的那点钱全赔进去还不够。
对了,你们干机加工这么多年,遇到过什么坑人的龙门加工中心厂家?不妨出来聊聊,给后辈提个醒。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:干了20年机加工,聊聊龙门加工中心厂家的真心话
文章链接:https://www.yxqcspc.com/15998/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
