2026-09-20 02:11:51 分类:商机
上周三刚上班,门就被撞开了。
东阳来的老李,拽着我袖子就往门外拖。
一台半新的雕刻机斜靠在拖车上,旁边放着一块砸裂的紫铜料。
“王工,你帮我看看,这破机子刚买三个月,昨天开粗直接撞刀,二十万的电极废了!”
我绕着机子转了三圈,一眼就看出来问题。
这是小厂家做的,床身没干透就装机了。
买雕刻机,你看的是报价单,厂家藏的是骨子里的东西
很多人买雕刻机,只看配置表上的主轴品牌、电机型号。
说实话,这些都是给外行看的。
核心的东西,全在厂家加工那一步。
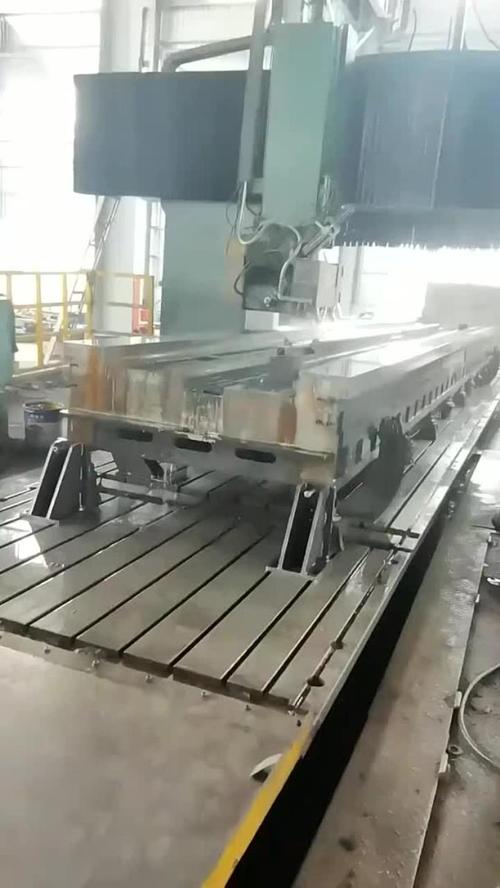 雕刻机厂床身导轨安装面磨床加工
我干了20年机修,给你们说三个硬指标,少一个都不能买。
第一,导轨安装面的平行度,必须控制在0.02mm/1000mm以内,差一丝,跑半年导轨就磨偏了。
第二,主轴锥孔的跳动,不能超过0.003mm,再大一点,雕出来的面全是波浪纹。
第三,铸铁床身的壁厚,绝对不能低于18mm,薄了吃刀大点就抖。
现在主流的两种床身,一种是树脂砂整体铸造,一种是钢架焊接。
铸造的贵,刚性好,不易变形,适合重切削拉荒。
焊接的便宜,成型快,适合轻载的广告雕刻、木雕小件。
不过话说回来,行业内通常不说但实际在做的妥协是什么?
很多号称整体铸造的厂家,为了省浇铸成本,把内浇口留在导轨安装面上。
看起来没差别,其实那块地方材质疏松,用不了两年,应力释放就变形,精度直接飞了。
焊接床身更狠,很多小厂焊完直接加工,不做去应力退火。
省了半个月工期,也省了几万退火炉的钱,你拉回去放三个月,床身自己就弯了。你找谁说理去?
不同行业要的雕刻机,根本不是一回事儿
就说我接触最多的两个行业吧。
一个是红木家具雕花。
前年给东阳一家做缅花的厂子做设备维保,他们一开始图便宜,找小厂家订了两台1325雕刻机,比正经厂家便宜八万。
结果雕出来的人物头发丝、花鸟羽毛全是毛刺,每个成品要两个工人磨整整一天,一个月下来光磨工工资就出两万多。
后来换了正经厂家的机器,人家针对木雕优化了24000转的高速主轴,进给速度提了30%,毛刺直接少了九成,现在一天省出两个工,大半年就把机器差价赚回来了。
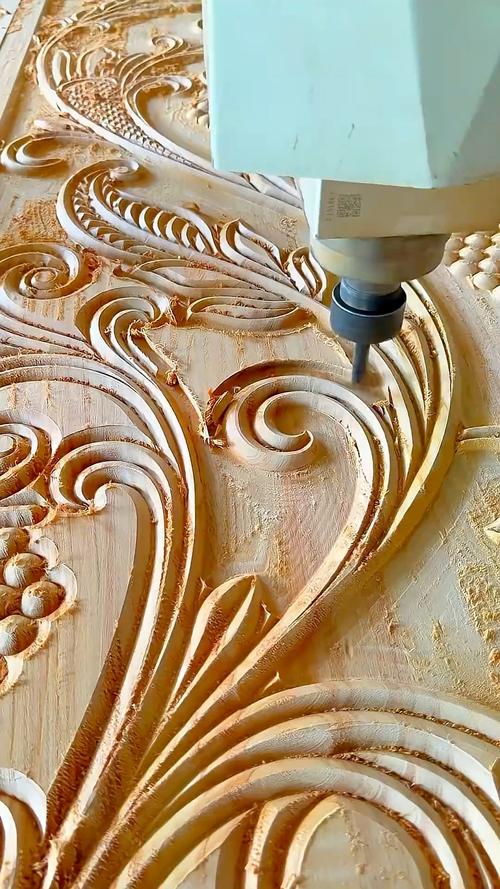 木工雕刻机现场加工红木家具雕花工件
另一个是汽车模具雕刻。
东莞长安那边做汽配模具的朋友,去年找我选机器,要雕五轴的汽车覆盖件模具。
要求就是精度保持性,不能雕个几十套就飘。
选了国内一家做模具机的老厂家,人家给加了双螺母消隙,每根丝杠都做了预拉,现在用了一年半,定位精度还是能稳定在0.01mm,比之前用的进口二手机还稳。
你说,厂家会不会做差异化,一眼就能看出来。
进口替代热潮下,藏着行业不愿碰的暗礁
 进口替代热潮下,藏着行业不愿碰的暗礁
这两年进口雕刻机贵,很多客户都转找国内的雕刻机厂家了。
说实话,国内做的好的厂家,现在性能真不比进口差,价格才三分之一,这是好事儿,我们也愿意推。
不过有个事儿,行业内很少有人公开说。
就是高端雕刻机的核心部件,高速主轴用的P4级轴承,现在百分之八十还是靠进口。
国内也能做,但是寿命大概只有进口的一半,精度稳定性也差一点。
很多厂家给你说“全自主国产”,拆开看轴承还是进口的,只是不说而已。
还有个更大的问题,就是标准滞后。
现在的雕刻机精度标准,还是十年前定的,只测出厂时候的静态精度,不测半年后的精度保持性。
这就给小厂家留了空子,出厂的时候把精度调到合格,卖给你,半年过后应力变形,丝杠间隙拉大,精度直接超差,你去找他,他说出厂是合格的,是你自己用坏的,你没地方说理去。
昨天晚上蹲在车间门口抽烟,看着刚修好的老李那台雕刻机,就想起入行时候师傅给我说的那句话。
“买雕刻机就像买老黄牛,不能只看毛色亮不亮,得摸骨头硬不硬”。
很多人买机器,上来就比价格,却忘了,雕刻机是吃饭的家伙,你偷一块钱的成本,回头就得亏十块钱的活。
话说回来,你们买雕刻机的时候,遇见过哪些坑?
给大伙提个醒呗。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:跟20年老机修聊雕刻机厂家:台面下没说出来的那些真话
文章链接:https://www.yxqcspc.com/16002/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
