塑料挤出机厂家:车间老炮掏心窝说的行业真话

半夜炸线的那堆料

上个月三点多,手机炸了。 广东做改性塑料的老陈,哭丧着声音说,整线堵了。 我爬起来买了最早的高铁过去。 车间里面一滩黑糊糊的熔料,漫了半台设备。 挤出机抱轴了。
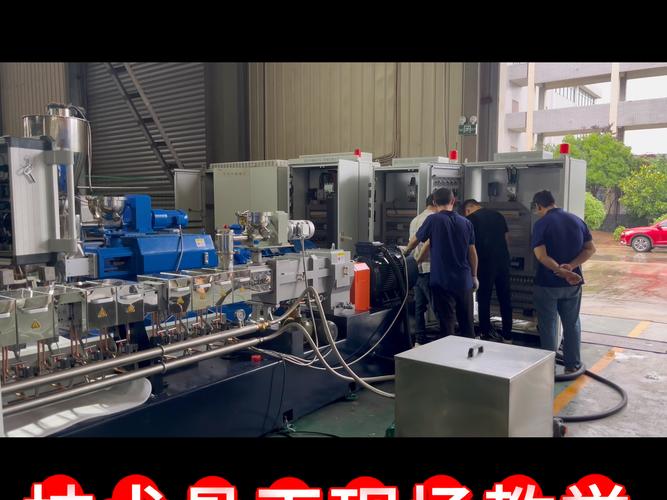
车间塑料挤出机抱轴故障现场
车间塑料挤出机抱轴故障现场
找厂家过来啊?老陈说,之前买的小厂家,老板电话都打不通了。 说实话,那瞬间我就知道,这次损失几十万,全当交了厂家的智商税。 很多人买挤出机,只看参数对不对,价格便不便宜,根本没把厂家的靠谱程度当回事。 等出了事才知道,塑料挤出机厂家的靠谱,才是生产线的命根子。

行业藏着不说的螺杆那点事

塑料挤出机说穿了,就是靠螺杆把塑料熔化捏匀挤出来,核心从来都是那根螺杆。 我给你说三个实打实的数字,你记好,买机器的时候绝对用得上。 做普通给排水管材,螺杆长径比一般是25:1,做改性塑料至少要30:1,做高端功能材料得拉到35:1,错一个比例,出料均匀度差一倍。 高端料的出料温度误差,必须控制在±1℃以内,差个两三度,塑化程度不对,整批成品直接作废。 正经螺杆的表面硬度,至少要达到HRC58,磨个十年八年都不会起坑掉渣。 现在主流的螺杆处理工艺,分两种:整体淬火和渗氮淬火。 整体淬火出来的螺杆,整个芯部都是硬的,耐磨耐腐蚀,能用十年以上,但是成本比渗氮的高30%。 渗氮淬火只有表面一层硬,成本低,做出来的机器报价就能压得很低。 行业内通常不说但实际在做的妥协是什么? 大多小厂家,说是渗氮淬火,实际把渗氮时间从要求的24小时缩到8小时,硬层厚度只有0.3mm,你用个一年半载就磨穿,然后就开始挂料,出料忽粗忽细,你还以为是自己工艺调不对,其实从买机器那天就埋了坑。
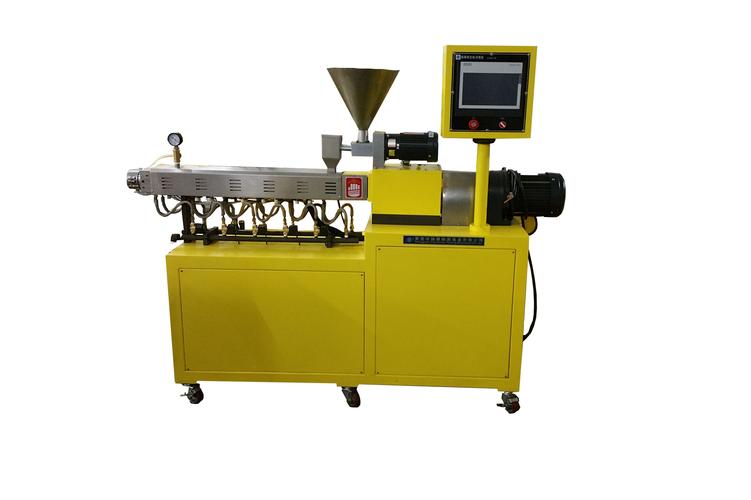
塑料挤出机螺杆硬度检测台
塑料挤出机螺杆硬度检测台
不过话说回来,也不能全骂厂家黑心,很多客户买机器只比报价,同样规格你报10万,他报7万,客户转头就走,你有啥办法? 你跟他说我用的料好工艺好,他说你就是想赚我黑心钱,那只能让他去踩坑了对吧。

不同行业完全不同的要求

不同行业完全不同的要求
不同行业完全不同的要求
别以为挤出机就是挤塑料,不同行业用起来,要求差得十万八千里,厂家会不会做,一试就知道。 就说光伏封装的EVA胶膜,这两年火得不行,很多厂家都跟风上设备。 前年江苏苏州一个做胶膜的客户,之前贪便宜找小厂家买了一台,做出来的胶膜透光率总是比同行低将近3个点,下游组件厂差点取消年度订单。 客户找了三四个工艺师傅调了仨月,什么配方都试了,就是不行。 后来拆开机器一看,厂家给螺杆做的长径比是28:1,做EVA胶膜要求32:1,长径比不够,塑化不均匀,透光率自然上不去。 换了根正确参数的螺杆,透光率直接涨了3.2个点,达标了,前后花的钱,比当初直接买正经机器还多。 再说说医用输液管,要求更刁钻。 输液管的外径公差必须控制在0.02mm以内,不然插不进针座,还容易漏液,出了问题就是医疗事故。 浙江宁波一个做医用耗材的厂子,之前买了小厂家的便宜机器,定径套的冷却水道开得歪歪扭扭,挤出来的管子一边粗一边细,每班8小时要挑出两吨废品,老板愁得头发都掉了一半。 后来换了正经厂家的机器,人把冷却水道分成12段独立控温,公差直接稳定在0.015mm以内,废品率降了90%,一年省出来的钱,够买半台新机器。

看起来热闹底下藏着坑

看起来热闹底下藏着坑
看起来热闹底下藏着坑
这两年进口替代搞得火,原来一百万一台的进口双螺杆挤出机,现在国内靠谱厂家做出来只要六十万,性能差不了多少,很多厂子都愿意换,这是好事。 绿色制造这边,伺服节能改造也做得多,正经厂家做的机器,比老款普通电机的省电30%,一年下来省的电费都不少。 但是有个行业内不愿公开的难题,我今天说出来,大家多个心眼。 高端挤出机用的高速高扭矩主轴轴承,现在国内还做不出能稳定用五年以上的,大多高端机型用的全是进口轴承,一旦供应链出问题,很多厂家连货都交不出来,这个事没人会在你买机器的时候说。 还有标准滞后的风险,现在国内塑料挤出机的行业核心标准还是十多年前定的,那时候根本没提强制能耗、噪声限值,现在很多小厂家卖的机器,能耗比合格机器高20%,噪音超过90分贝,工人干半年就耳鸣,你买机器的时候,没人会把这些指标印在说明书上,标准也没要求,用户只能吃哑巴亏。 我干挤出机车间调试快22年了,见过太多买机器的坑,最认的一句土话就是: “买机不看价,看够三年花”。 就是说你别光看买的时候花了多少钱,算上三年的电费、维修费、废品损失,便宜机器说不定比贵的还烧钱。 你们买塑料挤出机的时候,碰到过哪些离谱的坑?评论区聊聊,我给你把把脉。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:塑料挤出机厂家:车间老炮掏心窝说的行业真话
文章链接:https://www.yxqcspc.com/16042/