上个月周三后半夜,我刚换完工服揣着保温杯要走,调度攥着手机从车间跑出来,脸白得像纸。
出去给商用车厂做的六根半轴,断了三根。探伤一打,硬度差了快8度,淬硬层一半深度没达标。
客户一早就要堵门,这批货已经拖了一周,出问题要赔小二十万。
全车间连夜翻记录,从钢材材质查到淬火液浓度,最后把炉门撬开量加热丝间距——哦,原来是那台刚换了半年的新炉子。
厂家当初拍胸脯说每12厘米一根Cr20Ni80加热丝,实际偷偷改成了每18厘米一根。
省了小一万块的材料钱,差点把我们厂子赔进去!
你看,热处理炉厂家这东西,平时安安静静蹲在车间角落,没几个人把它当回事,真出了事,你才知道它是真能决定你赚不赚钱,甚至活不活。
选热处理炉,别光看参数牌,得摸厂家藏在底下的东西
很多人选炉子,只看功率、尺寸、报价,问两句就下单,这纯粹是给坑自己留机会。
热处理的核心,说白了就是控温。炉膛温差不能超过±5℃,这是卡脖子的硬要求,差一度,硬度就能差好几个点,淬硬层深度直接不对。
现在市面上主流两种炉衬路线,一种是全纤维,一种是轻质耐火砖,各有优劣。
全纤维轻,节能,升温快,造价也低,看着全是优点。但说实话,用个三四年,纤维就会粉化掉渣,掉工件缝隙里,后续磨加工分分钟打刀,废你好几把合金刀。你找厂家说理,人家说你车间清洁不到位,这事扯到天黑都扯不清。
轻质耐火砖呢,笨,升温慢,每天多烧几十度电,初始造价还高十来万。但它稳啊,我见过用了三十年的轻质砖炉,衬里都没塌,掉渣量不到全纤维的十分之一,用着省心。
不过话说回来,行业内通常不说但实际在做的妥协是什么?你上来就砍价,要比别家便宜十万,厂家不可能做赔本买卖,肯定给你换全纤维,还只跟你说节能省电费,绝口不提三四年后掉渣粉化的事。
真的坑。
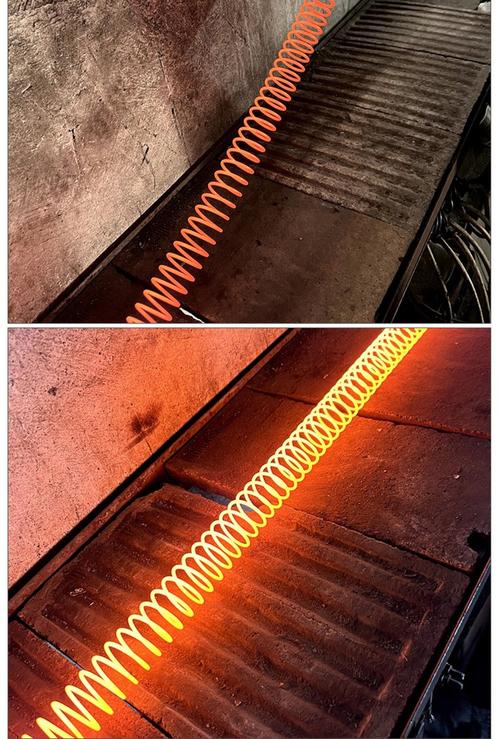
很多人说厂家赚的是设备钱,其实啊,大部分小厂家赚的就是偷配置的快钱。
不同行业要的炉子,根本不是一回事
你拿做汽车零配件的炉子去做风电轴承,那纯粹是赶鸭子上架,用不了半年就得废。
前年江浙一个做转向齿条的老板找我,说他新买的网带炉,每次批量生产都有10%左右的硬度不合格,天天挑废品挑到工人罢工。
我过去一测,他那个炉子出料预冷段做短了,淬火的时候温度降得不均匀,小齿条细,温差差个三五度,硬度直接不合格。后来找正规热处理炉厂家改造,把预冷段加长30公分,网带速度精度调到每秒误差不超过0.5毫米,合格率直接干到99.8%,半个月就把改造钱赚回来了。这就是汽车零配件行业的要求,要的就是批量稳定性,精度差一丝都不行。
换风电行业就完全不一样了。
去年内蒙一个做风电运维的朋友找我,他们要把换下来的旧轴承重新热处理回用,降低成本,结果用普通台车炉做出来的轴承,用不到一年就裂了。
原来他们的轴承内径两米多,普通台车炉只有四周加热,保温四个小时,心部温度比表层差了二十多度,淬火出来内应力不均匀,转起来晃两下就裂了。后来找厂家定制了带底部辅助加热的台车炉,要求提前24小时分段预热,整炉温差控制在3度以内,现在回用的轴承寿命能达到新轴承的85%,成本砍了一半还多。
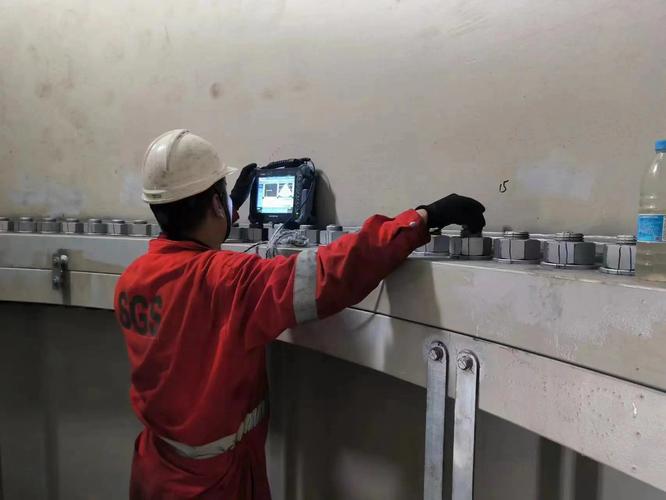
你看,不同行业找热处理炉厂家,要求差得不是一点半点,拿通用款对付定制需求,不出问题才怪。
风口下藏着坑,行内人都不说的事
现在都喊智能制造、进口替代,大大小小的热处理炉厂家都往外吹自己是智能炉,能联网能自动控温,还说自己实现了百分百国产替代。
说实话,十家有八家都是加了个触控显示屏,核心的控温PID模块还是用的便宜货,稳定性跟进口的比差远了,出了问题连程序都刷不对。
绿色制造这块更扯,大家都喊低排放,符合国家标准,实际上厂家测排放的时候都是空炉测,满炉加工的时候,氮氧化物排放量能超标三倍,平时没人查没事,真赶上环保抽检,一次罚款就够你买半台炉子了。
有个行业内不愿公开的难题,我今天说出来,很多同行肯定有共鸣。现在的热处理炉国标还是十多年前定的,国标只测空炉状态下的炉膛温差,根本不测满负载放满工件时候的温差。
很多厂家就钻这个空子,空炉测的时候温差刚好±5℃,符合国标,你拉回去装满工件,四个角落的温差能飙到十二三度,出了质量问题你找厂家,人家拿出质检报告说我符合国家标准,你一点脾气都没有,只能自己吃哑巴亏。这就是标准滞后带来的实打实的风险。
今天打扫车间,我摸着那台98年国营老厂出的旧炉子,已经用了25年了,上周测温差还能稳定在±3℃,比好多刚买三年的新炉子都好用。
干了二十年,我总结一句土话:买炉子,就像搭伙过日子,不能光看报价单上的数字漂不漂亮,得看厂家骨子里实诚不实诚。
你们这些年碰见过热处理炉厂家哪些暗坑?出来唠唠,给后辈提个醒。
