上个月刚出的岔子,全怪选错了厂家
半夜两点我换完衣服准备回家,调度电话炸了。
新上的曲轴淬火线出问题,10根淬完的曲轴,8根硬度不达标。
我套上工作服往车间跑,就看见采购小张蹲在工具箱边上抽烟,一脸灰。这台设备是找小厂家拿的,比正规报价便宜八万,当时试机打了两根没问题,就签字收货了,哪想到干了半个月就拉胯。
搞到最后,整批120根曲轴全部报废。亏了小二十万。
你说感应加热设备这东西,平时安安稳稳蹲在车间角落,没几个人当回事,真出问题,能把你半年利润亏没了。
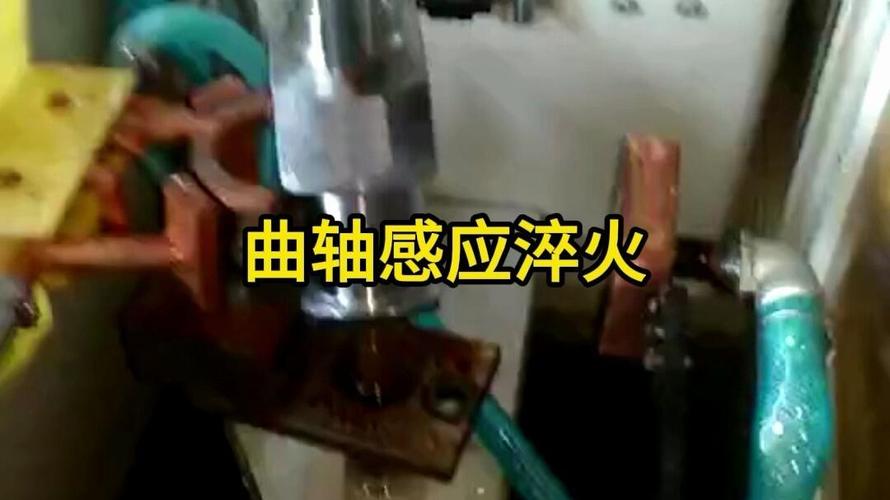
厂家藏着不说的那些技术猫腻
很多人觉得感应加热不就是靠涡流发热嘛,哪家做的不都一样?差远了。
想要淬出合格的曲轴硬化层,深度必须卡在1.2mm到1.8mm之间,差0.2mm,曲轴使用寿命直接差三倍。
设备的功率控制精度必须做到±2%以内,波动大一点,工件表面温度就差出去一百多度,该硬的地方软,该韧的地方脆。
还有谐振频率的误差不能超过0.2Hz,频率偏一点,有效感应深度就错了,再怎么调工艺也白搭。
现在行业里主流就两条技术路线:全IGBT逆变和传统晶闸管中频。
全IGBT好啊,比晶闸管省至少20%的电,占地小一半,控制精度也够,就是整机成本贵个两三成。
晶闸管的便宜,笨重,耗电,精度也差,胜在结构简单,好维修。
说实话,行业内通常不说但实际在做的妥协,说出来吓你一跳。
不少小厂家打着全IGBT的旗号卖货,实际上只在前级逆变用IGBT,后级还是翻新旧的晶闸管模块,蒙外行。更狠的是偷换核心配件,把要求120平方的水冷电缆铜芯,偷偷降到80平方,你试机只开一半功率,根本摸不出问题,连续干三个月,电缆发热烧绝缘,直接漏电停机,找过去人家还说你冷却系统没维护好,赖你自己。
不同行业吃不同饭,要求差十万八千里
汽车零配件行业做淬火,核心要求就是稳定。
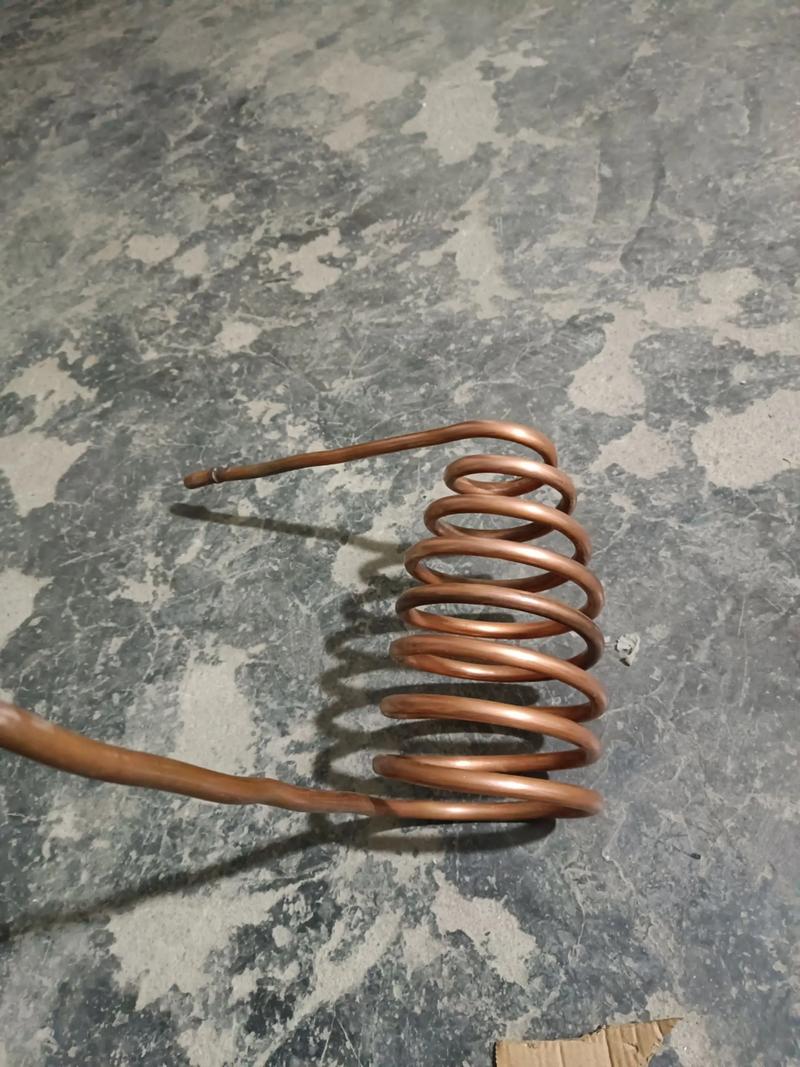
前年给我们供半轴的那个老板,之前图便宜买了小厂的设备,淬硬层总是偏浅0.3mm,整批给主机厂退回来,差点丢了供货资格。后来找正规感应加热设备厂家上门,人家拆开感应圈一看,绕线间距差了1mm,改完之后频率降了2kHz,直接合格,改造成本才花了两千块。
说白了,小厂家都是拿通用款感应圈糊弄人,正规厂家会根据你工件的形状、尺寸专门定制,差一毫米结果天差地别。
另一个场景,五金工具行业做刃口焊接,要求完全不一样,核心就是快。
我认识永康一个做园林剪的老板,之前用的设备是从淬火线改的,功率上升速度慢,焊料还没流透就降温,焊接区总出砂眼,合格率才81%,一年废好多料。后来找厂家专门改了功率上升斜率,从3秒调到0.8秒,合格率直接干到98%,一年多赚大几十万。
风口下藏着看不见的暗礁
现在进口替代的风刮得大,原来德国进口的一台设备要百八十万,国内做的好的感应加热设备厂家,二十多万就能拿下,性能差不到5%,很多原来用进口的厂子都换国产了。
加上现在都讲绿色制造,全IGBT的设备一年省十几万电费,两三年就把设备钱省出来了,这确实是好事。
不过话说回来,行业里有个不愿公开的难题,还是得说。
现在国内没有统一的感应加热设备实际输出功率检测标准,现行国标只测输入功率,这就给了很多厂家钻空子的机会。
标100kW输出,实际输入功率才100kW,去掉损耗输出最多80kW,你买回去,原来计划一小时干50件,现在只能干40件,效率上不去,产能卡脖子,还没法维权,人家说我标的输入功率没错啊,你说理都没地方说。这个就是标准滞后带来的风险,这么多年了一直没补上。
我在车间摸了20年感应加热设备,总结出来一句土话:买设备就像买骡子拉车,不能光看牙口齐不齐,得拉出去跑十里山路试试力气。
你们干活这么多年,碰到过哪些感应加热设备厂家的坑?不妨坐下来唠唠。
