2026-09-21 22:52:50 分类:商机
上周三刚上班,浙江台州做改性塑料的老陈就打来了电话,声音都抖了。
他那台买了不到两年的挤出机,半夜模头出料偏斜,拉断三根固定螺钉,整批十万米的汽车电线绝缘料全废了。
赔客户整整十二万,够他付半台新设备的首付。
你说找厂家?那家小厂去年就倒闭了,电话都打不通。
出事才知道,塑料机械厂家的坑全在看不见的地方
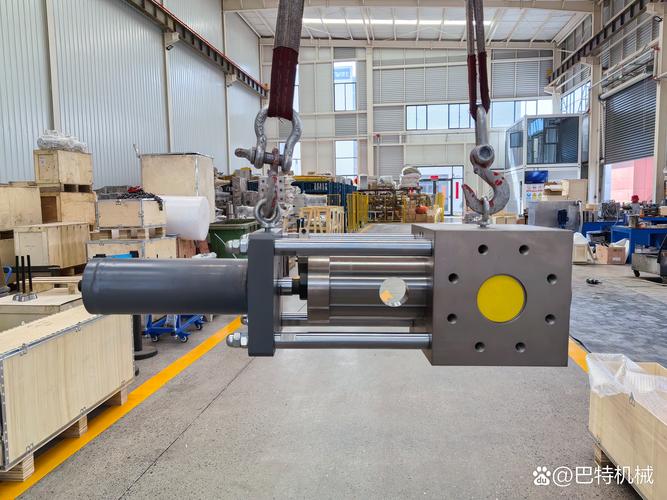 塑料挤出机模头抱轴故障维修现场
很多老板买设备,只比价格,看参数表,谁便宜买谁的。
说实话,参数表那玩意儿,能信一半就不错。
塑料机械的核心,拼的是用料和工艺,全在你拆不开看不到的地方。
就说螺杆,正规厂家做的氮化层深度,要控制在0.4mm到0.6mm之间,用个五六年没问题。
小厂呢?最多镀个0.1mm到0.2mm,磨个一年多就露馅,出料越来越歪。
机架焊完之后,正规厂要做72小时恒温退火去应力,用十年都不会变形。
小厂赶工期,放烤炉里烘12小时就拉去喷漆,不出三年机架就歪,精度全跑没了。
模头的孔公差,正规厂卡死在0.02mm以内,差一丝出料都不对。
小厂放个0.1mm的公差都算合格,你做出来的产品厚薄差半个丝,客户直接拒收。
选型绕不开的坎,行业不说的妥协
 选型绕不开的坎,行业不说的妥协
现在螺杆主流就两个路线,全氮化和双合金。
全氮化便宜,加工方便,做普通软料没问题,遇到玻纤、碳酸钙这种硬料,三四年就得换。
双合金耐磨耐腐,寿命是全氮化的两倍以上,就是成本要高整整两成。
对吧?行业内通常不说的妥协是什么?
我跟你说,十家有六七家对外喊”全机双合金螺杆”,实际只在进料段和压缩段堆了一层双合金,最容易磨的均化段,还是普通氮化。
省了一半成本,你没磨穿之前,根本看不出来。
等你发现了,过了保修期,人家让你掏钱换,你说坑不坑?
选型其实没那么复杂,你做什么料,就配什么螺杆,别听销售瞎忽悠,什么全能螺杆通吃所有料,都是骗鬼的。
做回收料就加硬螺杆,做食品级就用304不锈钢料筒,别图便宜,一步到位最省钱。
不同行业,要求差得不是一点半点
我干这些年,见过各种各样的需求,不同行业对塑料机械的要求,差得比牛肉和豆腐还大。
就说做可降解餐盒的吸塑行业,去年东莞一个老板找过来,说他那台新吸塑机不合格率超过12%,做出来的餐盒一压就裂。
他贪便宜,比市场价便宜十八万买的小厂货,回来拆开加热板一看,用的是12mm没磨过的普通钢板,平面度差了快0.1mm,同一个模盘出来的餐盒,厚薄差了快一倍,能不裂吗?
这个行业要求什么?加热板的平面度必须控制在0.02mm以内,不然温度不均,出来的料就是废品。
另一个场景,给汽车厂供改性工程塑料的造粒线。
江苏张家港一个客户,原来用的小厂挤出机,扭矩波动超过5%,玻纤分散不均,每次主机厂做冲击试验都过不了,好几次差点丢了订单。
后来换了一台扭矩控制精度在±2%以内的设备,熔体压力波动不到1%,一下子就过了主机厂的VDA检验,现在订单稳得很。
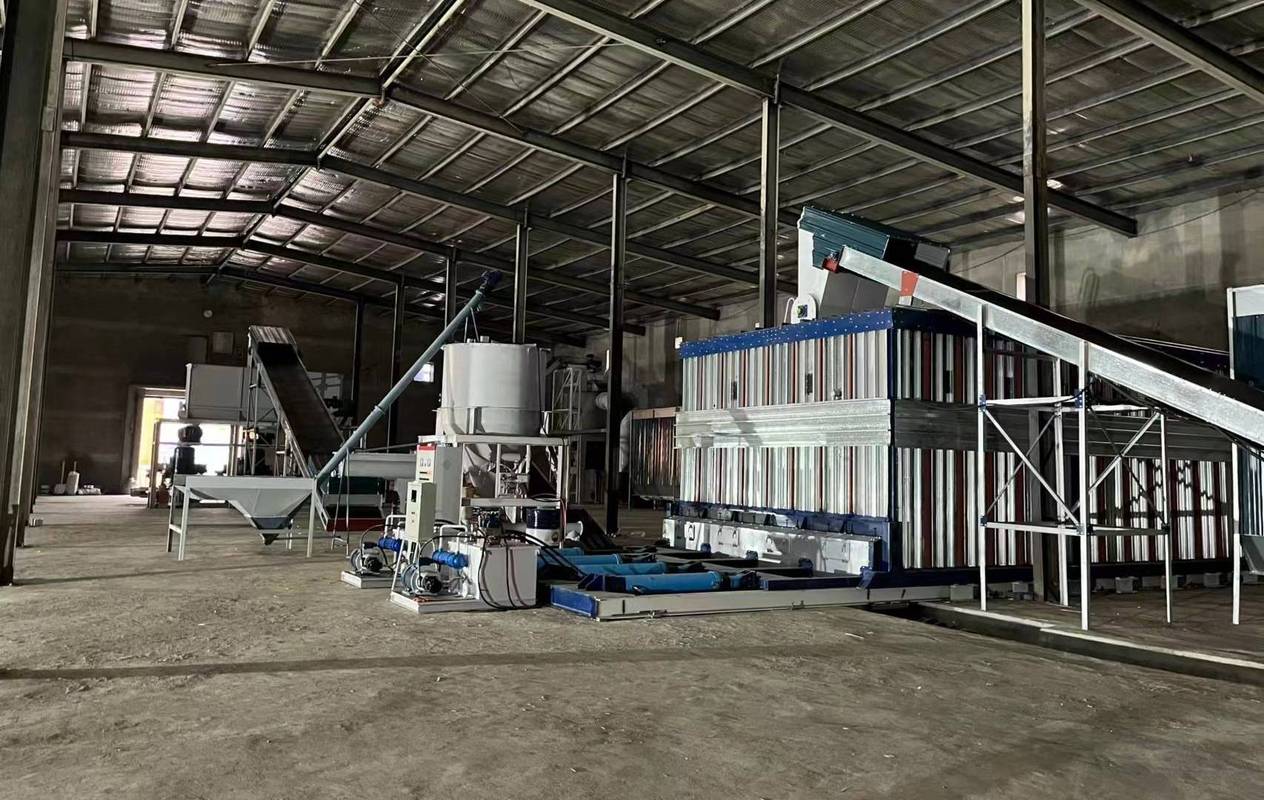 国产塑料造粒生产线安装调试现场
风口下藏着看不见的暗礁
这两年进口替代喊得响,不少国内塑料机械厂家真的争气,原来很多要从德国、日本进口的设备,现在国产的精度寿命都不差,价格只有三分之一,很多老板都换国产了。
绿色制造风口,大家都做回收料、可降解料,厂家也跟着改设计,加了很多节能配置,比十年前的设备节能三成不止。
不过话说回来,行业有个不愿公开说的难题,就是标准滞后太严重。
现在通用的塑料机械控温标准,还是快十年前定的,普通塑料控温精度±3℃就算合格。
但现在做聚乳酸可降解料,要求控温精度必须到±1℃,温度高两度,聚乳酸就降解,分子量掉十几个点,整批料就废了。
可标准没改,很多厂家就按旧标准出合格证,你买的时候问,他说”符合国家标准”,你买回来用不了,说理都没地方说。
还有很多小厂,拿二级能效电机冒充一级,省成本,用户回家用了半年才发现,每个月多交两三千电费,哭都来不及。
我今天刚在车间帮客户修完一台08年的老挤出机,那台设备是当年国内大厂出的,十六年了,机架一点没变,换了个螺杆还能接着用。
干了二十年,我总结一句土话:买塑料机械,别光看展厅擦得亮不亮,得看肚子里装的是什么货。
对吧?
你们干塑料这么多年,碰过塑料机械厂家哪些离谱的坑?评论区唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:干了20年车间,聊聊靠谱塑料机械厂家藏着的门道
文章链接:https://www.yxqcspc.com/16134/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
