去年春天帮珠三角一个开砂石场的老大哥擦屁股。新上的两条输送线,刚跑满三个月,皮带天天跑偏,撒出来的石料磨得机架坑坑洼洼,找厂家,电话空了,微信拉黑,原来那个所谓的厂家就是个三四个人的小作坊,赚了一波就跑了。老大哥蹲在料场抽烟,一天掉了三斤秤,亏了小八十万。
坑太多了。说实话,我干机械行业媒体快十年,见过太多老板栽在选输送设备厂家这一步,一开始盯着那点差价沾沾自喜,到头来赔进去的钱是省下来的好几倍。
踩坑踩出来的三条选厂硬标准
别听销售给你吹什么行业领先、品质一流,都是套话。你就拿这三条卡,大部分不靠谱的厂家直接就筛出去了。
第一条,必须看实体车间的加工能力,别只盯展厅。很多厂家租个门面装得漂漂亮亮,实际加工都是外包出去的,转一手不仅加价,质量根本控不住。怎么看?别让销售带着走提前安排好的路线,你自己随便逛,去下料区看废料堆,规整的、切口平整的,说明用的是数控设备,工艺稳定。要是废料堆得乱七八糟,焊点歪歪扭扭,别说了,转身走就对了。
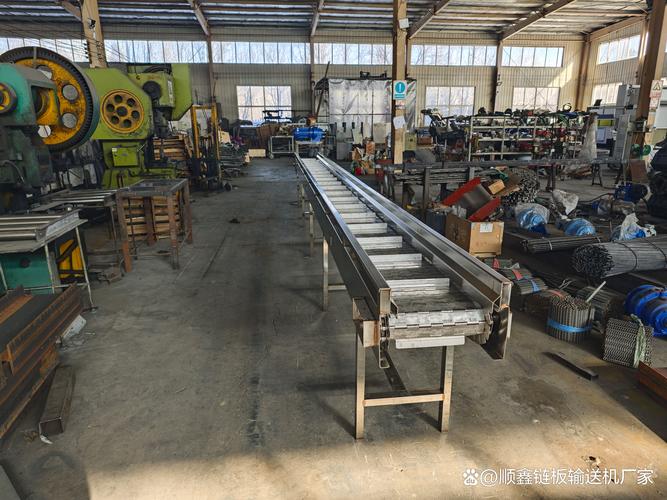
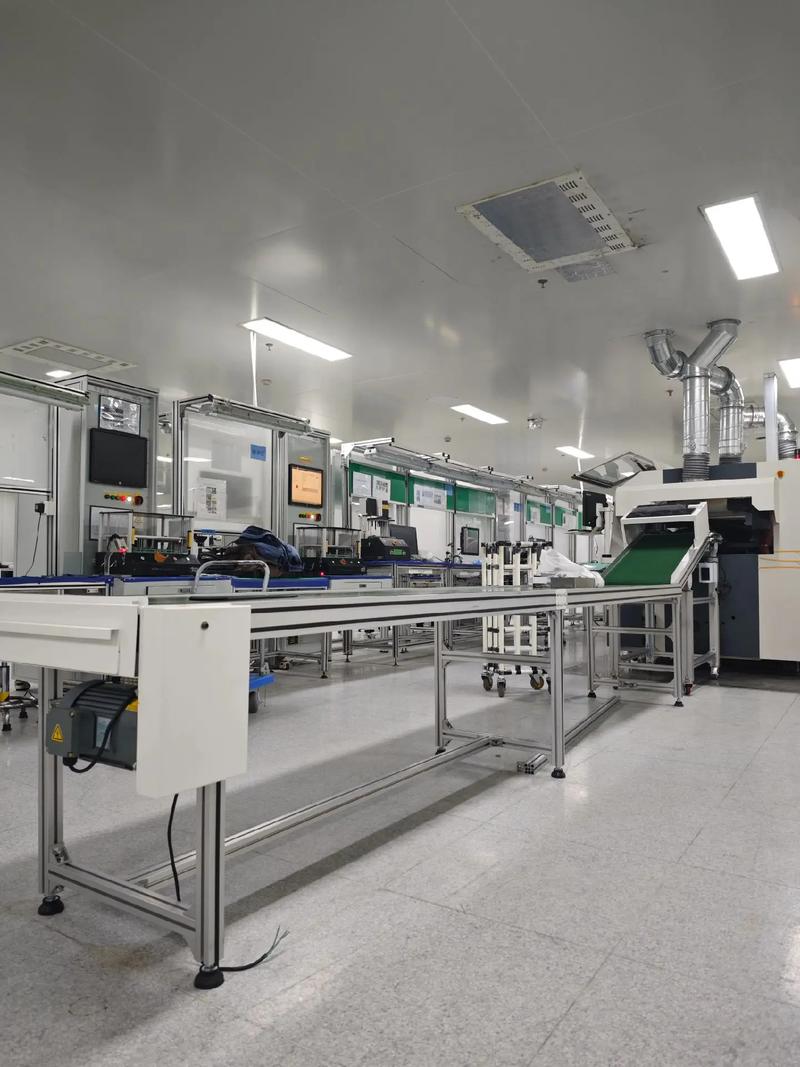
第二条,一定要看同工况的落地案例,别拿通用案例凑数。你是做食品冷链输送的,他给你看一堆化工粉料输送的案例,那没用。不同工况对材质、防护、张力的要求差了十万八千里。你就直接提,要三个半年以上投产的同工况客户,要联系方式,自己私下问。别信什么客户保密那套说辞,真靠谱的厂家不怕看。
第三条,测售后响应速度,这直接决定你停线损失有多小。输送线是生产命脉啊,停一天,小工厂几万,大工厂几十万上百万就没了。怎么测?你就说我这边现有一条同类型的老设备出了点问题,能不能派个师傅过来应急看看。靠谱的厂家,当天就能给你出方案,远的地方三天内人能到,不靠谱的,推三阻四说师傅都在外面,要排半个月,这种直接pass。
真正值得长期合作的输送设备厂家长什么样
不过话说回来,不是越大的厂家就越好,也不是越小越便宜就越划算,我接触下来,两种厂家最靠谱,你可以对号入座。
第一种,深耕细分领域的中型厂家,比如浙江做散料输送的浙瑞输送,我接触好几年,他们不贪多,就做矿山、建材领域的散料输送,一做就是十八年,大项目能接,小改造也不嫌弃,报价比大集团低两成,售后还随叫随到。这种厂家,活下去靠的就是老客户口口相传,不敢瞎搞质量,大部分都把口碑看得比命重。
第二种,大型集团旗下的配套输送厂,比如很多做汽车、物流自动化的大厂,自己旗下有输送设备分厂,资质全,标准高,接大项目、政府标、国企标特别好用,缺点就是价格高,小几十万的小项目人家不爱搭理,对接流程也慢,适合大项目采购。
那种什么类型输送都做、到处打低价广告的贸易型厂家,别碰。十个有九个是贴牌,赚一笔就走,出了问题连人都找不到。
不同采购规模的签约避坑策略
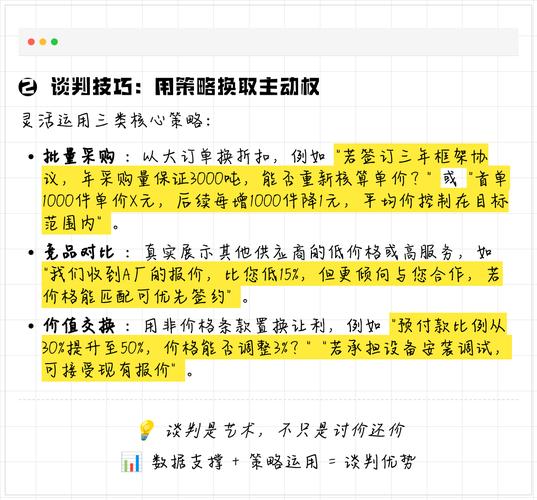
最后说点实在的,签合同的时候,不同采购金额,玩法不一样,避坑的点也不一样。
要是你采购规模在几十万以下,属于中小项目,记住这两条:第一,比市场价低15%以上的报价,直接扔。绝对是减配了,该用3mm钢板的给你用1.5mm,该用品牌轴承的给你用杂牌小厂货,用不了半年就出问题。第二,合同里一定要把核心配件的品牌型号写死,别只写“符合国家标准的合格配件”,玩文字游戏呢,到时候换了你也说不出来什么。
要是你是上百万的大项目采购,别嫌麻烦,一定要亲自去验厂,别让对接公司给你安排一群人陪着走形式,自己逛车间,自己找工人聊两句,就能看出这家厂管理怎么样。然后,一定要留不低于10%的质保金,满十二个月设备运行没问题再付,别听销售说什么公司规定必须付清,真靠谱的厂家,对自己质量有信心,都接受这个条件。
还有一条,不管大单小单,别信酒桌上的承诺,所有谈好的条件都要写进合同里。我见过太多老板,酒喝高兴了,什么都答应,转头厂家不认,没写进合同,打官司都打不赢。
干这行久了,最深的感受就是,选输送设备厂家,选的不是便宜,选的是踏实。你买的时候多花几万块找个靠谱的,往后三五年省下来的维修费、停线损失,不知道是多少倍。对吧?
