老工程师聊铣削颤振:车间里躲不开的隐形坑

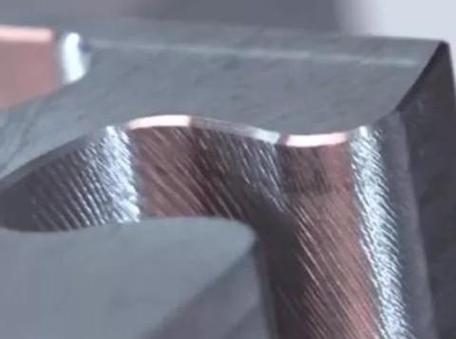
上周三早会,调度把我喊去质量部。 客户拍过来的照片我现在还记着。一块六七十万的钛合金机框,加工完侧面那道纹路,一道一道整整齐齐,跟搓衣板似的。 销售在那挠头,客户要航天配套,Ra要求0.8,这玩意儿出来直接Ra3.2,磨都磨不掉,废了。
铣削颤振加工工件表面振纹实拍
铣削颤振加工工件表面振纹实拍

车间里能要命的隐形杀手

车间里能要命的隐形杀手
车间里能要命的隐形杀手
说实话,干了22年机加工,我最怕的不是硬料难切,不是公差卡得死,就是这铣削颤振。 看不见摸不着,开工前一切好好的,切到一半突然机床嗡嗡一抖,完了,成品肯定废。 很多新手说颤振就是刀不快了,不对。本质上就是刀具和工件之间共振了——你切一下,工件弹一下,回位刚好赶上下一刀,就越振越厉害,纹路就出来了。 行业里摸出来的死规矩,我给你说三个数,记错都容易出事。 第一,刀杆悬伸比超过7:1,颤振概率直接涨4倍,这个是我们厂里近百件废件堆出来的数,错不了。第二,每齿进给低于0.03mm的时候,十有八九要颤,尤其是精加工铝合金的时候,最容易踩这个坑。第三,主轴转速偏差超过5%,就可能刚好撞进颤振区,哪怕新买的机床,也要时不时校一下。 现在防颤主流两个路子,一个是靠阻尼刀杆硬压,就是刀柄里面灌阻尼材料,振出来的能量直接给你吸了,效果确实好,就是一把进口的要五六万,国产的也要万八千。另一个是调工艺参数,主动避开共振区,不用加成本,就是费时间试。 不过话说回来,行业里通常不说但实际都在做的妥协是什么?百分之八十的中小厂,不会给每把刀配阻尼刀柄,都是宁愿缩小刀杆直径,缩短悬伸,哪怕多走三五刀,牺牲点加工效率,也绝不碰悬伸超标的红线,算下来成本反而更低。

不同行当,颤振的应对完全不一样

就说航天结构件加工吧。上个月我们接的一批薄壁钛合金框,要求侧壁厚1.2mm,光洁度要求高,还不能多走刀怕变形。 一开始我们按经验用的16mm刀杆,悬伸110mm,悬伸比刚好快7了,切出来还是颤,纹路浅但就是不合格。 后来怎么办?把刀杆换成12mm的,悬伸砍到70mm,悬伸压到不到6:1,每齿进给提到0.05mm,虽然多走了两刀,但切完一点振纹都没有,合格率直接从三成拉到百分之百。 换做汽车模具粗加工呢?完全反过来。 上个月给国内某品牌做覆盖件拉延模具,粗铣拉荒,要切走大半的余料,振得机床玻璃都嗡嗡响,我们都不管。为什么?本来粗加工就要留两三毫米的余量给精铣,表面那点振纹,后续加工直接切掉了。 我们反而故意把转速往上调120转,绕开共振区,吃刀量放大一倍,原来五天的活,三天就能干完,老板开心得很,哪管你颤不颤。
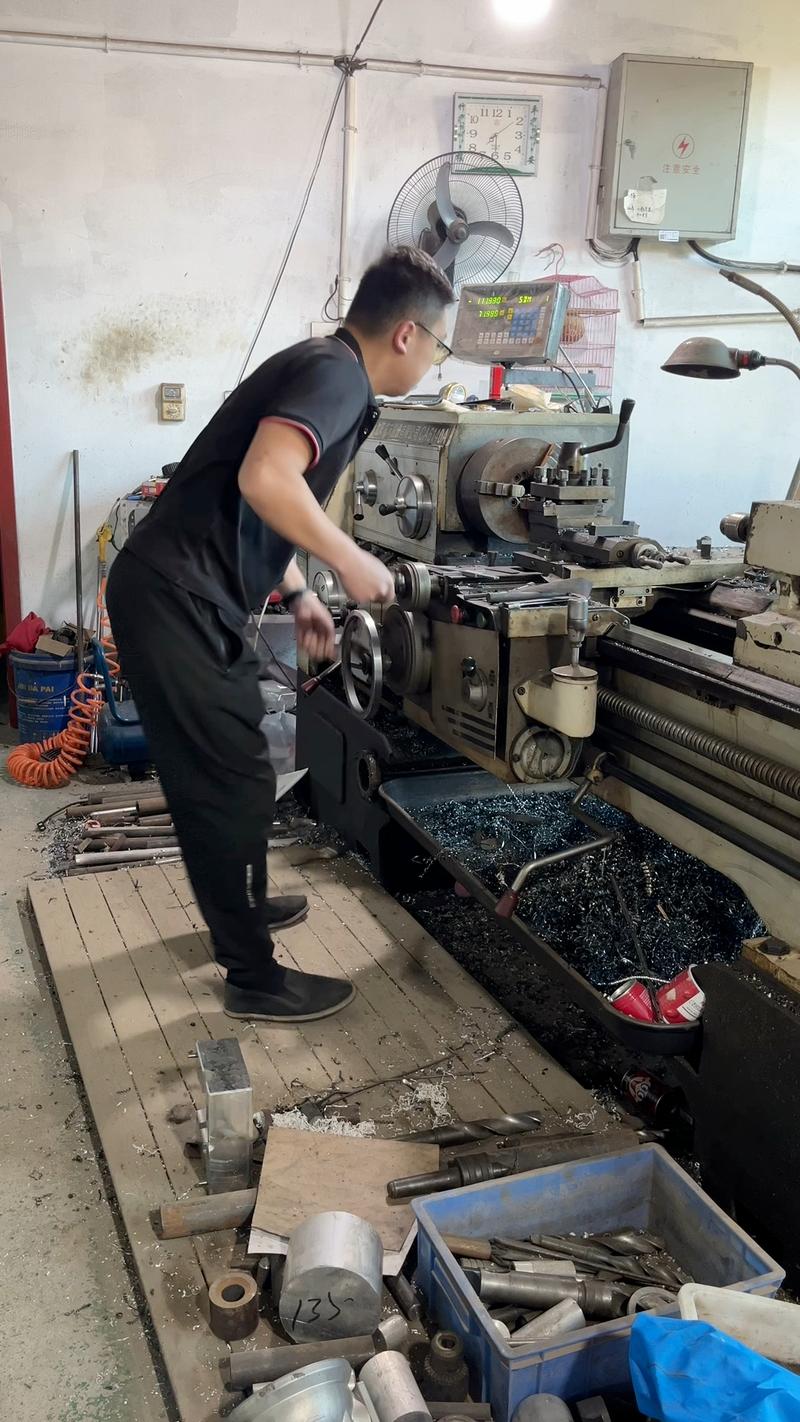
车间数控铣床加工汽车模具实拍
车间数控铣床加工汽车模具实拍

新风潮下藏着没人说的暗坑

新风潮下藏着没人说的暗坑
新风潮下藏着没人说的暗坑
现在都喊进口替代,国产阻尼刀柄做得越来越好了,原来进口卖五万的,现在国产一万出头就能拿下,精度差不了多少,很多厂都换了,这是好事。 绿色制造也喊,少出一件废件,就是省几十上百公斤的钛合金、高温合金,少回一次炉就是省好多电,防颤做得好,就是直接赚利润。 但是有个行业内不愿公开的难题,我今天说出来。现在我们国家的铣削颤振预测标准,还是快十五年前更的新,只针对普通碳素结构钢,什么钛合金、碳纤维复合材料、一体化压铸的铝合金,根本没有对应的振型参数标准。 好多新厂,花大价钱买了全套国产减振设备,还是按老标准给新材料调参数,该废还是废,最后怪国产货不行,其实是标准没跟上,坑了不少人。 很多做设备的厂家也不说透,说穿了就是标准滞后,砸自己的生意,对吧。 干了一辈子车间,我就信一句土话:宁多走三刀,不探一寸刀。 书上说的什么模态分析,什么主动减振,再好都不如你开工前拿废料试一刀,凑到机床边听听声音对不对。 你们车间里压箱底的防颤招是什么?有空唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:老工程师聊铣削颤振:车间里躲不开的隐形坑
文章链接:https://www.yxqcspc.com/16154/