上周三刚开门,江苏客户的快递就堆在工位。一根一米八的注塑机拉杆,硬生生从螺纹根断成两截。
客户电话里骂骂咧咧:才跑了1200小时,之前换别家的能扛三年,你们这什么垃圾货?
我拿角磨机磨开断口,一眼就看见问题了。
氮化层只有0.08毫米,比要求的0.2毫米差了快三分之二。这不叫氮化,这叫镀了层硬粉糊弄人。
不是什么玄学,本质就是给钢材补氮
很多新人刚进车间,一听说氮化处理就觉得高大上,其实说穿了就是把氮原子挤进钢材的表层里,和里面的铝、铬这些元素结合,长出硬得离谱的氮化物颗粒。
说点干的,现在主流就是两条路:气体氮化,离子氮化。
常规气体氮化,温度一般稳定在520℃,要焖够20个小时以上,才能长出0.3毫米的渗层。离子氮化呢,等离子体轰着氮原子往里面钻,12小时就能出同样厚度的渗层,变形还小。
说实话,离子氮化啥都好,就是贵。设备贵,电费贵,一吨活算下来比气体氮化贵一倍还多。
行业内通常不说但实际在做的妥协是什么?
客户要求做离子氮化,不少小厂转头就给你改成气体氮化,还偷偷把保温时间砍一半,渗层厚度刚够卡着标准下限走,检测的时候打表面硬度刚好合格,报告做出来漂漂亮亮,你根本挑不出毛病。
一装机用,仨月半年就出问题。你找过来,他还说你使用不当。
坑不坑?
不同行业的活,要求差得能绕机床三圈
我干二十多年,氮化做过的活没有一万也有八千,从来没有一刀切的做法。
就说汽车注塑模具,之前给国内一家主机厂做大灯灯罩的型腔,原料是加了30%玻纤的PC,天天高温高压冲,最要命的就是型腔磨损,磨花了灯罩就透不了光,直接报废。
这个地方的氮化要求是什么?渗层必须控制在0.15到0.2毫米之间,表面硬度要到HV900以上,厚一分不行,薄一分也不行。厚了容易崩边,开模几次就裂,薄了用俩月就磨穿。
换风电行业的偏航齿轮呢?完全反过来。
去年给风电场修过一批偏航齿轮,要求渗层必须到0.8毫米以上,心部硬度还要控制在280到320HB,不能硬。
为啥?偏航齿轮天天转,要扛风载冲击,心部软一点能吸震,不会断齿,表面硬一点耐磨,跑合十年都不会磨秃。我当时把保温时间拉长到72小时,就是为了让氮原子慢慢渗进去,硬度梯度走得缓,不会断层。
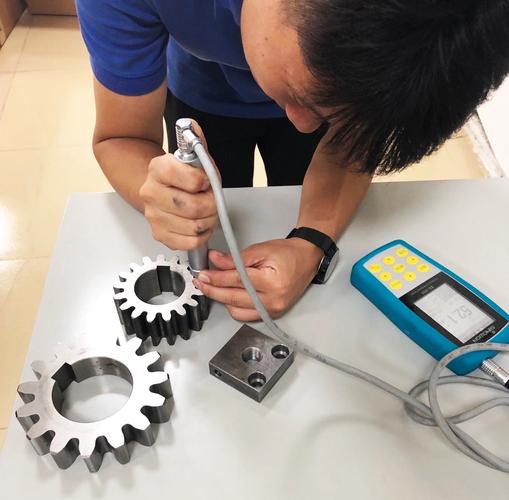
说白了,氮化不是越硬越好,也不是渗层越厚越好,得看你用在哪,受力什么样。
新风口里藏着老坑,没人愿意捅破
这两年进口替代火,原来很多高端氮化件都用进口钢材,现在国产38CrMoAl的纯度早就上来了,渗氮效果和进口的差不了多少,价格差一倍,很多厂都换了。还有绿色渗氮,原来的氰盐渗氮早就淘汰了,现在无毒渗剂都能用,环保过审没麻烦。
不过话说回来,行业里有个不愿公开说的难题,就是标准滞后。
现在我们执行的渗氮检测标准,还是十多年前定的,只要求测最表面的硬度,还有总渗层厚度,根本不要求测硬度梯度。
什么意思?就是厂家可以只把最表面0.1毫米做硬,下面的渗层硬度掉得飞快,甚至根本没渗进去,检测的时候按标准打,刚好合格,你根本查不出来。那根断的拉杆就是这个问题,表面硬度HV850,刚好达标,渗层报0.2毫米,实际到0.1毫米的地方硬度就掉了一半,应力一拉,不从那断从哪断?
标准没要求,就永远有空子可钻。吃亏的永远是终端用户。
我天天泡在车间,跟徒弟说的最多的一句土话就是:氮化看硬不看脆,渗层匀不匀,一用就现形。
理论参数背得再熟,不如亲手磨过十个断口长记性。
你们做机加工的时候,遇过氮化处理的什么奇葩坑?评论区唠唠。
