2026-09-22 12:54:54 分类:商机
上周三早班,我刚换完工作服,班长就扯着嗓子喊我。
“老陈快过来,三号加工中心的转向节又飘了。”
跑过去一看,整箱刚加工完的200件工件,三坐标一测,尺寸超了0.12毫米。
整批报废,几十万直接打了水漂。
查来查去,新换的刀具,才用了七个半小时,刃口磨得连原来的形状都看不出。
没人想到这刀会磨这么快。你说刀具磨损这事儿,天天挂嘴边,真坑起人来,连反应的时间都不给。
没人会写在说明书里的磨损真相
说实话,很多刚进厂的小孩,都觉得刀具磨损就是用久了自然钝,哪有那么简单。
刀具烧刀,本质就是温度上去了硬度掉了。高速钢刀具,切削温度超过550℃,硬度直接掉一半。
现在常用的硬质合金,要到900℃才会软化,所以能开更高的速度。
不管什么涂层,厚度也就5-15微米,比普通头发丝还细十分之一,磨穿了就是基材直接硬碰硬,磨损速度直接翻十倍都不止。
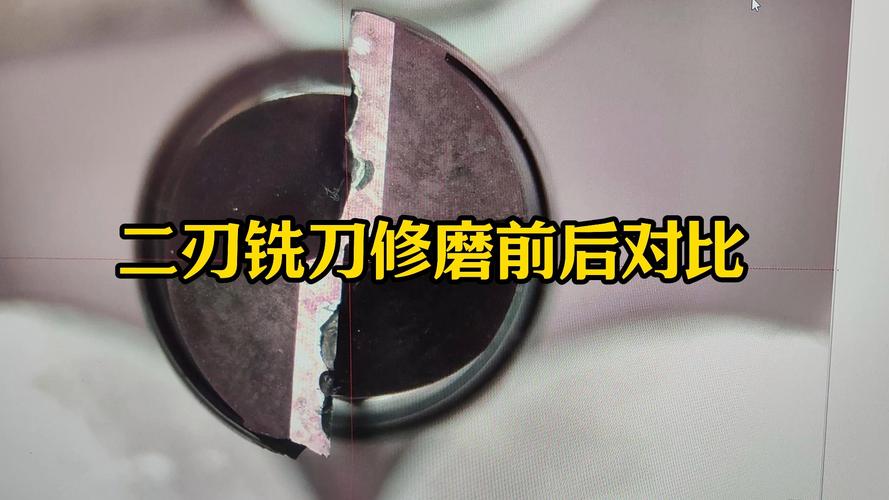 机械加工车间新旧刀具磨损对比实拍
现在市面上两条路线吵得凶,一个是走涂层硬质合金,一个是走纯陶瓷刀具。
陶瓷硬,耐高温,按理说高速切钢件效率能提三成,对吧?但没人会告诉你,批量生产里十家有八家还是用涂层硬质合金。
为什么?陶瓷脆得很,工件原料里带一点夹砂,或者主轴跳那么一下,直接崩刃,一崩就是整根工件废了。
行业里默认的妥协就是:宁愿效率低一点,成本高一点,也要要那个稳定性,不会为了那点理论上的效率提升去冒整批报废的风险。
不过话说回来,小批量加工高精度工件,陶瓷确实好用,这个不抬杠。
不同行当,磨损的坎完全不一样
我干了二十年,碰过的行当没有一百也有八十,刀具磨损的要求,差得能有十万八千里。
就说汽车零配件批量加工,一天要出上千件,差一个丝都不行。
上个月我们给新势力做底盘控制臂,客户要求刀具寿命必须稳定卡12小时换刀。一开始换了某国产新锐品牌,实验室测出来寿命刚好12小时,结果上线一跑,前10小时磨损稳得很,最后两个小时突然掉块,尺寸直接飞了。后来我们把进给量悄悄降了5%,寿命稳定性直接上来了,现在跑得好好的。
换了风电行当呢?完全不是一回事。风电主轴都是几吨十几吨的大玩意,拉荒一刀下去十几毫米的吃刀量,拼的就是抗冲击磨损。
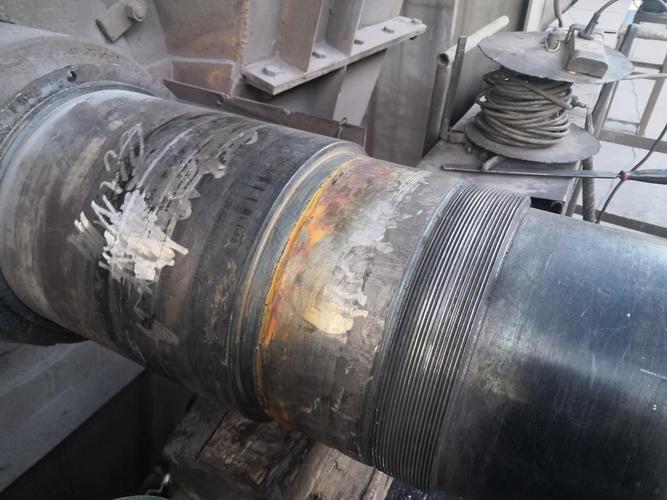 风电主轴粗加工刀具磨损刃口实拍
去年我们给北方某风场做主轴,一开始用的进口品牌刀头,不到4个小时刃口就磨得不敢切了,换一次刀头大几千,成本根本扛不住。
后来我想起刚进厂时老师傅教的,给刃口磨了个0.2毫米的倒棱,你猜怎么着?寿命直接翻了一倍还多。
大切深的时候,磨损都是从尖尖的刃口开始崩,磨个倒棱,受力均匀了,磨损自然慢了,哪有那么多玄乎的新材料黑科技。
新风口下藏着没人说的暗礁
现在都喊智能制造,进口替代,绿色制造,到处都在讲怎么管控刀具磨损,怎么延长寿命。
但有个事儿,行业里没人愿意公开说。现在的刀具磨损合格标准,还是几十年前定的,只看后刀面的磨损宽度,超过0.3毫米就算报废。
可现在主流的涂层刀具,大多是前刀面先出月牙洼磨损,月牙洼长到一定程度,进给和切削力就变了,尺寸早就超差了,后刀面磨损还远没到0.3毫米的报废标准。
很多工厂用自动检测设备,还是按老标准测后刀面,你说这得坑多少活?
进口替代也一样,现在国产刀具性能其实已经不差了,就是一致性差个不到10%,可批量生产里,差这10%,就是敢不敢全换的区别,没人愿意为了省一点刀钱冒整批报废的风险。
这道坎,不是做出来一把好刀就能过去的。
我天天泡在车间,摸过的刀具没有一万也有八千。
老师傅传下来的一句话,我记了二十年:磨不磨,摸温度,稳不稳,看铁屑。
什么意思?刀具磨得厉害了,刀柄温度会升得比正常快,手一摸就知道不对;切出来的铁屑,如果从银白色变成深蓝色,还碎得不成样,那刃口肯定已经磨损得不行了,别等时间到,赶紧换。
什么传感器什么寿命预测,都不如手上这点老经验靠谱。
话说回来,你们车间现在换刀,是按固定时间换,还是靠师傅摸出来换?吃过老标准的亏吗?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间摸爬20年才懂:刀具磨损才是隐形的生产吸血鬼
文章链接:https://www.yxqcspc.com/16187/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
