老机修聊导轨爬行:车间里藏了二十年的隐形毛病

上个月刚上班,门口就堵着三个穿工装的汉子,是老客户那边的机修班长。 拉着我往门外的货车上指,一台刚用了一年半的外圆磨,拖回来了。 说磨出来的活塞杆,轴向一摸全是细密的水波纹,报废了快两批货,老板要跳脚。 一开始大伙跟着拆主轴,测动平衡,换轴承,折腾了大半天。 最后我蹲在工作台边,手扳着进给手轮慢慢走,脚步顿了一下。 就是它了,导轨爬行。
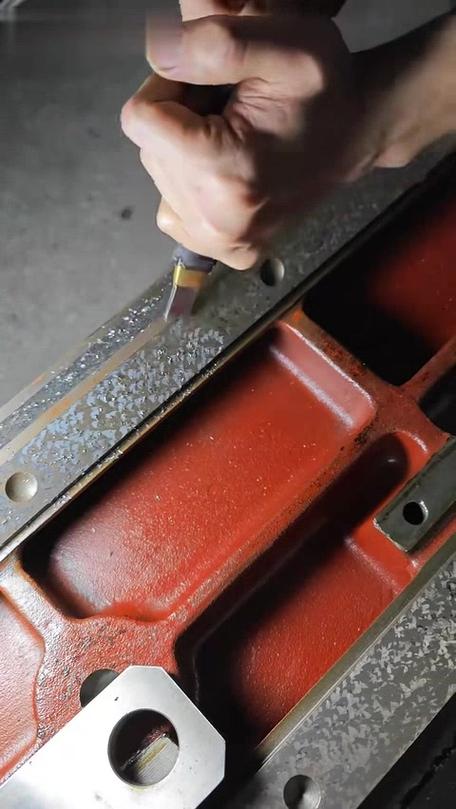
导轨爬行导致外圆磨工件波纹缺陷实拍
导轨爬行导致外圆磨工件波纹缺陷实拍

为什么好好的导轨,偏要“爬”着走?

很多新手以为爬行就是走不动卡停,不对。 爬行是走走停停,一顿一挫,速度越低越明显。 说白了就是摩擦力在捣鬼。 铸铁对铸铁,静摩擦系数大概是0.15,动摩擦只有0.1。 一开始静摩擦拽着导轨不走,驱动力越攒越大,突破了静摩擦,一下子窜出去,紧接着摩擦力掉下来,驱动力又拉不住,停下来,然后再攒力,再窜。 就这么一颠一颠,爬着走。 什么时候容易出?导轨配合间隙超过0.02mm,或者油膜断了,一准犯病。 现在主流就两个路子,一个是贴塑导轨,一个是静压导轨。 贴塑就是在动导轨上粘一层改性塑料,摩擦系数稳,动静差小,成本还低。 静压就是把高压油打进导轨间隙,把工作台浮起来,根本没硬接触,爬行根本出不来。 不过话说回来,行业内通常不说但实际在做的妥协,你知道是什么不? 贴塑的成本只有静压的三分之一不到,但是很多小厂用的塑片是回收料,温度超过60度就开胶,用个两三年就掉块,为了压价格抢单,大多睁一只眼闭一只眼。 做静压的呢,也有猫腻,很多厂家宣传全导轨静压,其实只有纵向主进给做了静压,横向小刀架的导轨偷偷换成贴塑,能省好几千成本,买家不拆开看根本发现不了。 说白了,都是给低价需求让的步。
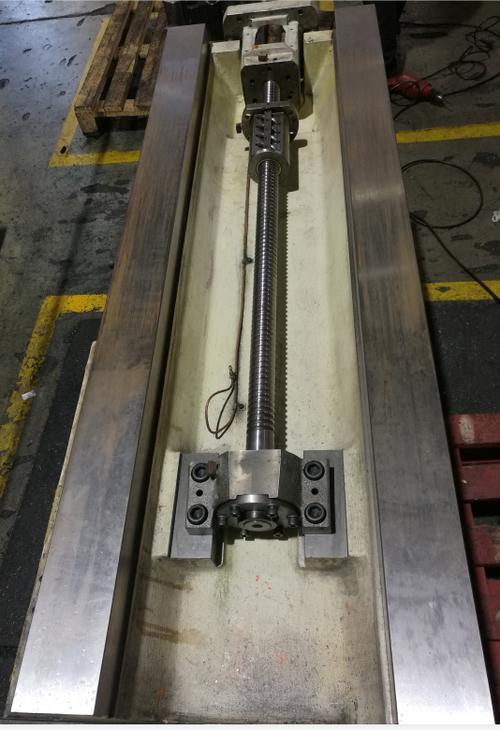
机床导轨贴塑工艺施工现场实拍
机床导轨贴塑工艺施工现场实拍

不同行当,对爬行的容忍度真的差太多

不同行当,对爬行的容忍度真的差太多
不同行当,对爬行的容忍度真的差太多
去年给东莞一家做汽车模具的厂修龙门铣。 人家要求进给速度开到8mm/min的时候,都不能有一丝爬行。 为啥?模腔的分型面要一刀活,只要有半个丝的爬行台阶,开模具打出来的保险杠,接缝处就会出飞边,修一次模要花三万多,耽误一天生产损失十几万。 那台铣头后来我们重新刮研,贴了进口的聚四氟乙烯塑片,间隙调到0.01mm以内,才搞定。 说实话,那要求真的苛刻。 换另一家做钢结构的剪板机客户呢? 去年他们买了我们一台二手剪板,进给有一毫米左右的爬行,我们说要修,人家厂长挥手说不用。 “我们剪的都是十几毫米厚的钢板,切完焊起来还要打磨,有点爬行怕啥?只要不卡停不耽误下料就行。” 甚至跟我说,有点小爬行,工作台走起来不打滑,反而稳。 你看,同样是导轨爬行,不同的活,要求天差地别。对吧?

进口替代潮里,藏着没人愿意说的暗礁

进口替代潮里,藏着没人愿意说的暗礁
进口替代潮里,藏着没人愿意说的暗礁
这两年国产机床起来了,抢了不少原来进口机床的单子,都喊着自己做到了零爬行。 但是有个事儿,行业内没人愿意公开说。 现在的机床精度标准,爬行都是在空载状态下测的,没有带负载的检测要求。 啥意思?空载的时候跑的顺顺的,一点都不爬,一夹工件,加上吃刀量,负载上去了,油膜一压碎,爬行立刻就出来了。 很多新机床出厂检测全合格,拉到客户车间一干活就出问题,根子就在这儿。 标准滞后了,大伙都按旧标准出货,出了问题就推说是客户安装不对,地基没打好,坑了多少终端用户。 不过话说回来,现在做进口替代的不少厂家,已经开始自己做带负载爬行测试了,就是不敢公开说,怕得罪同行,也怕拉高客户的预期,涨不起价。 大家都在闷头赚快钱,愿意啃标准这块硬骨头的,没几个。 我天天泡车间,摸了二十年导轨,总结出来一句话,都是土理。 “对付爬行没啥巧,七分找间隙三分找油膘”。 啥油膘?就是导轨油膜,别舍不得用好油,别偷懒不按时清油槽,很多爬行根本不是材质不行,就是油没跟上,间隙没调对。 你说那些花里胡哨的新技术,能解决理论上的爬行,到了车间,灰尘大,温度变,负载变,哪有那么理想? 你们遇到过最离谱的导轨爬行故障是什么?欢迎同行唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:老机修聊导轨爬行:车间里藏了二十年的隐形毛病
文章链接:https://www.yxqcspc.com/16191/