2026-09-22 18:54:00 分类:商机
去年初夏发出去的一批汽轮机叶片,三天就被客户退回来了。
对方说形位公差超差,整批报废。
我们厂质检翻出来千分尺、百分表,全量了三遍,每一个尺寸都卡着公差线走,全合格。
主任拍着桌子和客户吵了三天,直到对方把三坐标报告拍过来,我们全哑了。
拉回厂找邻市同行的三坐标复测,原来叶片安装基准的位置度偏了0.02毫米。
就头发丝四分之一的偏差,整批二十多万的货直接回炉。
从那之后,哪怕厂子里再紧巴,老板也咬咬牙买了台自己的三坐标。
没人教你的三坐标测量底层逻辑
很多新人觉得三坐标就是个自动的高级尺子,按个按钮就出结果。
哪有这么简单。
核心就是X/Y/Z三个轴的定位精度,我给你三个实打实的行业数,入门级国产桥式机,精度一般是2.8 + L/200 μm,中端进口机型大多是1.5 + L/300 μm,顶级齿轮测量用的机型,能做到0.5 + L/400 μm,L就是被测长度,单位是毫米,懂的自然懂这里头的差距。
现在市面上吹得最多的就是两条路线:接触式探针和光学非接触扫描。
接触式慢,测个复杂工件要十几小时,但是不管你工件是黑铝还是高光钢,精度稳得一批。
光学非接触快,几分钟扫完整个工件,出图好看,参观的时候往那一站,客户觉得你特别先进。
说实话,行业内通常不说但实际在做的妥协,我今天说给你听。
只要是给高端客户做核心加工件,没人真敢全工序用光学检测。
你测个阳极氧化的黑色铝件,激光打进去全被吸收了,出不来数据。
你测个镜面抛光的注塑模,反光强到传感器直接飘,误差能差出去好几十微米。
所以大多时候,都是光学扫个轮廓给你看个大概,关键的位置度、平面度,还是得探针一点点碰一遍。
那些喊着“全尺寸一键检测”的,十有八九是做给客户看的门面,自己生产排活,还是愿意多等半小时用接触式,省得出事赔不起。
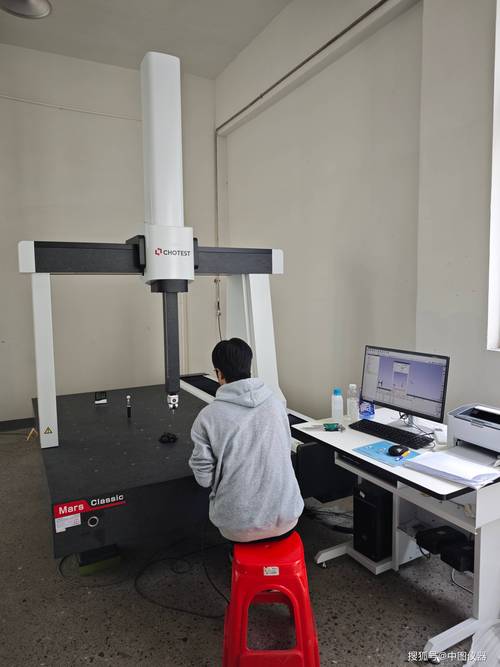 机加工车间桥式三坐标测量仪操作现场
不同行业的不一样玩法
我干了快25年,接触过各行各业的三坐标测量需求,差得不是一点半点。
前两年给航天院所做舱体对接法兰,直径1.6米,要求整个法兰平面度0.01毫米,位置度不超0.015毫米。
啥概念?一根头发丝大概8丝,0.01毫米就是1丝,八分之一根头发的误差要求。
干这个活,工件刚加工完不能测,必须拉进恒温间放12小时,让温度彻底回稳,不然刚加工完工件比室温高两度,热胀就能偏出去2微米,直接超差。
测的时候布了300多个测点,连测两遍,花了快三个小时,操作的小伙连水都没敢喝,就怕碰歪了工件重测。
这行要的就是稳,慢一点没关系,错一次就赔不起。
上个月给本地新势力车企做车门模具,要求就完全不一样了。
整个型面误差不超0.05毫米,不需要那么多点位,要的是整体型面和数模对上。
我们用连续扫描探针沿着型面走一遍,数据直接叠在数模上比对,哪里凹哪里凸一眼就能看见。
之前人工打表测,要整整一天,现在两个小时搞定,误差还比人工准。
这行要的就是快,效率就是钱,没必要追求航空那样的极致单点精度。
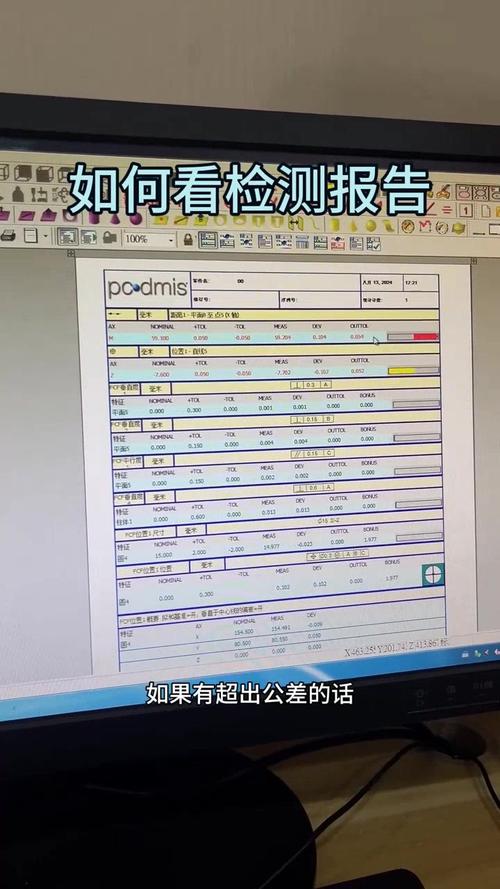 三坐标测量航空发动机叶片形位公差报告
风口下看不见的暗礁
 风口下看不见的暗礁
这两年进口替代喊得凶,国产三坐标做得确实越来越好,价格比进口机便宜一半还多,原来只有大厂玩得起的东西,现在小加工厂也能买得起,确实是好事。
不过话说回来,有个行业没人愿意公开说的难题,今天捅破这层窗户纸。
大多低价的入门国产三坐标,出厂校准精度的时候,都是在20℃的标准恒温环境下测的,给你看的报告全是合格的。
可国内多少小加工厂,能给三坐标专门隔出一个恒温车间?
夏天不开空调,车间能到32℃,冬天不开暖气,能到14℃,温度变1度,1米长的花岗岩导轨就能胀11微米,很多低价机型根本没做多点温度补偿,温度一变,精度直接掉一半,你找厂家说理,厂家说你使用环境不符合要求,错全在你。
还有标准滞后的坑,现在新材料越来越多,陶瓷基体复合材料的膨胀系数只有钢的三分之一,可现在三坐标的校准标准,还是用钢量块做基准,实际测这种新材料的时候,本身就带系统误差,出了问题全是加工厂背锅,没人会提醒你这点。
我干了半辈子机加工,见过太多把三坐标当神仙供,也见过嫌麻烦放着落灰的。
我自己攒下的土经验就是:“三分机器,七分摆”。
机器好不好是一方面,你会不会放工件,会不会等温漂回稳,会不会选合适的探针,才是决定数据准不准的关键。
你急着投产,刚拉荒完就往三坐标上架,能测出准数才怪。
你们车间有没有遇过三坐标数据和手工测量对不上,扯了好几天才找到原因的破事?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间老炮聊三坐标测量:那些行业不说的实操干货
文章链接:https://www.yxqcspc.com/16229/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
