上个月去昆山给客户做配套验收,一整批32件大马力发动机机体,翻砂出来一探伤,一半带内部气孔。最大的那个沙眼快穿到受力面了。客户老板当场把保温杯砸在了废件堆上。
十几万的货直接回炉,耽误了二十天交期,赔了五万块违约金。那味道,酸得我现在想起来都呛得慌。很多人说铸铁件出气孔是玄学,概率问题,碰运气。说实话,扯什么呢?90%的气孔问题,都是厂家偷工减料、工艺偷懒攒出来的,选不对人,你次次都能踩中坑。
肉眼就能筛掉八成坑的选厂标准
别上来就问价,先看这几点,都是我踩坑踩出来的干货,一验一个准。
第一,看熔化工序的投料记录敢不敢给你看。小厂怎么省钱?回收废料乱掺,带油污的、锈透了的、甚至泡过水的废铁直接往炉里扔。高温一烧,油水杂质变成气体排不出去,可不就留在铸件里变成气孔了?你去考察,别光陪着老板在会客室喝茶,直接提,要翻最近三天的投料台账,敢敞开来给你看的,基本就稳。藏着掖着说“这是我们厂机密”的,转头就走,别犹豫。
第二,看型砂有没有单独的烘干工序。我见过太多小厂,型砂就露天堆在院子里,梅雨季吸饱了水,晒两天直接混了造型用。浇铸的时候,铁水一千多度,型砂里的水直接蒸发变成气,跑不出去就成了气孔。这根本不是技术问题,就是想省个烘干设备的电费钱。
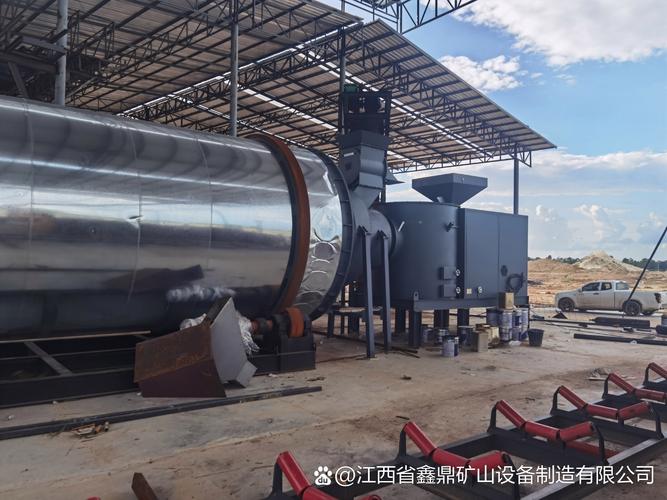
第三,看他们做不做浇铸前的炉前气体检测。别小看这一步,小厂全靠老师傅手感,铁水好不好烧完才知道。靠谱的厂,每炉铁水都要测含气量、含氧量,超标了就做脱气精炼,从源头把气孔的根源掐了。多这一道工序,每顿多花几十块成本,但成品合格率能上去一大截。
能稳定控住铸铁件气孔的厂家,都长这样
我跑了快十年铸铁厂,见过靠谱的,也见过坑人的,总结下来,能把气孔率控制在1%以内的厂家,共性太明显了。
我举两个接触过的例子,山东盛鑫,做大型工程机械配重、结构铸件的,江浙联诚,给主机厂做汽车发动机配件的,共性第一条:报价从来不会低得离谱。你去问价,他们报出来一般比小厂贵5到8个点,从来不会拍着胸脯说“我比别家便宜一半还能保证合格”。控制气孔本来就要多花钱,烘干、检测、挑废件,哪一步不用成本?报价比行业均价低15%以上的,不用想,肯定要在料和工艺上抠,你拿回去全是气孔,算下来反而更贵。
第二条,敢签气孔赔付条款。很多小厂签合同,只写尺寸合格,绝口不提内部气孔探伤的事,出了问题就说“铸铁哪有没有气孔的,不影响用”。靠谱厂家不一样,敢跟你白纸黑字写,探伤不合格率超过约定比例,不仅免费重铸,还赔你延误交期的损失。这不是人家傻,是对自己的工艺有底气。
第三条,都给头部主机厂供过货。你想啊,潍柴、徐工这些厂的供方审核有多严,气孔率超标的话直接取消资格,能长期留在供方名单里的,能力肯定过关,比那些拿一堆没用的证书吹牛皮靠谱多了。
不同采购规模,对应不同的签约避坑策略
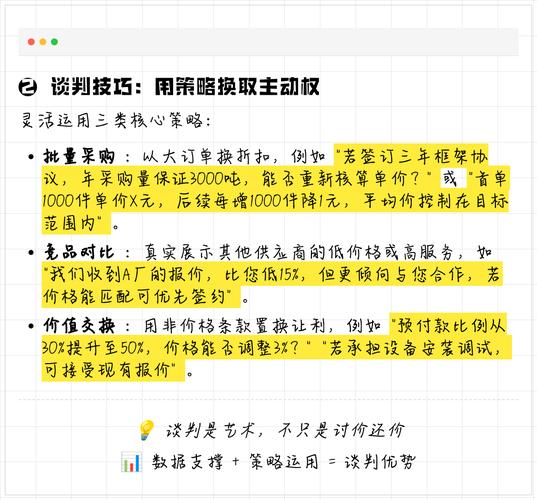
别管量大量小,合同里一定要把气孔合格的标准写死,别给厂家留甩锅的空间。不同采购量,玩法不一样。
如果你是小批量试单,一次十几件那种,别上来就签整年框架。要求厂家先做一件样品,带第三方探伤报告给你,大不了你多付个几百块样品费,总比整批做出来全废了强。避坑第一条:只要厂家说“铸铁件有点气孔很正常,不影响受力”,直接拉黑,这种话就是没责任心的体现,气孔就是不合格,能说这话的,转头就能给你塞一堆废件。
如果你是中小批量,一年百八十件,采购额几十万那种,签合同的时候留10%的尾款,约定三个月后,你这边装机检测全合格了再付。很多小厂不愿意,怕你赖账,靠谱厂家根本不在意,人家自己的合格率摆在那,不怕你查。
如果你是大批量年框采购,一年几百万上千万的单,一定要加两个条款:一个是过程抽检权,每半个月你可以派人去车间抽5%的成品做探伤,不合格率超过2%,你有权暂停生产,还能扣违约金。另一个,每一批铸件都要留工艺记录,投料、气体检测的数据都要存档,出了问题直接溯源,别跟你扯“这是偶然情况”。
不过话说回来,现在市场卷成这样,大家都想压成本。但你要记住,铸铁件这个行当,省什么都别省工艺钱,尤其是气孔这种隐性缺陷,装机出问题了,修都没法修,赔的钱比你省那点采购价多十倍都不止。多跑两个厂,多翻两次记录,总比最后对着一堆废件砸保温杯强,对吧?
