上周三刚上班,质控的小张就拽着我往仓库跑,说内蒙客户退了整整一车风电主轴螺栓。
我上手一翻,所有螺栓外观看过去锃光瓦亮,连个划痕都找不着。拉断做探伤,断口全是细细的黑色磨痕,就是典型的微动磨损。
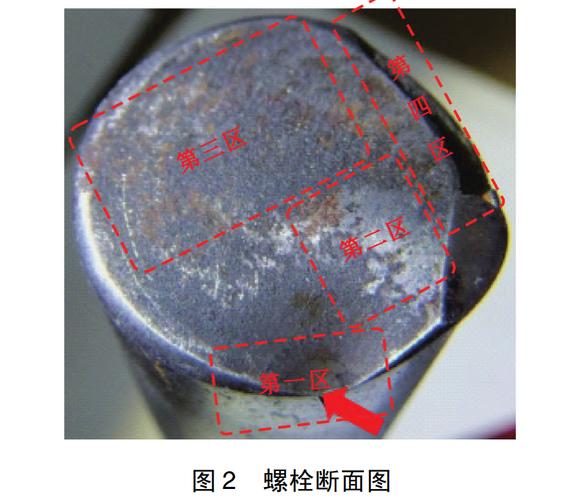
藏在微米间的隐形杀手
很多刚毕业的小孩,第一次见都纳闷,连相对位移都不到头发丝十分之一,怎么就能把几十毫米粗的螺栓磨断?
说白了,就是蹭的次数多。微动磨损的幅度通常就在1微米到100微米之间,肉眼根本看不见。
只要循环次数超过10^7次,接触应力超过材料屈服强度的30%,磨出来的裂纹就会慢慢扩展,哪天过载直接断。
现在行业里主流的两个方案,一个是涂二硫化钼固体润滑膜,一个是做表面滚压预强化。
涂膜便宜,一套下来工序成本不到一块钱,安装也顺手,可就是怕高温怕潮,海边盐雾工况,不到两年膜就掉没了。
滚压好啊,能把表面残余应力调成压应力,能扛住至少十五年的磨损,可成本比涂膜高25%,还对材料的均匀性要求极严,碰上坯料有偏析,滚完反而容易出裂纹。
说实话,行业内通常不说但实际在做的妥协,就是中端项目大多做半处理,螺栓头接触位置滚压,杆身涂个膜,既能过第三方的检测门槛,又能把总成本压下来,谁都不说破,对吧。
不同行当,完全不同的痛点
第一个场景就是风电,刚才说的内蒙那批货,就是小厂图便宜全涂了膜,风场昼夜温差大,叶片天天晃,每天上万次的微小摆动蹭螺栓连接面,不到三年就磨出了深裂纹。
我们去年给他们返工,把所有螺栓换成半滚压的,到现在没出过问题。
另一个场景你绝对想不到,汽车发动机的气门挺柱。
我之前去主机厂交流,人家给我看一批退回来的挺柱,跑了才三万公里,怠速抖得厉害,拆下来一看,挺柱底面全是细碎的麻点。
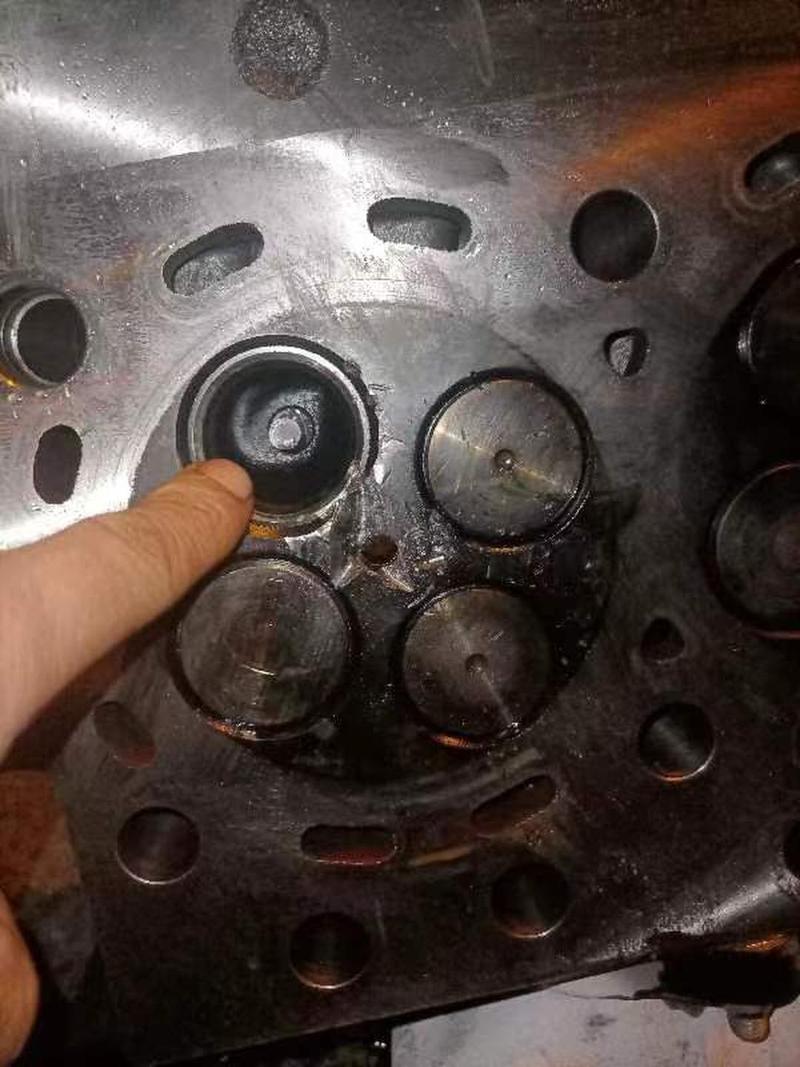
你想啊,汽车怠速每分钟几千转,气门每秒开合十好几次,每次相对位移不到5微米,一年跑下来就是上亿次循环,要求比风电还严。
风电要的是耐候抗腐蚀,汽车要的是连续工作耐高温,差一点都不行。之前有个厂把风电用的润滑膜挪去给挺柱用,不到半年召回了一万多台,亏得底朝天。
进口替代潮下藏着的暗礁
现在都喊着进口替代,很多原来做中低端的厂都开始啃高端轴承、高端紧固件的生意,微动磨损这块确实做得比以前好太多。
但是有个行业内不愿公开的难题,现在的国家标准还是十几年前定的,检测只要求室温干摩擦条件下一万次循环的磨损量,根本覆盖不了现在的新工况。
你说光伏跟踪支架,冬天零下三四十度,锂电设备天天泡在电解液蒸汽里,这些工况标准里根本没有。
很多厂家拿标准试样刚好过了检测,实际装机两三年就出问题,用户还以为是自己安装不对,哪知道是标准就没跟上。
现在绿色制造要求少用涂层减碳,不少人搞离子注入、超音速喷涂,效果确实好,就是成本下不来,批量用还是难。
我在车间待了二十年,跟徒弟常说一句土话:微动磨,看不见,预紧够,活十年。
说白了,理论说再多,不如把预紧力卡准,把连接面的贴合度做好,比什么高端涂层都管用。
你有没有在车间碰到过查了半天才查出来是微动磨损的奇怪故障?出来唠唠呗。
