上周三轮夜班,三点半我刚趴在休息室椅子上眯十分钟,机修小李咣一脚踹开门喊我。
说新来的那批电池壳冲压,刚开1200模,切边凹模崩了。废了300多件料,客户的品控经理已经堵在车间门口了。
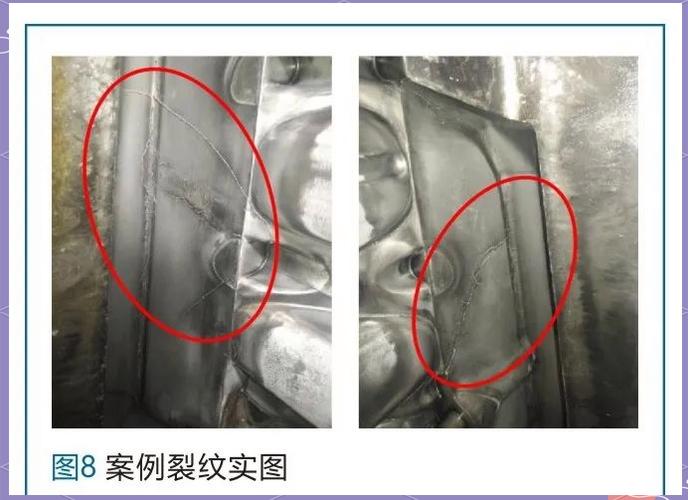
我当时套上工服就跑,蹲在废料堆里翻那半块崩掉的凹模,拿砂纸磨开断面一看。芯子里的硬度才HRC40,连要求的一半都不到。
当初图便宜,找的小厂做的模具,报价比大厂低了快四成。坑死个人。
行里人不说透的那些门道
很多外行人觉得,冲压模具不就是两块钢板抠个形状么?谁家便宜找谁做。
这里头的弯弯绕,没下过十年车间根本摸不清。
做量产冲压模,凸模的硬度必须控在HRC58-62,低了容易磨钝,高了太脆,一碰就崩。冲0.8mm厚的冷轧钢板,线切割的放电间隙要留料厚的8%,也就是0.064mm,差一丝,冲出来的件尺寸就歪。正经汽车级量产模,要求至少30万次刃口不磨,达不到这个数,都是偷工减料。
现在主流的模具型腔材料,无非就是CR12MOV和SKD11两种。CR12MOV便宜,一吨比SKD11便宜八千多,淬透性差,超过100mm厚的模坯,芯子容易淬不硬,做个几万次就出问题。SKD11贵,韧性耐磨性都好,做高端件稳得很。
行业内通常不说但实际在做的妥协是什么?
很多厂家对外说全模用SKD11,其实就是型腔用一小块SKD11,托板、模座全部换成CR12,甚至用回收的旧模具料翻新。你过来验收,只测型腔表面硬度,根本查不出来。用起来模座变形快,模具寿命直接砍半。
说实话,这点猫腻,入行五年以上的都懂,就是不说破。
不同行业的天差地别要求
冲压模具不是通用件,不同行业的要求,差得能有十万八千里。
前两年给新能源客户做动力电池壳配套,我们图便宜找了个原来给家电做外壳模具的厂家。人家拍胸脯说都是冲钢板,能有啥不一样?
结果模具做回来,一开机冲出来的壳子,形位公差超了0.02mm,装模组直接卡进去拿不出来。整批模具全部返工,来回折腾俩月,赔了客户两百多万违约金。
新能源做电池壳,要求模具的形位公差必须控在0.05mm以内,表面粗糙度要到Ra0.8,差一点都不行——电池要密封防漏,差一丝都能出安全问题。家电外壳只要Ra1.6就够用,尺寸差个半毫米都看不出来,根本不是一个量级的要求。
再说3C电子,去年我们给折叠屏厂做钛合金中框的冲压模具。
一开始找的厂家,没做过钛合金冲压,用普通淬火就出货了。结果冲0.25mm的钛合金,不到8000模刃口就钝了,毛边大到通不过视觉检测。后来换了一家,给刃口做了PVD涂层,硬度提到HV3200,直接撑到12万模才磨刃。
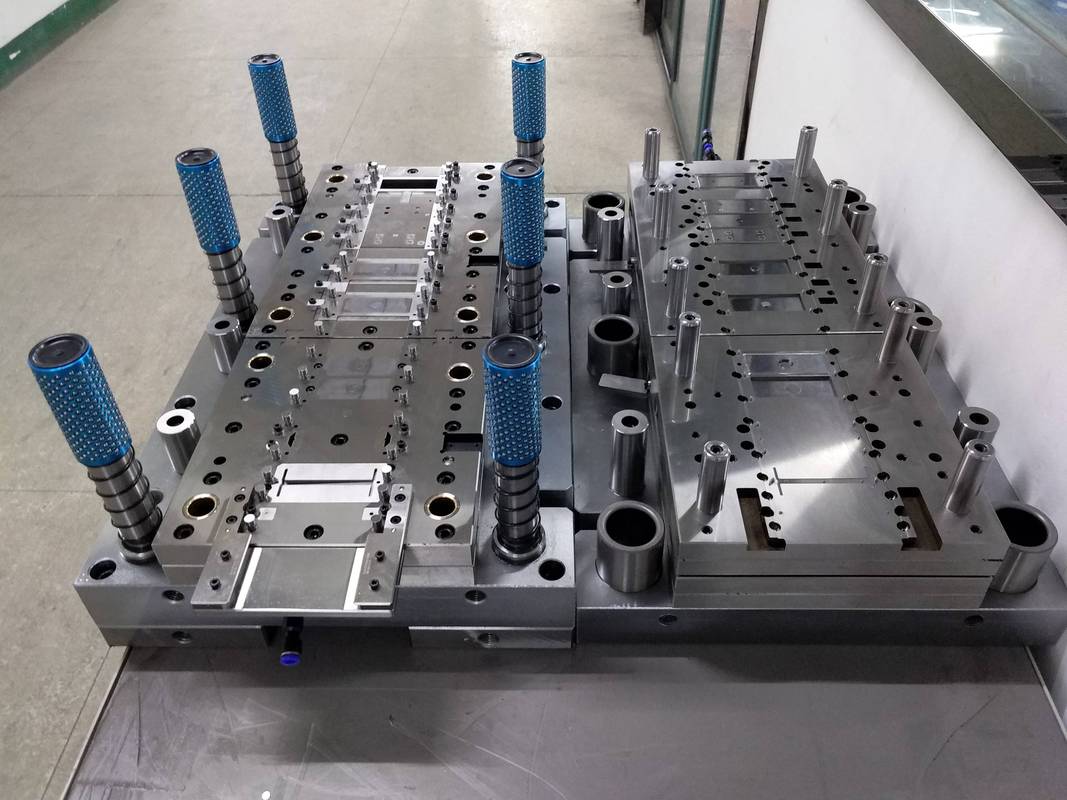
3C行业更新快,一款产品卖半年就换型,要求模具交期快,成本不能太高,还要扛得住几十万次的高速冲压,薄料不能回弹,跟汽车行业要求模具用五年八年的逻辑完全不一样。
找错了厂家,就是血亏。
新趋势底下藏着的暗礁
这几年变化挺大,原来高端冲压模具都找日本进口,现在国内不少冲压模具厂家都做出来了,价格只有进口的三分之一,交期还快一半,进口替代做得确实不错。
绿色制造这块,原来很多厂用氰化淬火,污染大,现在大部分都换成无氰淬火了,对工人对环境都好,这是好事。
不过话说回来,行里有个不愿公开说的难题。
现在国内冲压模具的验收标准,还是十几年前定的老标准。那时候哪有这么多高强度钢、钛合金、碳纤维复合材料?老标准里根本找不到对应的公差、硬度、寿命要求。
出了质量问题,供需两边各说各的理,打官司都没个统一的依据。比如现在冲700MPa的高强钢,老标准要求模具寿命20万次,实际上冲高强钢磨损快,就算用最好的SKH-9,也就15万次左右,你按老标准卡,没人能做得到。但是标准没改,这个坑说不准哪天就掉到你头上。
昨天我蹲在机床边磨那副新换的凹模,跟徒弟说。
“选冲压模具厂家,别只看报价,要掀开盘子看馅儿。”
你们入行这么多年,遇过哪些坑人的冲压模具厂家?不妨唠两句。
