三年前帮堂哥跟进一批汽配压铸件订单,第一次找压铸模具厂家,图便宜找了报价比市场价低两万的小厂。开模出来第一试模,飞边能厚到刮手,合模还漏铝。修了三次,还是卡压铸机。交期拖了半个月,客户直接扣了15%的货款,差点丢了全年的订单。
那两万块的便宜,最后换来了近十万的损失。说多了都是泪。
摸得到的选厂标准,别光听销售瞎吹
很多人选厂,就看有没有大厂房,有没有新机床,拍两张照片就定了。这都是被销售牵着走。我踩过坑之后总结了几个能直接落地的判断方法,谁用谁知道。
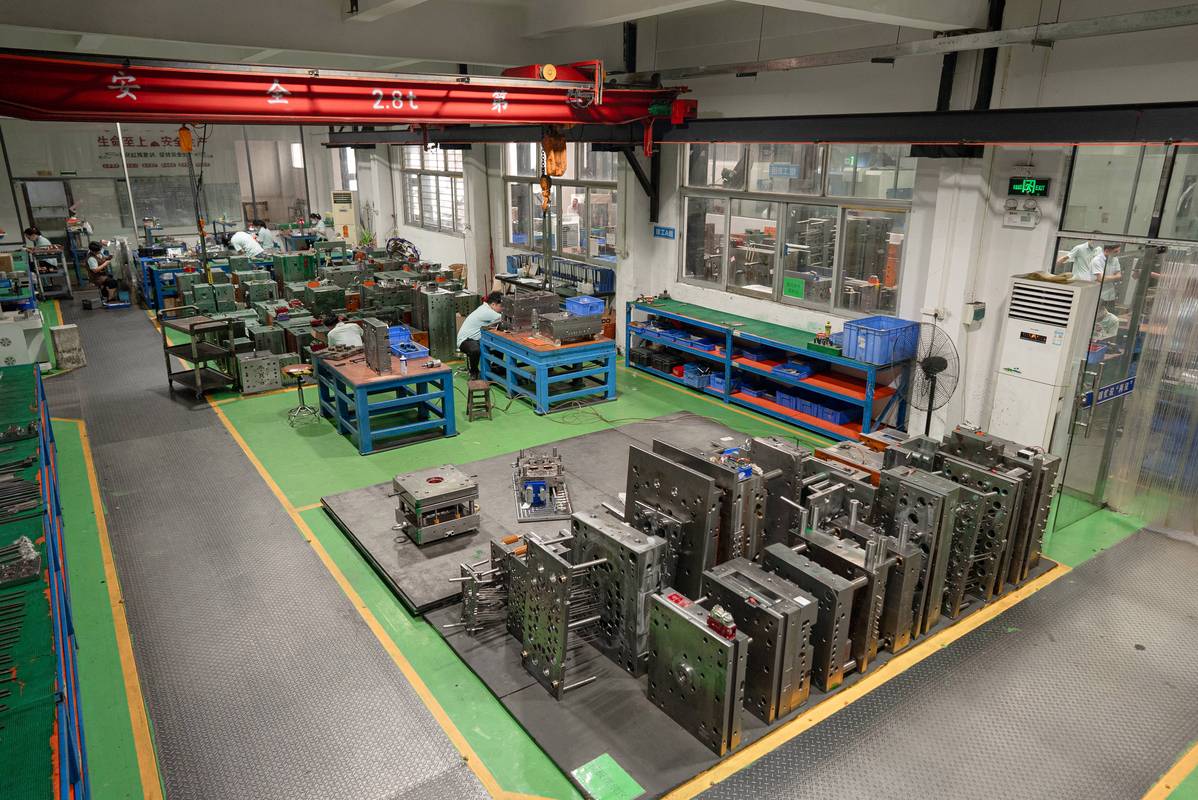
第一,随便摸一块半加工的模芯就能看出底细。去车间转的时候,别只看展厅摆的成品,拐去加工区随便拿一块刚铣完的模坯,伸手摸一下加工面。要是全是凹凸不平的刀纹,摸上去拉手,要么就是机床精度早就不行了,要么就是编程舍不得多走几刀,后续抛光肯定偷工减料。做出来的模具,尺寸公差能差出一圈。
第二,问清楚核心工序外协占比。不少小厂张嘴就说我们全工序自主,其实线切割、热处理、氮化全外包。你要是不信,就直接问:你们厂的真空氮化是自己做还是外发?皮纹腐蚀是谁做的?要是核心工序全在外协,出了问题就是你推我我推你。改模要等半个月,最后锅全甩给外协厂,你找谁说理去?
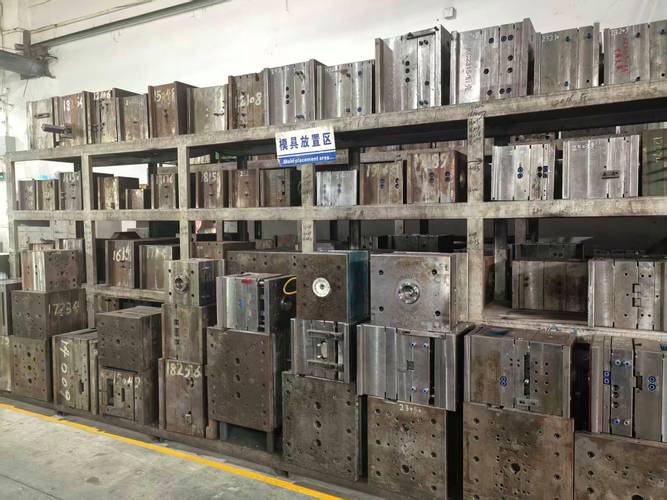
第三,一定要去逛旧模堆放区。
绝大多数人都不会逛这个地方,都盯着新设备看。你去翻翻堆在角落的返修旧模,看看是随便乱扔落灰,还是摆得整整齐齐,每个模都标好了失效原因。要是扔那不管,说明这家厂根本不做复盘,上次出的错,这次给你开模照样犯。
靠谱的压铸模具厂家,到底长什么样
我这些年跑下来,碰到的靠谱厂家,从来都不是那种什么单都接的大杂烩厂。反而都是两种类型。
第一种,就是不贪产能的老牌稳定厂。比如顺德的恒峰模具,我去年跟老板喝茶,他们厂一百多号人,每个月最多接12套新模,多了哪怕钱给到位也不接。老板说,接多了品控工程师盯不过来,砸牌子的事不干。所有核心工序全在厂内,氮化炉都是自己的,不用外发。开模的合格率能做到九成以上,改模次数很少超过两次。这种厂,适合做汽配、3C结构件这种对精度要求高,有长期稳定订单的客户,钱花得省心。
p>第二种,就是扎进细分赛道的专精小厂。比如宁波有个专做新能源水冷板压铸模的小厂,老板以前是大厂的设计主管,出来单干之后只做这个品类。你拿个结构复杂的水冷板图纸过去,他一天就能给你出三个浇口优化方案,还能直接告诉你哪里容易出气孔,提前改设计。这种厂,在细分领域的经验比那些几万人的大厂还足,报价也不会像头部大厂那样虚高,对中小客户也上心。反而是那种,说自己什么模具都能做,从汽车件到玩具件全接的厂,你一定要小心。啥都做,说明啥都做不精。
不同采购规模,签约的时候要留一手
不管找什么样的厂,签约的时候策略不对,照样掉坑。我分两种情况说。
如果你只是小单试模,就开1-2套模做试产,记住一条:别碰报价比市场价低30%以上的厂。这种厂基本都是低价进门,然后改模加钱,修模加钱,甚至开模开到一半说原料涨价要加钱,最后算下来总价比大厂还贵。签约的时候一定要把改模费用上限写死,比如约定因厂家设计问题改模超过三次,额外费用全由厂家承担,别给留空子。
如果你是长期采购,一年有十几二十套模要开,别光拼最低价。一定要留10%的质保尾款,签合同的时候写清楚,模具量产满半年,达到约定的压铸寿命之后再付尾款。我见过太多朋友,一开始不好意思留尾款,开模回去用了三个月模芯裂了,找厂家厂家直接不理,你连说理的地方都没有。
最后说几个避坑的点,记下来:
别信销售嘴里的“我们给某大牌做过模具”,要拿出来对应的模号和生产记录,瞎蹭热度的厂家一抓一大把。
一定要自己去逛车间,别在线上看几张照片就定。哪怕路程远,跑这一趟能帮你省几十万。
别找那种销售比工人还多的厂家,天天搞营销,心思根本不在做模上。
说实话,做压铸件的都懂,模具就是吃饭的本钱。模具差一点,后续量产全是问题,废品率能高到你亏不起。选对一个压铸模具厂家,比你省几万块开模费重要一万倍。
不过话说回来,也不是越贵越好,适合你的订单规模、你的产品品类的,才是最靠谱的。对吧?
