2026-09-26 06:39:50 分类:商机
昨天翻旧台账,翻出去年那张皱巴巴的客诉单。
浙江客户拉着三箱报废齿轮过来,拍着我办公室桌子骂娘。
这批给乘用车做的变速箱齿轮,跑合不到三千公里就断齿。
剖开来一看,渗碳淬硬层差了快1mm,靠近心部软得像棉花。
锅出在哪?就是当初客户图便宜,选了那家没听过的小渗碳炉厂家。
渗碳炉厂家的门道,从来不在宣传册上
很多人觉得渗碳炉不就是个加热炉子?能差到哪去。
错得离谱。
现在行业主流就是两条技术路线:可控气氛渗碳、真空渗碳。
前者成熟稳定,采购成本低,适合批量常规零件。
后者洁净度高,热处理后变形小,适合高精度要求的产品。
但是行业内通常不说但实际在做的妥协,你知道吗?
不管选哪条路线,大部分厂家都会在看不见的地方砍成本。
大家都吹碳势控制精度,真能稳定做到±0.05%的厂家,十个里不超过三个。
很多小厂收了二手的碳控传感器,换个新外壳就敢吹自己能做到±0.02%,用三个月就飘得没边。
再讲保温层,正规大厂做连续渗碳炉,侧墙保温层厚度标准是250mm,能把炉表温度控制在45℃以下。
九成小厂家会直接把厚度砍到180mm,夏天炉表能烤熟鸡蛋,一年多花的电费,都够补当初买炉省下的差价了。
真空渗碳比气氛渗碳好?也不全是。
真空渗碳变形量确实能比气氛渗碳小30%,但价格要贵40%不说,对工装卡具的要求高得多。
很多厂家推产品的时候绝不会说,卡具精度差一点,整炉零件的渗碳层深度就会差出半个毫米,根本达不到要求。
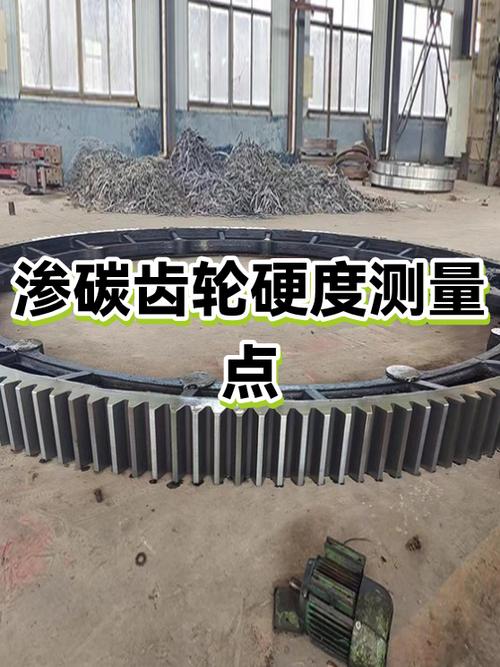 机械车间渗碳炉处理后齿轮硬度检测现场
不同行业选厂,要求差得能跨一条长江
做乘用车批量零部件的,最看重节拍稳定,一致性高。
去年浙江那个齿轮厂老板找我诉苦,当初选的那家渗碳炉厂家,报价比一线大厂低了18%,他脑子一热就定了。
结果开炉才半年,炉顶积累的碳黑大块脱落,掉进去零件里,每十炉就有一炉出凹坑,废品率从千分之三直接飙到百分之八。
半年亏了一百八十多万,最后把炉子半价甩了重新换,赚的钱全赔进去还不够。
做风电大零部件的,要求完全不一样。
偏航轴套、主轴销这类大零件,要求渗碳层深度到4-6mm,对炉内温度均匀性要求卡得特别死。
我前年去内蒙修过一台风机的抱轴故障,拆开一看,偏航销套的硬度差了HRC5度,就是因为厂家图便宜选了小厂的井式渗碳炉。
炉温均匀性差了15度,渗碳出来一半硬一半软,用了不到两年就磨坏抱轴,光拆解吊装费就花了二十多万,够买半台新炉子了。
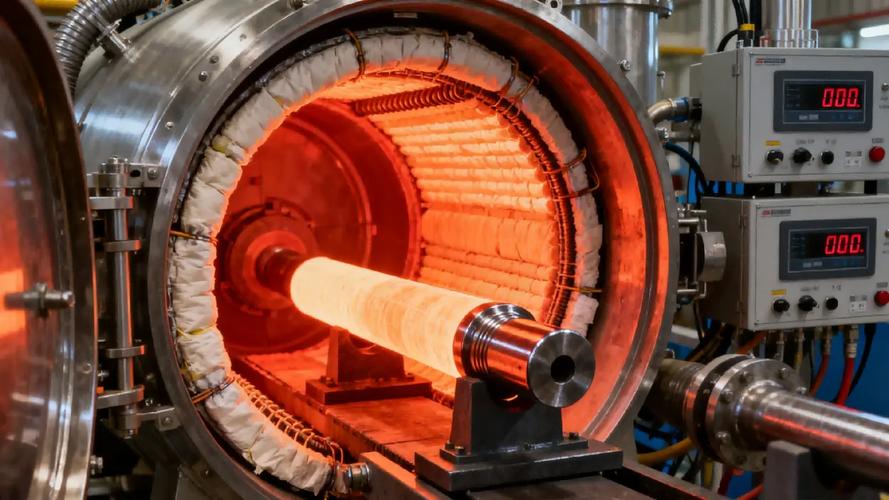 渗碳炉厂家车间组装真空渗碳炉现场
现在的新趋势,藏着看不见的暗礁
 现在的新趋势,藏着看不见的暗礁
这两年进口替代喊得响,原来很多大厂迷信德国进口炉子,现在国内一线渗碳炉厂家做的,性能其实差不了10%,价格能便宜一半,确实是好事。
绿色制造要求降能耗,现在很多厂家推蓄热式燃烧,确实能省15%左右的天然气,这也是真的。
但是有个行业内不愿公开的难题,没人敢说。
现行的渗碳炉国家标准还是2008版的,根本跟不上现在的新工艺新要求。
比如现在大火的真空渗碳,标准里连碳势校准的具体要求都没提,很多厂家就随便校一次应付验收,之后两三年都不校,用户又不懂,出了问题连说理的依据都没有。
还有环保,要求处理渗碳产生的废气,很多小厂家装个喷淋塔就是样子货,平时根本不开,只有环保检查的时候才开两天,过两个月喷嘴堵了就直接排。
哪天被查出来封厂,买炉子省的那点钱,连罚款都不够交。
说实话,很多用户买炉子,眼睛只盯着初始采购价,从来不算往后十年的能耗、维护、废品损失,这才是最容易踩的坑。
今天早班我还在渗碳炉间转,伸手摸了摸十年前买的那台大厂炉子,炉壁温温热,不烫手。
我干这行20年,总结一句土话:选渗碳炉厂家,别贪嫁妆多,要看过日子。
说真的,你们这么多年选渗碳炉厂家,踩过最大的坑是什么?不妨出来唠两句。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:选渗碳炉厂家踩过的坑:20年车间老工程师掏心窝子
文章链接:https://www.yxqcspc.com/16528/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
