那天夜班的抱轴事故,把我给坑惨了
凌晨三点,巡检走到新切管机工位,一股子焦糊味冲鼻子。 伸手一摸主轴壳,烫得能掉一层皮。已经抱轴了。 当班的小徒弟蹲在边上脸发白,说早上刚换的轴承,怎么就坏了。 厂家售后说隔天才能到,我们那批给风电做的塔筒螺栓套管,后天就得交货。 我当时骂娘的心都有了。 这台设备是老板图便宜,找小厂拿的,比市场价便宜了快二十万。 才用了八个月。这已经是第三次出大问题了。 你说管材加工设备厂家没存在感? 真出事儿的时候,你就知道,选不对厂家,能把整个车间的产能都拖死。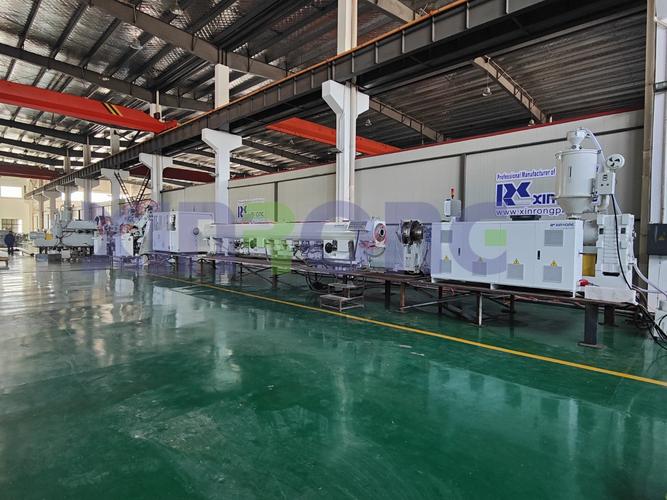
选设备,三个数字卡死门槛,别听销售瞎吹
说实话,很多采购选设备,只看价格,不问内核。 我干了这么久,选管材加工设备,就卡三个硬数字,少一个都不碰。 第一个,主轴径向跳动必须控制在0.01mm以内,超过这个数,切厚壁管的时候,吃刀量稍微大一点,坡口就歪。 第二个,自动送料的精度误差不能超过0.05mm,尤其是做批量订单,一根差一毫米,一百根就是十厘米,最后裁尾能浪费你半吨料。 第三个,整机机架焊接后,必须做24小时去应力时效处理,这个是核心,很多人不知道。 现在行业里主流两种路线,一种是全焊接机架,一种是拼接螺栓机架。 全焊接刚性好,精度稳定,但是成本高,必须做时效去应力。拼接的方便运输,成本低,但是用久了螺栓松,精度就掉。 行业内通常不说但实际在做的妥协是什么? 小厂接了全焊接机架的单,为了省电费省时间,本来要24小时的时效,改成6小时,甚至焊完凉三天直接加工,你拿到设备,前半年用着没问题,一年后机架慢慢变形,精度垮得一塌糊涂,你找谁说理去? 还有的说用振动时效代替炉内时效,振动那玩意儿,只能消表面应力,深层的根本消不掉,就是降成本的幌子。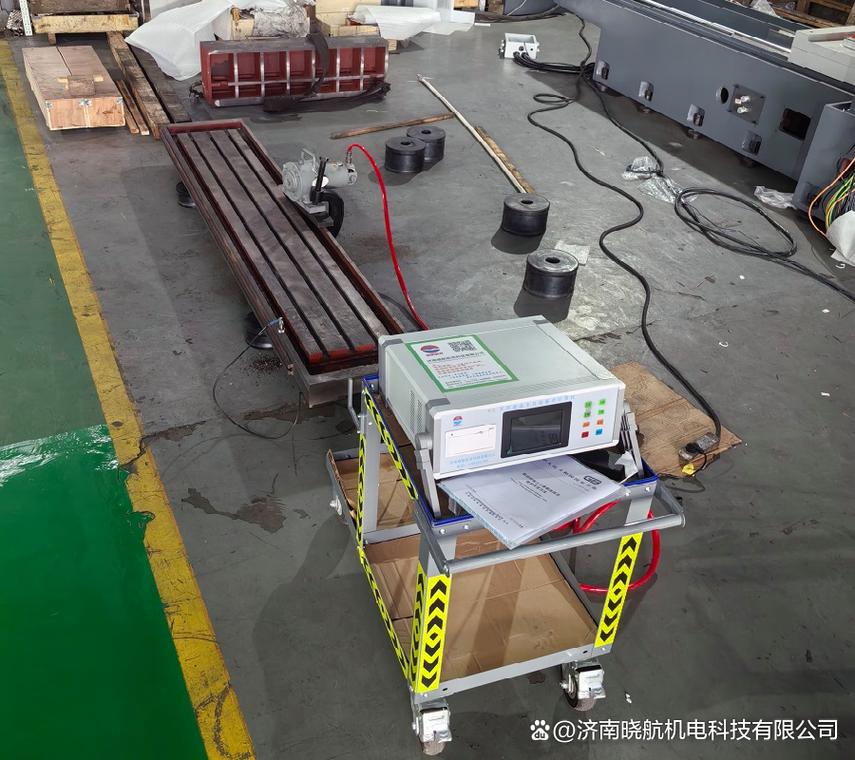
不同行业要求差十万八千里,别乱买通用品
进口替代是好事,底下藏着暗礁