上个月早班刚换完衣服,徒弟小张扯着嗓子喊我。师傅快来!又崩刀了!
我套上劳保鞋跑过去,堆在工位旁的127件新能源电池铝托盘,整排的铣面都带着均匀震纹,全废了。
算下来材料加人工,小二十万打了水漂。这台设备就是三年前老板贪便宜,找了个报价比市场价低30%的小厂做的。
当时说的比唱的好听,用了不到两年,毛病就没断过。这就是铝材加工设备厂家的存在感——平时看不出啥,出问题就是掉胳膊断腿的大事。
藏在参数里的门道,行内不说的妥协
很多人选设备只看行程、转速,问厂家就只会说“我们都合格”,其实核心的东西都在看不见的地方。
我干了23年,给你说三个硬数字,少一个都不行。
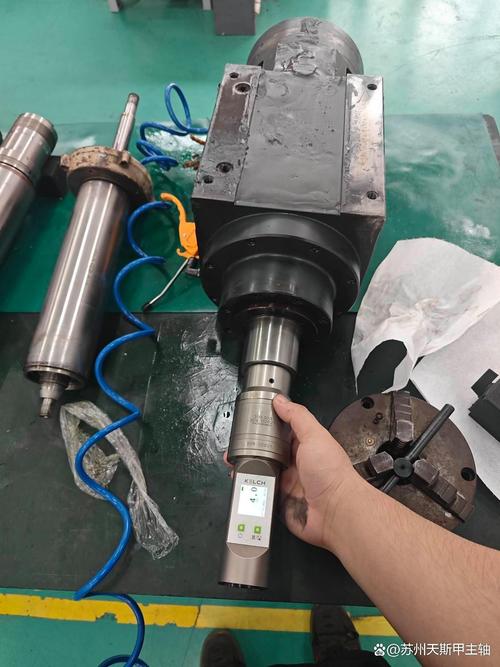
第一个,主轴跳动公差,正经厂家做出来必须控制在≤0.002mm,大部分小厂家偷工,只会做到0.005mm,差了两倍还多,切薄铝的时候一吃刀就震。
第二个,床身铸铁回火,必须是580℃保温12小时才能彻底消除内应力,不少厂家为了赶产能,只保温4小时就拉去加工,用个一年半载床身变形,精度直接飞了。
第三个,导轨贴塑厚度,要求是1.5mm,很多偷偷减到0.8mm,吸震性能差一半,铣出来的面全是波纹,打磨都救不回来。
现在主流技术路线分两种,线轨和硬轨。
线轨跑得快,定位准,做小型铝件批量加工效率高,但是承载差,不适合重切削。硬轨刚性好,吃刀大,做大尺寸厚铝材稳得一批,就是速度慢点,组装调试费功夫。
那行业内通常不说但实际在做的妥协是什么?说实话,十个厂家有八个会虚标线轨的承载能力。本来这款线轨最大切屑力只能扛1吨,他敢给你标2吨。
你买回去加工60mm以上的厚铝板,不出三个月主轴就晃,导轨就磨偏了,找过来人家还说你操作不当。
不同行业要找对路的厂家,差一点都不行
不要以为所有铝材加工设备都通用,不同行业要求差得能隔一座山。
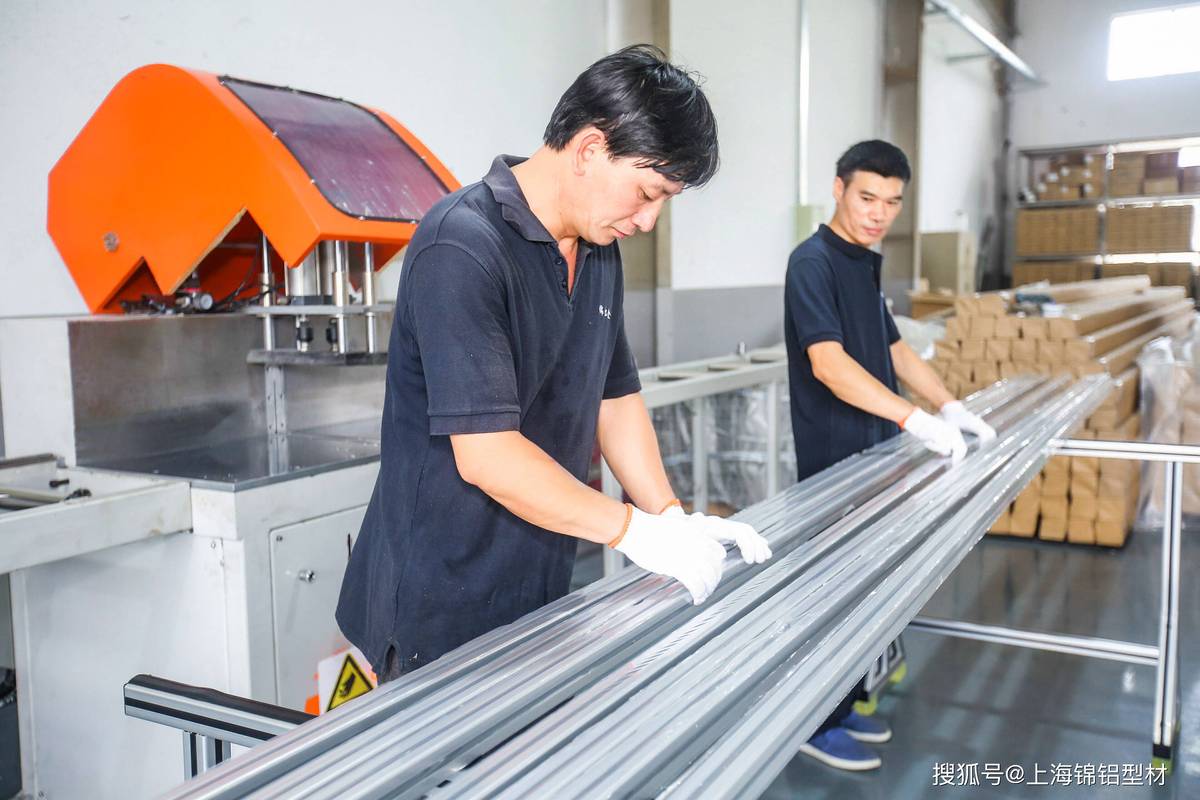
去年我帮苏州一家做新能源电池PACK的公司选设备,他们做的是1.8米长的挤压铝托盘,要求整个底面平面度不超过0.05mm,一次性装夹完成,不能二次加工。
找了好几家通用设备厂家,都说能做,做出来试样全不合格。后来找了佛山一家专门做新能源铝加工专机的厂家,人家专门调整了床身的应力结构,丝杆换成C3级研磨的,主轴还加了中心出水冷却,现在批量生产成品率稳定在98.5%,比之前提了16个点。
说白了,专门深耕你这个行业的厂家,知道你这个铝材什么特性,该调什么结构,改什么参数,不是拿个通用机改个外壳就糊弄你。对吧?
另一个场景,建筑铝模板翻新行业。我一个师弟在郑州开翻新厂,每天要切割刨平几百根回收的旧铝料,铝屑多,还带着水泥渣,腐蚀性强。
之前图便宜找了个江苏小厂家买设备,导轨没做全封闭防护,才三个多月,导轨里进了铝屑水泥,磨得间隙大了一个毫米,切割出来的料尺寸错的离谱,返工都没法返。
后来换了山东一家专门做铝型材加工的厂家,人家给导轨加了双层刮屑板,整个床身做了环氧喷漆防腐,还加了自动冲屑油路,现在用了快两年,精度一点没变,省了好多维修钱。
风口下的暗礁,行业没人愿意戳破的窗户纸
现在都喊进口替代,都做绿色智能制造,好多厂家都吹自己能替代德国设备,能做到零排放。
我不否认国内这几年进步确实大,很多厂家做的设备已经能打了,但是有个问题没人愿意公开说。
现在国内铝材加工设备的精度标准还是十多年前制定的,那时候大部分铝材加工都是做门窗五金,要求低,现在都做新能源、航空航天的高精度结构件,要求翻了好几倍,标准没跟上。
很多厂家就是拿旧标准的合格产品,卖给你做新产品,看起来所有参数都符合国家标准,实际用起来就是达不到你的生产要求,你找他说理,人家说我符合国标啊,你能怎么办?
还有绿色制造这块,现在环保查得严,好多厂家说自己的设备自带切削液净化,能达到零排放,其实就是加了个简单的滤纸过滤,细屑和油泥根本滤不掉,用俩月切削液就臭了,排出来还是超标,到时候罚款的是你,不是卖设备的厂家。
不过话说回来,这两年进口替代做得确实不赖,之前我们厂换个德国主轴要等三个月,价格是国内主轴的三倍,现在国内好多头部厂家做的主轴,质量已经差不了多少,交货期一周就能到,售后还随叫随到,这点确实给我们省了不少心。
今天下班我绕着车间走了一圈,那台废了我们二十万的旧设备,已经拆了卖废铁了,新换的是国内一线厂家的设备,用了大半年,一点毛病没有。
我干了二十多年总结出一句土话:买铝材加工设备,不能只看面子亮不亮,得摸骨头硬不硬。
你们这些开厂搞加工的,这些年遇过哪些铝材加工设备厂家的坑?不妨出来唠两句。
