2026-09-26 23:17:47 分类:商机
上个月帮老家做工程机械的老乡擦屁股,他图便宜找了个小厂做二十件驱动齿轮,装机三个月断了三个,对方说都是材料的锅,材料商说加工的时候应力没消干净,两边推,老乡赔了客户二十万误工,还丢了长期合作的大单。
这事说起来不新鲜,滚齿加工这个活,谁没踩过坑啊。
差两个丝,害死人。
别光盯着报价,这几个维度摸清楚再交钱
很多人选厂第一句就是你报价多少,报价低就心动,殊不知陷阱全在你没注意的细节里。
先查设备的精度校准记录。别光看展厅里摆了多少台新数控滚齿机,那很多都是摆出来给客户看的,实际干活的都是角落里的老机床。你就直接要最近三个月的精度校准记录,甚至可以要求拿一块试切件去做第三方三坐标检测,几十块钱的事,能筛掉一半不靠谱的厂。很多小厂手里的数控滚齿机都是淘的二手设备,买回来能转就开干,五六年都不做一次精度校准,丝杠磨损了全靠刀补硬凑,加工出来的齿距累计误差能超国标要求两倍还多,装机当时没事,跑半年必然出问题。
再问刀具耗材的选用规矩。说实话滚刀成本占比真不低,一把好的硬质合金滚刀,抵得上小半个工人一个月工资了。很多厂为了降报价,就用劣质滚刀,磨个两三次还硬撑着用,加工出来的齿面粗糙度连Ra6.3都达不到,后续啮合磨损速度快一倍都不止。你去问他,滚刀磨多少次报废,用的是什么牌子的滚刀,答不上来或者含糊其辞的,直接pass。
最后看后处理的配套能力。滚齿不是干完就完了,接下来要去应力、淬火、磨齿、探伤,哪一步出问题都白搭。很多小厂没有自己的热处理车间,全部外发,一来一回耽误半个月工期不说,变形了就甩给热处理厂,热处理厂又说滚齿预留量不对,到最后你找谁去?有自己配套后处理的厂,哪怕贵两个点,质量管控也比全外发的稳太多。
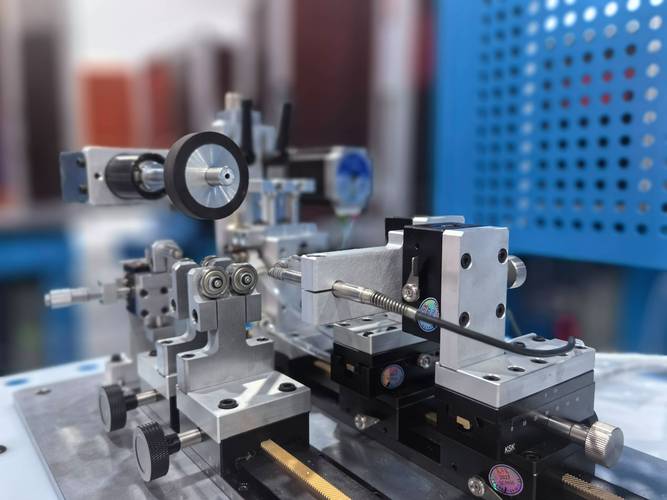 数控滚齿加工机床现场精度检测图
靠谱滚齿加工厂家,都带着这些标签
我这些年跑下来,见过的靠谱厂家不多,每一个都有共同点。
江浙那边常州有一家叫精齿达的,做滚齿快二十年了,专门给风电减速机做配套,东莞还有一家恒泰,给新能源汽车做齿轮加工,这两家都符合我心里的靠谱画像。
第一,他们不接低于成本的报价,你报一个比市场价低20%的价格,他直接跟你说做不了,不会为了抢单接了之后偷工减料。我上次跟精齿达的老板聊天,他说哪怕没事干,也不做烂活,砸了招牌比亏十万块还可怕。这话我信。
第二,车间敢敞开让你逛,随时来随时查。不会说你要去验厂,他提前半个月打扫,把不好的设备都藏起来。你进车间转一圈,看机床上有没有贴校准日期标签,刀具架是不是分了档次,地面有没有乱得下不去脚,细节藏不了。
第三,愿意给你做小批量试产,不会一上来就催你付全额预付款。一般靠谱的厂,收30%预付款,做完验收再付尾款,这是规矩,一上来就要你付80%以上的,多半心里有鬼。
说白了,常年给高端设备做配套的滚齿加工厂,都不会差,他们的客户本身要求就高,工艺攒了十几年,不可能砸自己的饭碗。
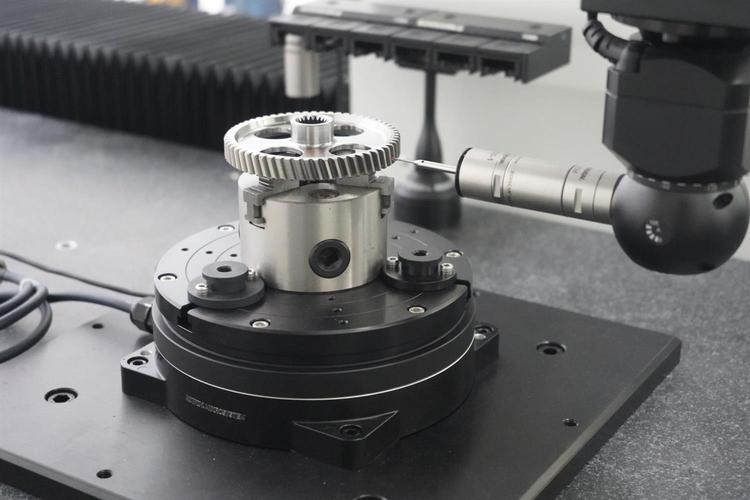 滚齿加工成品齿轮三坐标精度检测图
不同采购规模,不一样的签约避坑策略
 不同采购规模,不一样的签约避坑策略
说实话没有万能的选厂方法,你采购量不同,策略也不一样。
要是你是小批量采购,一年也就几批,总金额几十万以内。记住一定要留10%的质保金,满一年运行没问题再付。试切件一定要封样,把精度参数写在合同上,别只写符合要求,不对版直接扣钱。避坑第一条,什么活都接的个体户厂别碰,今天做钣金明天做冲压,滚齿只是顺带接的,技术根本不到位。
要是你是中等批量,月产几十上百件,年采购几百万。别偷懒,一定要自己上门验厂,别听销售在线上吹得天花乱坠。去了别只跟老板聊,找个机会给车间师傅递根烟,问问你们多久校准一次机床,师傅说的真话比老板说的多十倍。签合同的时候,一定要把具体精度等级写清楚,符合GB/T 10095哪一级,别只写符合国标,模糊表述就是坑。
要是你是大批量采购,年采购上千万。直接谈驻厂检验,谈报价拆分,要求把原材料、滚齿、后处理、检测各个环节的费用单列出来,不要全包价,防止他在你看不见的地方砍成本。还可以谈长期合作的质保协议,出问题赔付比例写清楚,别到时候出了问题他赔不起,你只能自认倒霉。
最后给你列几个避坑清单,记好:
报价比市场价低15%以上的,直接走,别回头。
拿不出最近三个月试切件检测报告的,别碰。
所有后处理都外发的,除非你自己能控后处理,不然别签。
不肯给你看设备校准记录的,趁早拜拜。
不过话说回来,滚齿加工本来就是靠手艺靠经验吃饭的活,一分钱一分货永远没错。你省那几个点的报价,最后出问题赔的钱,是那点差价的好几倍。坑踩多了,就懂了,找靠谱厂家,才是真的省钱。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:滚齿加工选厂踩过三次坑之后,我整理出这份没人说的真话
文章链接:https://www.yxqcspc.com/16581/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
