周三早上刚换完工作服,质量部的小张就摔了一摞退货单在钳工台。客户扣了我们三成货款,说那批液压阀杆孔,十二件有七件圆度超了半丝。装车之后换向漏压,整批工程机械都卡在地坪上发不出去。
我当时蹲在返工区摸了半小时那批孔,指甲都蹭黑了。就是新来的小伙子图快,精铰留了0.1mm的余量,说这样铰出来亮。亮有什么用?精度崩了,白瞎了前面半个月的工序。
藏在公差缝里的技术内核
很多新手觉得,不就是扩完孔再走一刀么?有什么难的?
说实话,铰孔就是给孔做最后一次“抛光找正”,前面拉荒、粗镗留的错,全靠这一刀救。但这一刀的讲究,能让干了十年的师傅都栽跟头。
转速就是第一道坎。高速钢铰刀干45号钢,转速绝对不能超过120转每分钟。要是换硬质合金铰刀,能跑到500转每分钟,但吃刀量绝对不能大。
精铰留量多少才对?行业默认,一般给0.02-0.05mm,多一分都不行。留多了铰刀晃,出来的孔就是椭圆;留少了,铰刀吃不住前面的刀痕,精度出不来。
现在市面上主流就是两种铰刀,高速钢和硬质合金。高速钢便宜,韧性好,崩个刃磨磨还能接着用,小批量打样最合适。但不耐磨,干个百八十件精度就飘了。硬质合金硬度高,耐磨,批量上千件都能保精度,就是脆,碰一下就崩,刀头价格是高速钢的五六倍,小厂舍不得用。
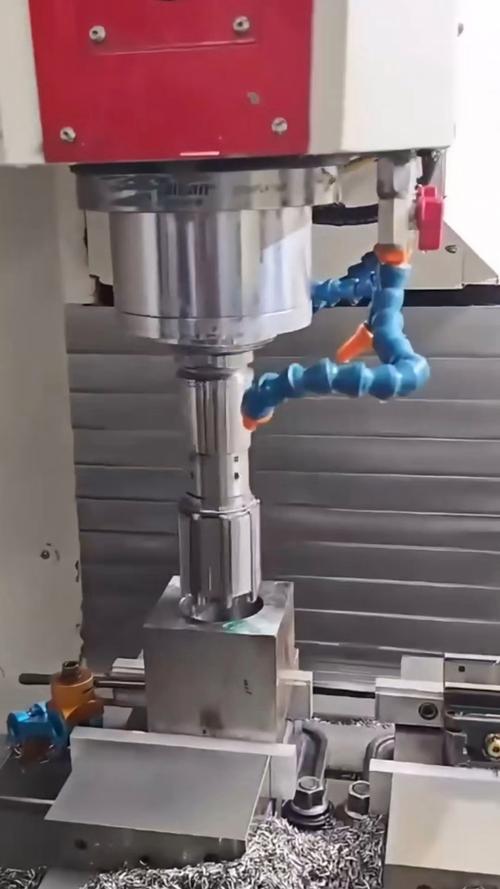
行业内通常不说但实际在做的妥协是什么?批量干活的时候,甲方要求H7精度,很多小厂舍不得天天换铰刀,就把精铰余量放大一倍,干完机床铰之后,再找老师傅手工拧一刀凑精度。手工铰的精度确实能上来,但一致性差,全看师傅手劲,碰到新手手抖,就出我们上周那种事儿。
不同行业的铰孔精度生死线
你去问不同行业的师傅,铰孔精度要卡到多少,答案能差出十倍。
就说工程机械液压阀体这行。我之前给国内头部工程机械厂做配套,阀杆孔要求圆度不能超过0.003mm,位置度不超0.01mm。就差三微米,超了就退。为什么?阀体工作压力要到35MPa,哪怕漏一滴油,都会掉压,挖机小臂抬不起来,那就是重大质量问题。前年有个同行,一批两千件铰孔超了一微米,整批全废,赔了小两百万,直接把厂子拖黄了。
再换新能源汽车电机端盖的轴承孔。要求就不一样了,圆度要求放宽到0.01mm,但同轴度必须卡到0.02mm以内。去年我去朋友的汽配厂帮忙,碰到过一批货,铰孔的时候夹具偏了两个丝,装完电机出厂,跑了不到三千公里就抱轴了。客户召回花了上千万,供应商直接赔到破产。你说,铰孔精度这事儿,是不是拿放大镜看都不为过?
不过话说回来,也有地方要求松。比如普通五金支架的安装孔,差个十几丝都能用,没人跟你较劲。这个分寸,全看你给谁干活,用在什么地方。
进口替代风口下藏着的暗礁
这两年进口替代喊得凶,原来用进口铰刀的厂,都换国产的了。国产铰刀价格便宜一半还多,精度也能跟上,本来是好事儿。
但有个行业内不愿公开的难题,没人说。现在国内的铰孔精度标准,还是2012年的老标准,现在新能源、航空航天这些新行业,要求表面粗糙度Ra0.2以下,圆度公差要求到0.001mm,标准里根本找不到对应的等级,全靠供需双方私下签技术协议。万一出了纠纷,连个仲裁依据都没有。
还有绿色制造吹得很火,现在很多厂推干铰,不用乳化液,说是环保。但干铰温度高,铰刀容易磨损,精度保持性差,十家推干铰的,有八家都是把粗糙度达标了就交差,圆度公差偷偷放宽了两个丝,客户装机才出问题,悔都来不及。
现在智能制造搞自动化铰孔,机床精度上去了,但是铰刀本身的一致性,国产还是差一口气。同一个批次的铰刀,头一把和最后一把的公差能差三个丝,还得靠人工调参数,说白了还是没完全摆脱经验吃饭。
早上我带着新来的小伙子磨铰刀,跟他说,干铰孔这么多年,我总结的土话就是:“铰孔要准,余量不贪,转速不狠,对中要稳”。
什么理论都不如手摸一遍靠谱。你对着千分尺量一百次,都不如铰完第一刀,用塞尺塞一圈摸得准。
话说回来,你们车间干铰孔,碰到过最邪门的精度超差是什么情况?
