2026-09-27 02:16:48 分类:商机
大清早的,质检老李拎着游标卡尺堵在我办公室门口,脸绿得像刚浇过的机床防锈漆。
“走吧,出事了。”
我跟着他走到成品库,掀开苫布那一瞬间,我后脊梁骨冒凉气。十二件燃气轮机叶片,整整十二件,叶型误差超了0.03毫米,全部不合格。
原来为了赶交货期,生产主管拍板,说用三轴多装夹几次凑活,省五轴的开机钱。这下好了,小两百万打了水漂。
你说五轴联动这玩意儿,平时闲着的时候觉得就是厂里撑门面的贵家伙,真出事儿了才知道,差那一点联动,就是废钢和成品的区别。
五轴联动不是玄学,核心就那点事儿
很多新人听名字觉得玄乎,其实说穿了就是比普通三轴多了两个可以转动的轴。
不是轴多就厉害,厉害的是五个轴能同时动,能让刀尖始终对着加工面走,不用反复拆装卸找角度。
正经干高精度活儿的五轴,三个数字卡得死,差一点都不行:定位精度得稳定在0.005mm以内,摆轴重复定位误差不能超过2弧秒,主流高速主轴得能跑到18000转每分钟。
现在市面上主流就两种技术路线,摇篮式和双摆头。
摇篮式是工作台转,刀具不动,刚性好,吃刀量大,干叶片这种高精度小件爽得很。但缺点也明显,换一次工装得调三个小时,批量大了耽误死工。
双摆头是刀具动,工作台不动,换活快,二十分钟就能搞定,适合干大的汽车模具、机身结构件。但摆头挂在主轴前头,刚性天生差一档,吃刀量不能超过摇篮的三分之二,稍微大一点就振刀出废活。
说实话,行业内有个不说破的妥协。很多甲方招标的时候,非要要求配双摆头才显得够高端,厂里为了拿订单就得买,真干核心高精度小件,还是偷偷挪去摇篮五轴上干,反正成品出来甲方也看不出来。谁不是为了多赚点碎银子呢,对吧?
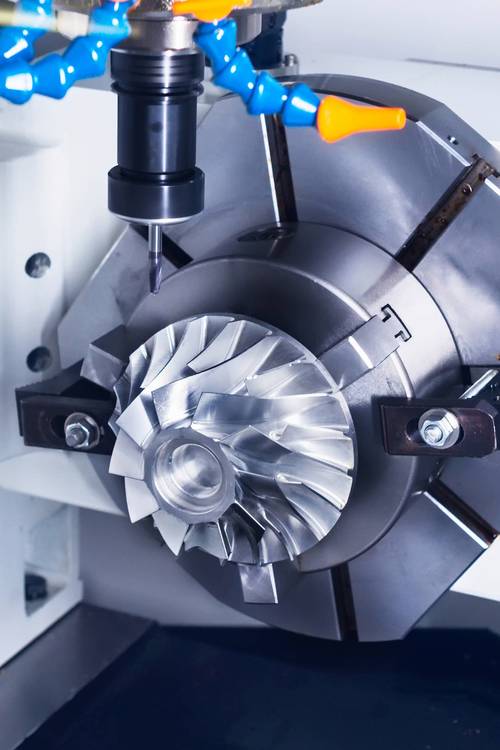 机械车间摇篮式五轴联动加工机床现场图
不同行业的活儿,五轴的干法差出十万八千里
说两个我亲手干过的案例你就懂了。
去年给航天院所做一批卫星姿控发动机的喷注器腔体,那个内壁是渐变的涡形曲面,三轴加工得拆成四次装夹,光累计误差就有0.08mm,远远达不到人家要求的0.03mm公差。
后来换了我们那台放了半年的老德玛吉五轴,一次装夹,联动走刀,干完测下来最大误差0.021mm,直接过关。那单赚的钱,够这台机器开三个月的电费。
你以为五轴只能干航空航天?不对,现在民生行业用得更多。
我外甥女去年种牙,那个个性化氧化锆牙冠,就是本地一个小加工厂用国产五轴铣出来的。原来做牙冠要石膏倒模人工修,折腾一个星期,现在扫完模直接五轴联动铣,十分钟出一个,精度能到0.01mm,戴上刚好,比进口牙冠省了八千块,用着一点儿不差。
航空要的是极端精度,差一丝都不行,牙科要的是效率和个性化,批量做单个小零件,对换活速度要求高,五轴在两个地方的用法完全不一样。
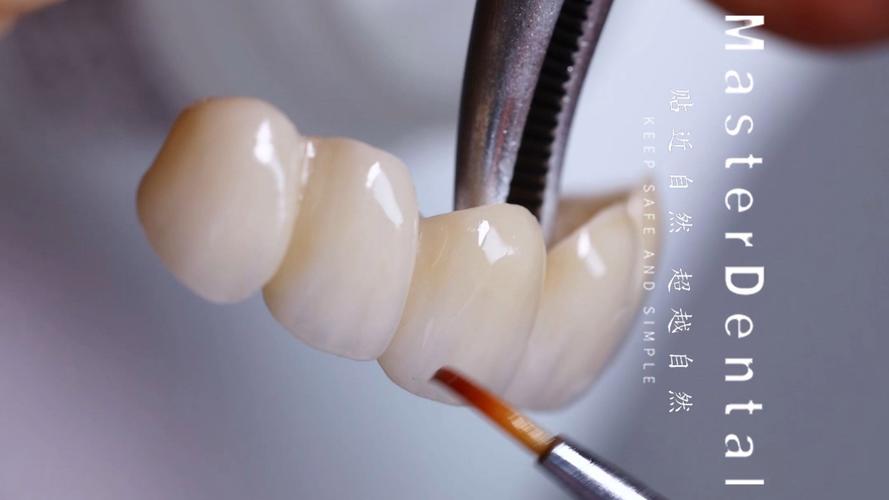 五轴联动加工氧化锆牙科牙冠成品图
进口替代风口下,藏着没人愿意说的暗礁
 进口替代风口下,藏着没人愿意说的暗礁
这两年国产五轴起来了,价格确实香。原来进口一台顶配五轴要四五百万,国产差不多参数的只要一百多万,很多厂都换了,这确实是好事儿,我们也支持进口替代。
但有个行业里没人愿意公开说的难题,就是热变形误差的坑。
现在咱们国家的五轴精度标准还是十五年前定的,只测常温20度下的静态精度,没人要求测连续加工八小时后的动态精度。
实际干活儿你就知道,高速主轴连续转八个小时,温度能升十几度,热胀冷缩一拉伸,精度就飘了,一般能飘个0.01到0.02mm。
干普通汽车模具,这点误差根本没事儿,干航空叶片、航天喷注器这种高精度活儿,差0.01mm就是整批报废。很多老板买的时候看参数全符合国家标准,拉回家干高端活儿才发现不对,找厂家也没处说理,毕竟人家确实符合现行标准。
这就是标准滞后带来的风险,踩过坑的都懂,没踩过的总得交学费。
今天我刚给车间那台新国产五轴换了升级的主轴油温冷却机,摸防护罩还带着刚干活儿的余温。
干了二十年机械,我就总结出一句土话:能不堆的轴别乱堆,适合的才是能赚钱的。
很多老板一上来就要买最贵的五轴摆厂房,觉得就能接大单,殊不知你干的普通活儿三轴就能搞定,五轴开一小时的电费是三轴三倍,算下来反而赔本。
你们厂买五轴的时候,遇到过哪些名不副实的坑?老同行们不妨来唠两句。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间老炮聊五轴联动加工:那些课本没教的实操真话
文章链接:https://www.yxqcspc.com/16590/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
