上个月周三早班,刚换完液压站滤芯,厂门口就冲进来一个山东钢厂的业务员。
浑身沾着轧钢的氧化铁皮,抱着半米长的主轴段,脸煞白。
说三天前轧机抱轴,主轴轴径拉毛了快一厘米深。
换新轴要38万,等货45天,停产一天损失二十万,这谁扛得住?
轧机主轴拉毛的救命活
原来这种活,早年都是堆焊,再上车床磨。
堆焊热输入大,主轴容易弯,变形量控制不住,精度差两个丝都没法用。
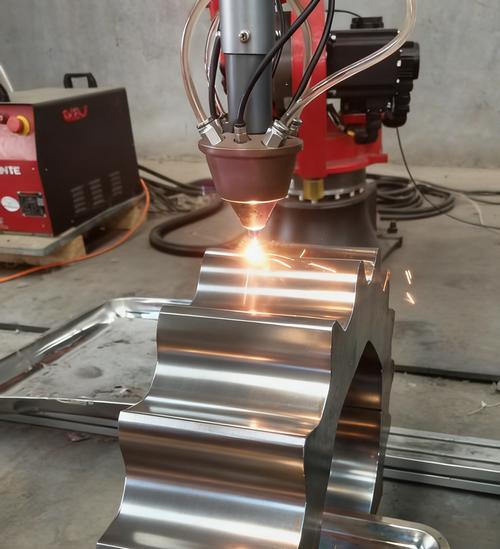
那天我们班长一拍桌子,上激光熔覆。
折腾了两天半,磨完装配,间隙刚好,客户拉回去就装机了,花了不到三万。
你说这技术神不神?其实真不是什么新东西,我们车间玩这个快15年了。
只是最近几年喊绿色制造,才慢慢火到圈外去。
说点行内不往外说的干货
好多人上来就问我,激光熔覆到底是什么?说白了就是用高能激光把合金粉末融化,焊在你要修的地方。
没那么多玄乎的。
干我们这行,三个参数卡死你,错一个都出活坏。
熔覆层厚度一般控制在0.8mm到2mm,精度误差不能超过0.05mm,扫描速度一般保持在每秒8到12毫米。
慢了烧穿基体,快了融不透,粉末粘不上。
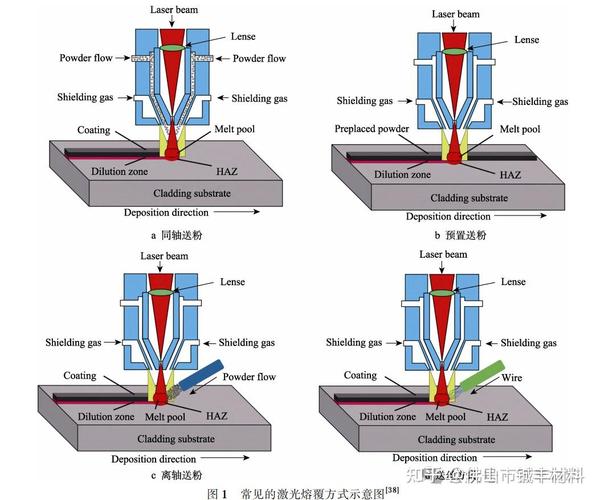
现在主流分两种路线,预铺粉和同轴送粉。
预铺粉便宜,一顿粉才八万多,熔完层也均匀,就是太厚了容易裂,超过2mm基本没人用预铺。
同轴送粉好啊,厚度随便调,粉末跟着激光走,结合力强,就是粉末利用率低,也就三成左右,一大半都吹飞了,成本一下上去了。
说实话,行业内通常不说但实际都在做的妥协,就是混合用。
受力的工作面用同轴送粉打面层,非受力的底层用预铺粉省钱。
大零件修复,这么干下来,成本能降三成,性能也不打折扣。
对外说全用进口同轴送粉,赚钱嘛,不寒碜。
不过话说回来,该花的钱一分不能省。
我见过不少小厂,整个面层都用预铺,价格压得比我们低一半,用不了半年就掉层,坑惨了客户。
不同行当完全两个玩法
别以为激光熔覆是万能的,不同地方要求差十万八千里。
去年山西晋中的一个矿上过来修齿辊破碎机的辊齿。
矿上的活,天天磨,要求就是耐磨。
原来堆焊的辊齿,最多三个月就磨穿,换一套十几万。
我们给做的,熔覆层加了35%的碳化钨,热输入控的极低,生怕辊齿变形没法装。
现在一年半过去了,上周客户回访,说还在用,磨掉还不到一毫米。
另一个是电厂的汽轮机叶片。
去年华能的一个电厂,汽轮机末级叶片被水汽冲蚀出小坑,动平衡不对,整台机子都晃。
这个要求就变了,要耐腐蚀,还要韧性好,不能掉块,硬度还得够。
我们用的是镍基自熔性合金,熔覆完粗糙度控制到Ra1.6,直接打磨装机就用。
花了不到八万,换新叶片要六十多万,差了快十倍。
风口上藏着暗坑
现在都喊进口替代,绿色制造,原来坏了就扔的零件,现在修修就能用,省了多少成本。
好多原来做堆焊的,都买台激光机转做熔覆了,门口天天有人来考察,说这是风口。
可行业有个不愿公开说的难题,就是标准滞后太严重。
现在还在用堆焊的那套检测标准,只看硬度厚度,不强制测结合力。
好多小厂为了省成本,激光功率开不到额定的七成,粉末融了只是粘在基体表面,看着跟好的一样,其实根本没熔透。
用个三五个月,受点力就整块掉下来,出了事故,客户还说激光熔覆本身不行。
找谁说理去?
我干了快20年,天天跟零件打交道,最认一个理。
我常跟我徒弟说:熔覆先熔心,调功不调料。
啥意思?先把基体融透了,熔到心里去,参数调对了,比用什么进口粉末都强。
你们干这行的,有没有遇见过那种刚修完没半年就掉层的糟心事?
聊聊呗。
