2026-09-27 03:38:49 分类:商机
上周三分厂转来一台客户退的全自动绕线机。
客户做新能源电容,说三个月废了七十多卷铝箔,损失小二十万。换谁不心疼啊!
拆机查了大半天,伺服驱动器没问题,传动带没裂,联轴器也没松。
拆到最后,转轴烫手。
原来客户为了省几万块采购成本,把原厂配套的力矩电机换成了普通伺服加减速箱。
低转速下恒力矩稳不住,绕出来的铝箔松紧差超过0.2mm,整卷废。
藏在铭牌底下的门道
很多新手以为力矩电机就是个头大扭矩大的普通电机,不对。
它就是天生吃低转速恒扭矩这碗饭的,不用减速箱,直接输出。
普通伺服电机长期工作在低于额定转速十分之一的工况下,发热会比额定工况高40%以上。
这就是为什么凑活的方案用不住。
力矩电机的气隙通常控制在0.3mm到0.5mm之间,比普通伺服大一圈。
就是为了留够散热空间,还能扛住更大的轴向冲击力。
现在国内做的稳定的力矩电机,低速扭矩波动能控制在±2%以内,这个精度已经够打绝大多数工况了。
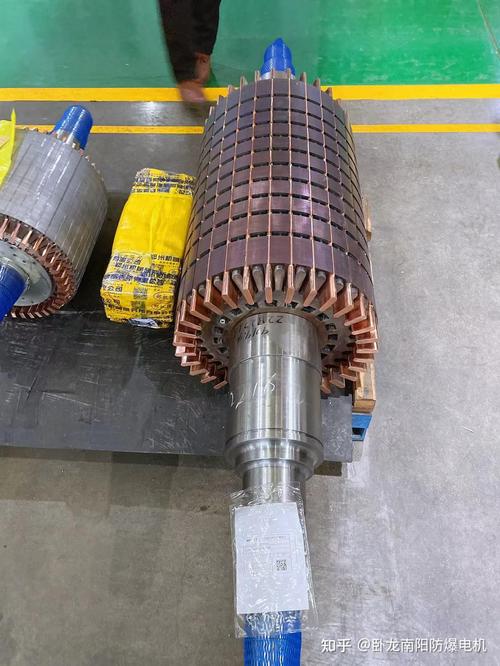 车间拆解力矩电机转子实物图
目前市面上主流就是两条路线:永磁式和异步式。
永磁的扭矩密度大,精度高,同样扭矩体积小一半,但是怕高温,超过150度就容易退磁,价格还比异步贵三成。
异步的耐造,车间里油腻高温都不怕,价格便宜,就是体积大,扭矩波动也大一点。
不过话说回来,行业内有个不说破的妥协。
很多厂商标称全磁钢永磁力矩电机,实际会把转子两端的磁钢换成普通铁芯,只留工作段装磁钢。
能省一成五的成本,扭矩精度只降不到1%,一般用户根本测不出来。
只要不是极端工况,用着也没大问题。你说这事找谁说理去?
不同行当完全不同的要求
我干二十年,见过力矩电机用在不下几十个行业,要求差得不是一点半点。
最常见的就是卷绕行业,不管是绕电容箔、锂电池极片还是纺织纱线,要的就是恒扭矩。
去年珠三角有个做锂电池极片的客户,原来用两台异步力矩电机分卷,总是出松紧不均的废片。
咬咬牙换了两台全磁钢永磁力矩电机,换完极片松紧差直接从0.3mm降到0.1mm以内。
每个月少废三吨极片,不到半年就赚回了换电机的钱。
另一个用的多的就是数控机床直驱转台,尤其是五轴机床的摆头转台。
我们厂前年给一家航空加工厂做配套的五轴摆头,原来用传统蜗轮蜗杆结构,每半年就得拆开来跑合调间隙,耽误生产。
后来换了内置直驱力矩电机,去掉了所有中间传动环节。
用到现在快三年了,没调过一次间隙,加工整体叶盘的轮廓精度还能稳定在0.01mm以内。
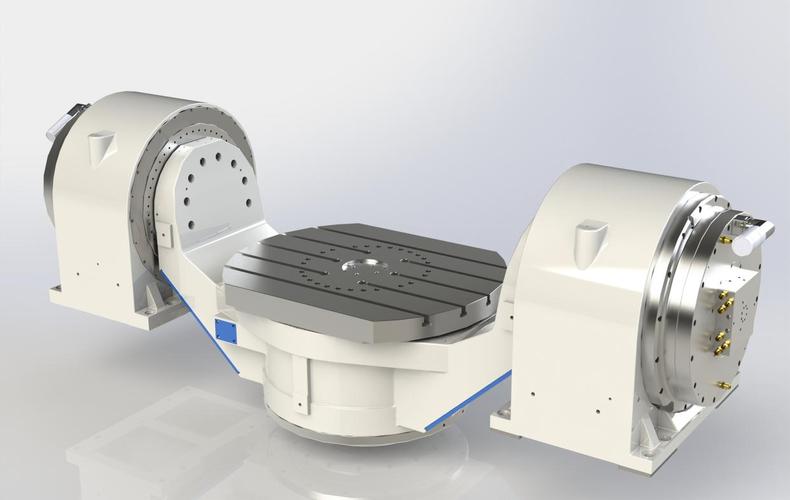 五轴数控机床内置力矩电机转台实物图
说实话,很多采购一上来就问最大扭矩多少,价格多少,根本不问你用在什么地方。
你说能不出错吗?
风口底下藏着的暗坑
 风口底下藏着的暗坑
这几年进口替代火,很多国内厂商都发力做力矩电机,价格比进口便宜一半还多,性能也追上来了。
确实帮很多厂省了不少钱。
但是有个行业不愿公开说的难题,标准还跟不上。
现在不管是国标还是行标,都只要求测额定工况下的温升,没人要求测连续工作后的主轴热伸长。
很多24小时连轴转的卷绕生产线,力矩电机连续工作八小时,定子发热传到主轴,主轴热伸长能到0.05mm。
做普通产品没事,做精密极片、精密线圈的,这个误差直接就能废掉整批货,你买的时候厂商根本不会告诉你。
还有现在推绿色制造,都说做高密度绕组降损耗,确实能降一成的能耗,但是绝缘等级要提,成本涨小两成,很多厂商还是偷偷用原来的低等级绝缘,能用就行。
昨天我蹲在地上擦那个拆下来的坏电机,徒弟凑过来问,选力矩电机最该看重啥?
我跟他说,别光看铭牌参数,要摸连续干活三小时后的温度。
这是我干二十年攒下的土经验,比啥公式都管用。
你们有没有碰到过换了力矩电机反而出怪事的?不妨唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间摸爬20年聊力矩电机:那些书上没说的门道
文章链接:https://www.yxqcspc.com/16594/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
