2026-09-27 04:18:51 分类:商机
上个月早班刚换完衣服,就听见加工区一声闷响。
整个车间都静了两秒,紧接着就是骂声。
新换的钻头断在4缸缸体里了,客户明天就要装柜出口,这一下少说耽误一周,赔款都够买半年的钻头了。
问采购,说换了个便宜钻头厂家,比原来便宜三成,想着能省点预算。
得了,省的那点钱,连零头都不够赔的。
钻头厂家的门道,从来不是磨个刃口那么简单
很多外行觉得,钻头不就是硬质合金切个料磨个刃?
错得离谱。
好的钻头厂家,从开料就卡着标准来。
我干了这么多年,认准三个数:刃口径向跳动公差控制在0.005mm以内,AlTiN涂层厚度稳定在3μm到5μm,硬质合金胎体抗弯强度不低于2800MPa。
差一个数,用起来就是天差地别。
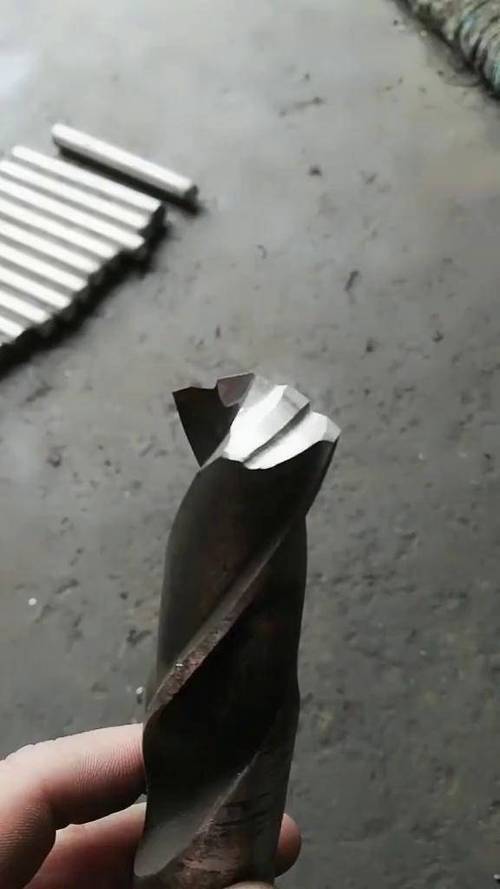 机加工车间断裂钻头实物图
现在市场主流分两种路线:整体硬质合金钻头和焊接硬质合金钻头。
整体的精度高,耐磨,抗冲击性好,但是成本高,卖得贵。
焊接的就是刃口用硬质合金,柄部用普通钢材焊起来,成本能砍一半,但是用久了容易掉刃,焊接应力没消干净的,转起来抖得离谱。
说实话,行业内有个通常不说的秘密,大家都在做妥协。
不少号称做整体硬质合金钻头的厂家,其实柄部用低标号的便宜硬质合金,只有刃口那五公分用高标号好料。
客户拿普通仪器测整体硬度,还挑不出毛病,用起来寿命差三分之一都不止,找谁说理去。
不同行业要的钻头,根本不是一回事
汽车发动机缸体加工,要的就是稳定,不能掉链子。
去年我们给国内某自主车企加工1.5T缸盖,十八个油道孔,要求粗糙度Ra1.6,公差0.02mm。
一开始图便宜找了个小钻头厂家,前八十件还行,到第一百一十件,粗糙度直接超差,换刀换得勤,生产线一小时停两回。
后来换了国内一家专做汽车刀具的钻头厂家,同样的吃刀量,寿命稳定到三百五十件以上,合格率九十九点八,省了不知道多少调机时间。
福建闽南的花岗岩开采,要的就是抗造,进刀快。
去年有个老客户找过来,说他们买的便宜矿山钻头,打一米深的孔要十八分钟,一天打不了十个孔,工人都嫌累不想干。
我给推了湖北一家专做矿山钻头的厂家,人家专门针对花岗岩调了胎体硬度,金刚石分布也改了配方。
现在打一米只要八分钟,钻头寿命还长了一倍,工人们都点名要用这款。
说白了,靠谱的钻头厂家,不会拿一款钻头卖所有行业,会跟着你的工况改东西。
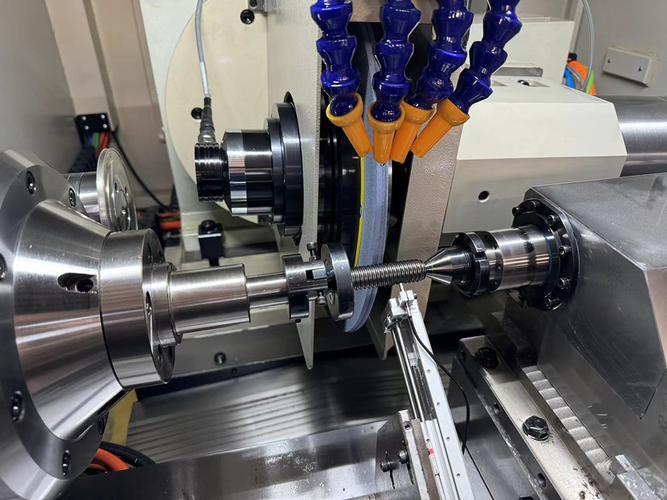 硬质合金钻头刃口磨加工机床现场图
进口替代的风口下,藏着行业没说的暗礁
 进口替代的风口下,藏着行业没说的暗礁
这几年不少国内钻头厂家起来了,原来我们都认德国钴领、日本三菱,现在不少国内厂家做出来的钻头,性能能到进口的九成,价格只有一半,不少工厂都换了,这是实打实的进步。
绿色制造这块也跟上了,原来涂层工艺用氰化物,污染大环评过不了,现在都换了无氰涂层,环保过关,性能也没降。
不过话说回来,有个事儿行业里没人愿意公开摆到台面上说。
就是标准滞后太严重了,风险不小。
现在各种新材料出来,航空用的碳纤维复合材料,风电用的高强度螺栓,加工要求早就变了,我们现行的钻头国家标准还是十多年前定的,只测硬度、外观和基本尺寸,根本不对刃口微缺陷、抗积屑瘤能力这些新指标做要求。
很多小厂家,拿着符合旧标准的钻头卖,价格便宜一半,实际上钻碳纤维直接分层,钻高强度钢直接崩刃,客户出了问题,厂家还拿“符合国家标准”说事儿,你说理都没地方说。
今天我交接班的时候,还看见那个断在缸体里的废钻头,放在工具柜最上面当警示。
干我们这行,有句口口相传的土话:钻头不糊弄,活儿才不糊弄你。
找钻头厂家光盯着每支便宜三五块,最后赔进去的可能是几十万的订单,甚至砸了自己的招牌。
对了,你们干机加工干工程这么多年,遇见过什么离谱的钻头厂家坑?不妨出来唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:干了20年机加工:靠谱的钻头厂家才是生产隐形靠山
文章链接:https://www.yxqcspc.com/16596/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
