老工程师聊真空热处理:行业没说透的实操干货

上个月早会,质检老周把一厚叠投诉报告拍在我办公桌上。 客户寄回了17个崩断的高速钢冲头,全是我们外委热处理的活。 对方说,冲头表面硬度合格,芯部差了足足5度,断口全是晶间裂纹。 问题出在哪?真空热处理没做好,偷了工序。
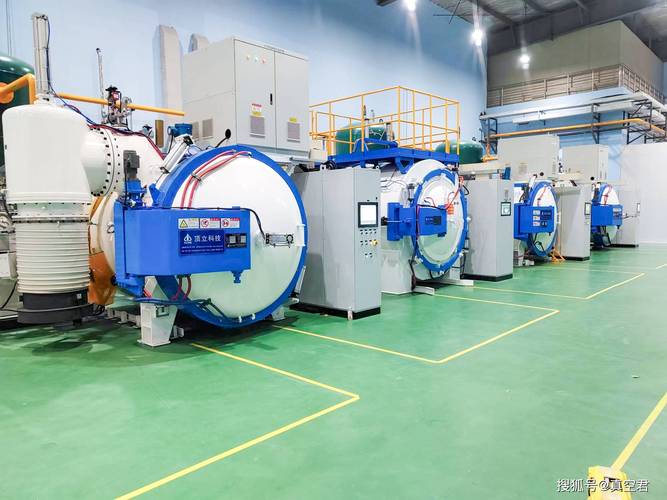
机械加工车间双室真空热处理炉实拍
机械加工车间双室真空热处理炉实拍

差一丝真空度,性能差十倍

差一丝真空度,性能差十倍
差一丝真空度,性能差十倍
很多人以为真空热处理就是抽了空气加热淬火,哪有这么简单。 真空的作用,就是拦住加热过程里的氧,不让金属氧化脱碳。 说白了,你抽不干净空气,整锅活都废了。 说实话,干了20年,我捏着三个数从来不敢乱改。 我们一般控制升温速度不超过150℃/小时,保温时间按有效厚度每1mm留1.2分钟,淬火前的真空度绝不能低于0.1Pa。 少一个要求都出问题。 现在主流就两条路线,真空高压气淬和真空油淬,各有优劣。 气淬干净,变形小,做完不用洗油,几乎没残留污染。 但是气淬冷速上不去,厚度超过80mm的工件根本淬不透,芯部硬度上不去,电费还得是油淬的两倍多。 油淬冷速快,成本低,厚工件也能淬透,硬度够达标。 但做完满炉都是油雾,工件要酸洗清洗,污染大,还容易留下残碳杂质,磨加工的时候都能闻到油味。 不过话说回来,行业内通常不说但实际在做的妥协是什么? 很多厂合同上写的真空高压气淬,实际偷偷给你改成油淬,做完喷个丸打掉表面色差,拿硬度计一测完全合格,外行根本看不出来。 用上大半年才出问题,找过来人家说你使用不当,说理都没地方。

不同行当的要求,差得能有十里地

说两个我今年做的活,你就明白差异有多大。 第一个是消费电子厂的钢化玻璃冲压模,材料是SKH-9高速钢,要求冲压100万次不崩刃,总变形量不能超过0.02mm。 原来他们找小厂做,十套模八套变形超差,最夸张的差了0.07mm,CNC修都修不回来。 找过来之后,我们分三段升温,每段保温半小时稳应力,最后用6bar高压氮气淬火。 出来检测,变形最大的才0.015mm,现在用了快一年,没听过崩刃的投诉。 第二个是航空院所的钛合金叶片,要求做真空固溶处理。 钛这东西,加热的时候疯了一样吸氧吸氮,一旦吸多了叶片变脆,直接报废。 要求晶粒度控制在5级以上,表面氧含量不能超过0.08%。 我们提前把炉腔清了三遍,换了全新的隔热屏,抽真空抽到0.08Pa才敢升温,全程盯着真空度没敢掉下来。 最后做金相检测,晶粒度5.5级,氧含量0.05%,一次过关。 模具要变形小,航空要洁净度,要求根本不是一回事,拿一套工艺做所有活,不出问题才怪。
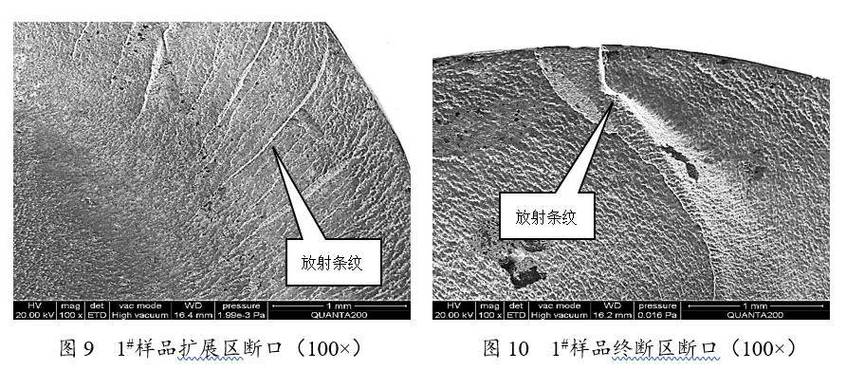
真空热处理后高速钢冲头断口金相检测图
真空热处理后高速钢冲头断口金相检测图

进口替代红火,藏着没说透的暗礁

进口替代红火,藏着没说透的暗礁
进口替代红火,藏着没说透的暗礁
这几年变化真的大,原来进口一台双室真空淬火炉要四百多万,中小厂根本想都不敢想。 现在国产同配置的设备,不到一百万就能拉回车间,性能差不了5%,好多小厂都换得起新设备了。 都讲绿色制造,真空热处理本身就比传统敞炉污染少太多,现在新的真空淬火油都是可降解的,废气回收也做得规范,确实比十年前强太多。 但是有个问题,行业内没人愿意公开摆到台面上说。 现在国内的真空热处理验收标准,还是十几年前定的,只要求最终硬度落在合格范围,其他的什么表面脱碳层厚度、晶粒度等级、残余应力分布,全没做强制要求。 就说现在新能源汽车的驱动电机轴,要求真空渗碳淬火,表面不能有脱碳,残余应力要均匀,不然跑个几万公里就容易断轴。 但是按旧标准,只要硬度合格,就算合格出厂,很多厂做出来硬度对,脱碳层超了两倍,标准不查,就带着隐患出厂了。 出了问题就甩锅给下游装配,没人说热处理本身的问题。 昨天我还在真空炉边帮徒弟调工艺,徒弟问我干了这么多年,最核心的经验是什么? 我就说了句土话:真空热处理,就是抽干净脏空气,沉住气慢慢烧,急不来。 你偷十分钟的时间,省几十度电,以后用户就要吃十分的亏。 你们有没有遇到过那种,全项检测都合格,就是用不住的真空热处理件?不妨唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:老工程师聊真空热处理:行业没说透的实操干货
文章链接:https://www.yxqcspc.com/16600/