书上没写透的:时效处理到底在做什么
不同行当的要求,差一点都出大事
我之前跟着去航天院所做一个三坐标测量仪的基座,毛胚是整块焊接出来的,要求十年内变形量不超过0.01mm。 什么概念?比一根头发丝的七分之一还细。 人家要求怎么做?先焊接完做一次热时效,然后拉到露天堆场风吹雨淋,整整放了两年,才拉回来粗加工。粗加工完再回去做二次热时效,再放三个月,然后半精加工,再放一个月,最后才给你磨到尺寸。 差一个环节都不行,少放半年都可能出问题,人家玩的就是极致,你偷不了懒。 换做风电行业的塔筒法兰,那就是另一个路数。 那玩意儿直径好几米,一块好几吨,要求平面度不超过0.5mm就行。真要是每一块都放半年,那成本直接翻一倍,风电业主也接受不了涨这么多电价对吧? 现在行业通用的做法是,粗车完走一遍振动时效,然后直接精车,出厂安装。只要能撑过二十年运行不塌,就符合要求,没必要追求百分之百消应力,够用就行。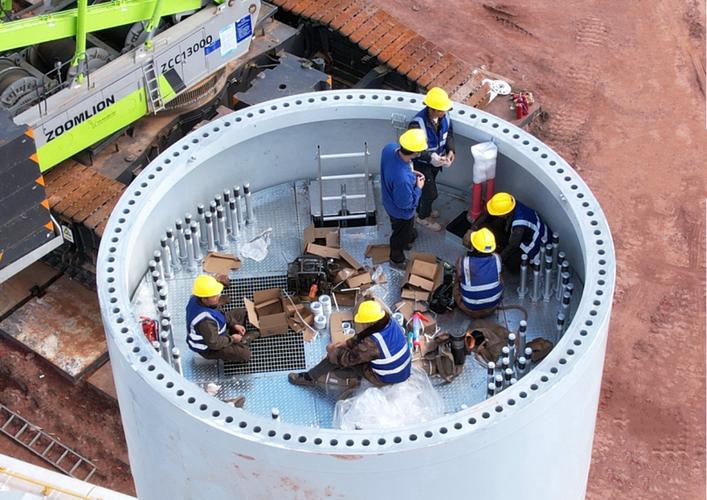
新设备来了,可藏着的暗礁没人提