上周三半夜,我手机响得炸耳朵。
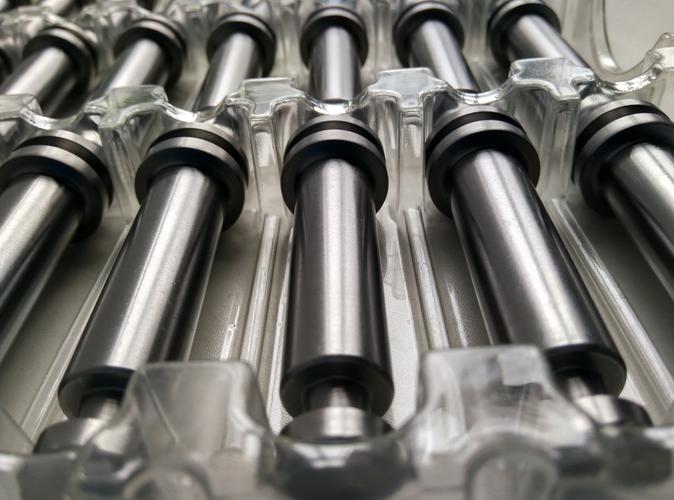
调度从堆场打来的,发新疆的十二根液压柱塞,全退回来了。
客户说用了不到三个月,就拉缸抱轴,拆开来一看,三块镀铬层整块剥落,基体锈得不成样。
车间主任蹲在堆场抽烟,脸绿得像刚镀完的铬件,这笔返工费小二十万,大半个月白干。
你不知道的电镀硬铬门道
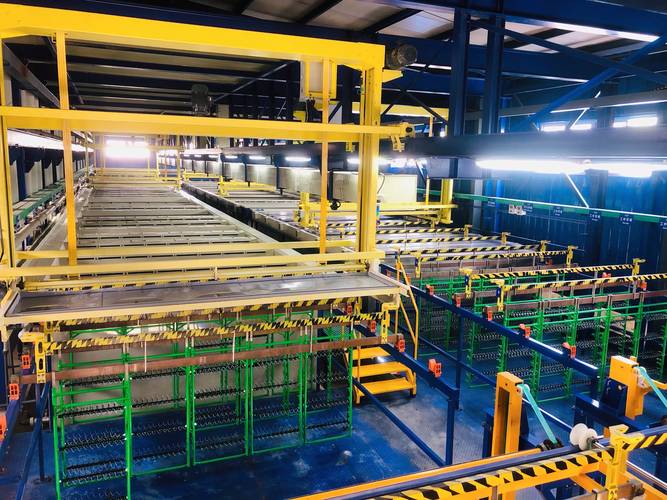
说起来简单,就是把工件挂进铬酐溶液,通电让铬离子沉积在基体表面。
但核心就是那几个数字,差一点都出大事。
铬酐浓度得控在250g/L上下,槽液温度要稳在55℃±1℃,电流密度得给到50A/dm²。
这三个数错一个,镀层硬度直接掉十几HRC,用不了多久就磨穿。
现在行业里主流分两种路线,一种是传统的厚壁硬铬,镀完磨抛,另一种是微裂纹硬铬。
传统的成本低,镀层最厚能做到1mm,适合大尺寸柱塞、辊轴这类工件,就是内应力大,镀厚了容易裂。
微裂纹的硬度高,耐磨性比传统的好三成,就是工艺难控,裂纹太密就会直接透到基体,水汽进去直接锈穿基体。
说实话,行业内有个不说的妥协。
很多小厂做0.5mm以上的厚镀铬,都会分三次镀,每次镀完放一周自然去应力,对外都说一次成型。
怕说了客户嫌工期长压价,也怕同行说自己工艺不行。还有的把微裂纹镀铬当进口工艺卖,加价三成,其实普通客户根本分不清,用上三五年才出问题。
不同行业的完全不同要求
我干这么多年,最明白一个理,同样是电镀硬铬,不同地方用,要求天差地别。
前年给盾构机做主油缸柱塞,客户要求镀层0.35mm,硬度HRC不低于60,绝对不能有贯通裂纹。
为什么?盾构机的油缸天天泡在带泥沙的切削浆里,有裂纹就会渗水,不出半年就锈得拉缸。那次我们镀的时候,每四个小时调一次电流,整整镀了36小时,连夜班师傅都不敢离岗去睡觉,就怕温度飘了。
最后交付,现在快四年了,客户那边还没回过一个质量问题。
换做塑料挤出模的模头,要求完全不一样。
之前有个做PVC给水管的客户,找小厂镀完模头,半个月就刮料,做出来的管子表面全是条纹,不得不换。
模头不需要厚镀层,0.08mm就够,要求就是粗糙度够低,硬度均匀。我们镀完之后,师傅拿金刚石抛光膏手工抛了四个小时,把Ra降到0.02,客户拿回去用了一年半,都没换模头。
拿做柱塞的工艺镀模头,成本翻两倍,亏死。拿镀模头的工艺做柱塞,用不了半年就坏,砸招牌。
新动向里藏着老暗礁
这几年变化挺大。原来高端镀铬用的铬酐全靠进口,现在国内大厂做的纯度能到99.9%,性能和进口差不了两个百分点,价格便宜一半,不少厂都换了国产料,进口替代做得确实扎实。
环保要求严了,很多厂改上三价铬镀铬线,六价铬污染大,查得死,三价铬排放好处理。
不过话说回来,三价铬现在还是有瓶颈,厚了做不了,最多做到0.3mm,再厚就出针孔,所以超过0.3mm的厚镀铬,现在还是得用六价铬,绕不开。
有个行业不愿公开说的糟心事,就是现在的标准滞后太严重。
现行标准只测镀层厚度和硬度,不测内应力。很多厂做出来的件,厚度硬度全达标,就是内应力没消干净,用半年就裂就掉,你找过去,人家说我所有指标都符合国家标准,你说去哪说理?
好多小厂就是钻这个空子,省了去应力的时间和成本,报价比正经厂低两成,抢了好多单,出事就推给客户使用不当。
我天天泡在车间,见了太多因为偷工减料出的事。
干了二十二年,我常跟徒弟说,“宁多花一周去应力,不省十公斤铬酐钱”。
电镀硬铬哪有什么黑科技,全是拼细节,拼能不能熬住那个时间,省那一步,最后全要加倍还回来。
你们有没有遇过那种检测全达标,就是用不住的电镀硬铬件?不妨出来唠两句。
