2026-09-27 11:41:56 分类:商机
去年给江苏一家做风电齿轮箱毛坯的客户配数控外圆磨,装完三个月,售后电话炸了。
说主轴烧了。
徒弟过去看了三天,换了两套进口SKF轴承,还是烧。
我拎着洗得发白的工具包过去,蹲在油污地上拆端盖。一摸轴承内圈,烫得直接缩手,掉了一层皮。
赔了三套轴承,差旅费花了小两万。说实话那阵子我肉疼得睡不着。
拆出来量装配游隙,才发现问题出在哪——装配师傅按设计图纸留了0.008mm,刚好卡着设计下限。可客户那边为了赶产能,吃刀量比原设计大了三倍,主轴连续转四个小时不停车,温度窜到八十度。轴热胀,那点间隙直接顶死。
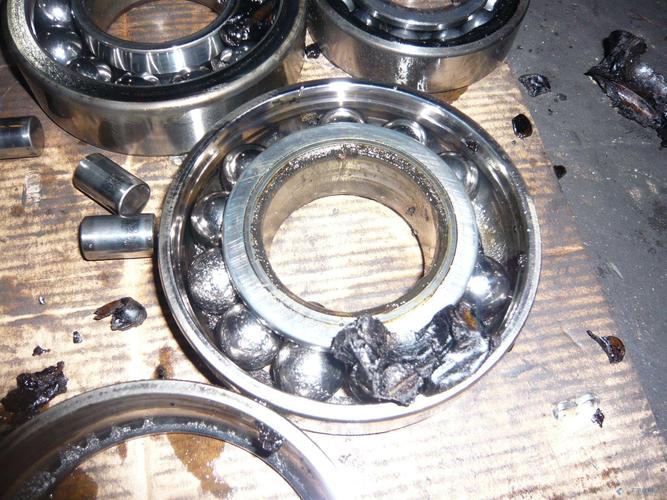 拆解后抱轴烧毁的深沟球轴承实物
那点缝隙,怎么就要了半条命?
 那点缝隙,怎么就要了半条命?
说白了轴承游隙就是滚道和钢珠之间那点空当。热胀要留地方,受力变形要留余量。
很多新手觉得间隙越小精度越高,上来就往小了调,殊不知分分钟烧给你看。
拿最常用的6310深沟球轴承举例。C2组游隙范围是0到0.018mm。C0组是0.008到0.028mm。C3组是0.02到0.038mm。
就差这零点零几毫米,天差地别。
现在市面上两种选型思路,一种死卡设计精度选小游隙,一种留余量选大游隙。
选小游隙,精度确实高,转起来晃度小,适合低转速低负载的精密工况。可只要温度上来一点,直接抱轴。
选大游隙,精度降个两三谬,但是耐高温耐冲击,寿命能长好几倍。
不过话说回来,行业内通常不说但实际在做的妥协,你知道是什么吗?
大部分主机厂给民用设备配轴承,明明设计图纸标了C2,实际装配的时候偷偷换成C3。牺牲一丢丢精度,换回来十年八年不出售后。毕竟给客户上门换一次轴承,来回成本换十套轴承都够了。亏不起啊。
不同行当,差着十万八千里
前年跟国内一家风电整机厂配套主轴轴承座,我算是开了眼。他们要求游隙必须卡着0.03mm到0.04mm之间,差一个丝都不行。
风电机组往塔筒上一装就是二三十年,没人愿意爬几十上百米去换轴承。冬天零下四十度,夏天机舱里零上八十度,主轴还天天受偏载晃来晃去。
游隙太小,冬天冷缩顶死转不动,夏天热胀直接烧。游隙太大,主轴晃得厉害,齿轮箱啮合不对,不出三年就打齿。
之前有个小厂给他们供货,游隙选大了0.02mm,三年整台机组偏磨,拆下来换花了两百万,直接把厂子拖黄了。
换精密机床呢?完全反过来。我们去年给航天院所做坐标镗床的主轴,要求必须是负游隙,控制在负0.002mm到负0.005mm之间。
负游隙就是预紧之后把间隙完全消掉,还留了一点过盈。为什么?坐标镗打孔要谬级精度,哪怕有一根头发丝十分之一的间隙,主轴转起来就晃,孔偏了,整个几百万的零件直接废。
人家有强制水冷,发热量再大也压得住,就要求精度,不怕热。哦对,他们装配的时候,还要把轴承放在零下三十度的冷箱里冻半小时再装,就为了把游隙卡准。
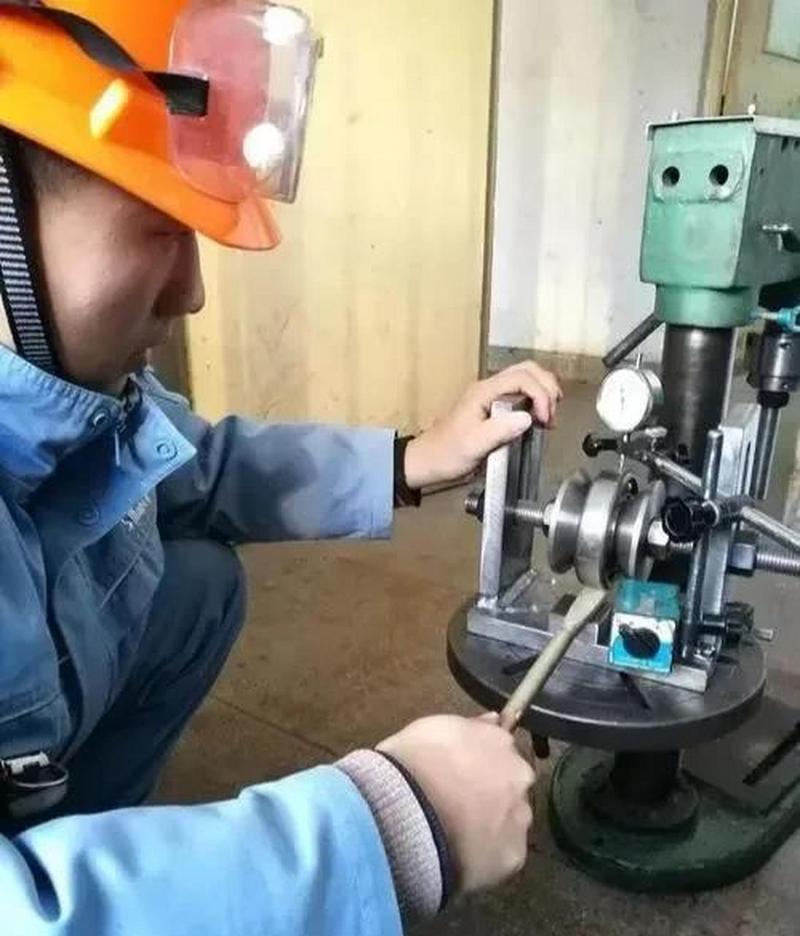 车间千分表测量轴承径向游隙现场
进口替代潮里,藏着没说破的暗礁
这几年国产轴承起来了,很多人都喊进口替代,把进口轴承换下来。精度尺寸都能对上,为什么用起来寿命还是差一截?
很多人没往游隙上想。现在国内的游隙标准还是沿用几十年前的国际旧标准,分组就那五组,没有中间选项。
可现在新工况出来了,新能源汽车的驱动电机,转速一万五千转,正常工作温度一百二十度,原来的C2游隙太小,C3又太大,根本没有合适的组可选。
进口品牌早就给车企做了定制化的中间游隙系列,不对外公开,只给核心大客户供货,这个就是行业不愿公开的难题。
标准滞后带来的风险,现在已经显现了。很多国内新能源车企换国产轴承,按标准只能选C3,跑个十几万公里,游隙磨损到超标,电机就开始抖,噪音也上来,其实就是一开始选的间隙就不对。
很多国产轴承厂明明能做这个中间游隙,就是不敢改标准,怕说你不符合国标,客户不敢要。憋得难受。
我天天在车间磨,摸过的轴承没有一万也有八千。我常跟徒弟说一句土话:“间隙摸得准,机床用得稳”。
理论书上只会给你表格,不会告诉你客户赶产能会偷偷加吃刀量,不会告诉你野外工况温度波动比设计大两倍,不会告诉你有时候差一根头发丝的间隙,就能毁一整台设备。
你遇见过因为轴承游隙不对出的奇葩故障吗?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:轴承游隙:车间老师傅藏了20年的实操干货
文章链接:https://www.yxqcspc.com/16618/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
