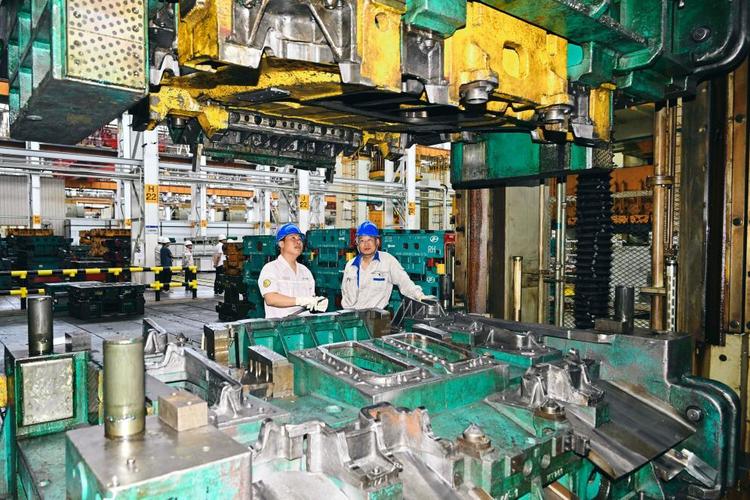
那天我刚换完工作服准备下班,质检组老李拽着我往冲压车间跑。说刚打包好的一百箱汽车门锁,抽出来15件就有12件孔位超差。客户明天要拉走货,这下要砸牌子。
调了滑块间隙,换了冲头,甚至把整台机器的地脚重新砸了一遍。孔位还是偏,一会大一会小,没个准数。你说邪门不邪门?
最后我蹲在机床边摸气管,从机床进气口摸到主管网阀门,手都凉了。一接压力表,好家伙,压力一会6bar一会5.7bar,晃得厉害。病根找到了,就是气动波动。
谁都见过的怪毛病,没人愿意往气动波动上想
说实话,很多年轻工程师调设备,上来就盯气缸、盯电机、盯PLC参数。没人会回头看气源那一头。
普通车间的非连续生产管网,气动波动范围通常在0.1-0.3MPa之间晃。很多人觉得不就是零点几兆帕,能差多少?真干精密活的都知道,要命。
我们做精密冲孔,要求气动波动必须控制在0.02MPa以内。差了快十倍,能不超差吗?
还有个常识,很多人不知道。气源到工位的气管超过15米,还不做变径处理,压力损失直接超过0.05MPa,波动自然就上来了。
现在解决波动就两条路,一条加稳压罐,一条上闭环电子比例阀。
稳压罐便宜,一百升的才一千出头,能吃掉大部分低频波动,就是占地方,对高频波动没招,隔壁一开大冲床它还是跟着晃。电子比例阀好啊,反应快,毫秒级就能调平,不管低频高频都压得住,就是贵,一台顶上十个稳压罐,还娇贵,气管里带点油带点水,用不了半年就堵,修都修不好。
不过话说回来,行业内通常不说但实际都在做的妥协,就是没人会纯用哪一种。批量生产线投标,为了压价格抢单,都是主干管加个大稳压罐,只在最核心的精度工位加个小电子阀,凑一凑性能,降一降成本。甲方问起来,只说我们做了稳压处理,不会跟你说我们砍了多少预算。
不同行当,对波动的容忍度差得离谱
就说汽车零部件冲压,刚才那批门锁,要求锁销孔同轴度0.03mm,对波动的要求已经够严了吧?还有更严的。
去年我给山东一家药企改设备,他们铝塑包装线的喷码总是歪歪扭扭,还经常断墨。喷码机厂商来了三波,换了喷嘴调了油墨,折腾半个月没见好。
我绕着设备走了两圈,摸了摸墨泵的进气管,就知道怎么回事了。他们的墨泵是气动的,隔壁包装工位一换卷,启动大气缸拉铝箔,管网压力直接掉0.1MPa,墨泵转速跟着掉,喷出来的墨线自然歪。
医药喷码要求字的边缘误差不超过0.1mm,对气动波动的要求比汽车冲压严一倍,不能超过0.01MPa。最后我们在墨泵进气口加了个小型闭环比例阀,一百多件里才出一件不合格,直接搞定。
还有一种,就是建材行业的气动切割,切个保温板啥的,误差一两个毫米都没事,波动0.5MPa都能用,根本没人管。同样是气动波动,不同行业的要求,真的差出一个天一个地。
进口替代的风口下,藏着没人敢说的坑
这两年国产气动元件起来了,原来高端的稳压阀都靠进口,现在国产的精度也能做到0.01MPa,价格差一半还多,不少工厂都换了。绿色制造要求降能耗,稳压做得好,还能省不少压缩空气的耗量,这是好事。
不过话说回来,有个问题行业内没人愿意公开说。就是现行的气动系统标准还是十几年前定的,只要求气源出口的波动不超过0.5MPa就算合格。
现在你做精密制造,要求0.02MPa,差了25倍。很多甲方招标的时候,只要求设备厂商符合国标,根本不会提工位的实际波动要求。设备厂商为了中标,自然按国标做,省下稳压的成本,最后出了质量问题,两边扯不完的皮。这个就是标准滞后带来的风险,多少人吃过亏,就是没人拿到台面上说。
我干了20年车间,见过太多因为省几千块的稳压钱,赔几十万货款的事。
我常跟徒弟说,「气动气动,气稳了动才准」。
别光盯着花里胡哨的智能参数,最基础的气路稳不稳,才是能不能出好活的根。你们车间碰过这种找了半个月才找到病根的怪毛病吗?
