鞋上还沾着风场的黄沙,一看就是刚从内蒙现场赶回来。说那台1.5MW的机架,三个月掉了三根M36的螺栓,全断在螺纹根部。
现场拍的照片,法兰面都磨出一毫米的台阶了。客户开口就要两百万索赔。
我当时一口茶没咽下去,差点呛着。这不就是去年抢交付那批货吗?当时赶工期,预紧力全靠班长手敲扳手凭经验拧的。谁能想到?
你以为拧螺栓是力气活?其实全看预紧力给不给面
螺栓不是光拉住两块板就行,预紧力就是你拧完之后,螺栓本身憋着的那股拉力,把两个接合面死死压在一起。
外面的交变载荷来了,先抵消预紧力,才会轮到螺栓本身受力。
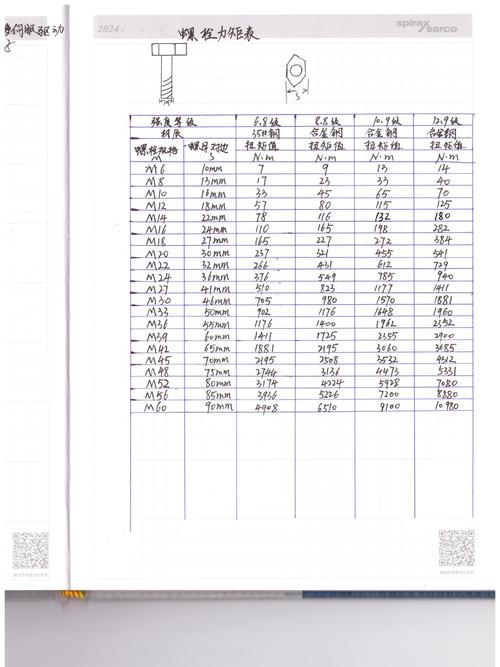
我给你说三个实打实的数,我记了二十年。普通8.8级M16螺栓,预紧力要控制在35千牛左右,误差不能超10%;要是10.9级的M24,得干到131千牛,差一点都不行;风场的大螺栓,要求预紧力误差必须控制在±3%以内,差1个兆帕都不行。
现在行业主流两种打法,一种扭矩法,一种拉伸法。扭矩法快,拿电动扭矩扳手咔哒一下就完,省事省时间,但是误差大,螺纹上沾点铁屑、润滑脂涂多了,摩擦力一变,实际预紧力能差出去20%。
拉伸法是直接拉螺栓测伸长量,准得多,但是慢,大螺栓得一个一个套加热器拉,干一天活能拧完十个就不错。
说实话,行业内通常不说但实际在做的妥协,我也不藏着。赶交付的时候,哪怕客户明确要求拉伸法,车间偷偷换扭矩法凑数的,大有人在。对吧?反正不拆根本看不出来,等出事了,早过质保期了。我年轻时候赶那批出口货,连夜抢船期,哪有时间一个个拉,也干过这事,现在想起来还后背发麻。
不同行当的预紧力,差得不是一点半点
我前几年给国内新势力车企做副车架配套,那要求真叫严。
汽车底盘天天颠,跑上百万公里都不能松,预紧力必须卡死,连螺栓螺纹的摩擦系数都要求控制在0.12到0.15之间,稍微超了0.02,整批副车架全拆,十万件啊,全回炉重拧。为什么?高速上掉个零件,那就是人命,开不得玩笑。
另一个行当完全不一样,我师弟在化工压力容器厂干,去年他们出了个漏液事故,就是预紧力拧错了。
反应釜的法兰密封,预紧力不能大也不能小,大了把石墨垫片压碎变形,小了密封不住漏料。那次就是班长给大螺栓多拧了半圈,预紧力超了将近20%,试压的时候直接漏了三十吨化工料,环保罚了八百万,厂长都撤了。
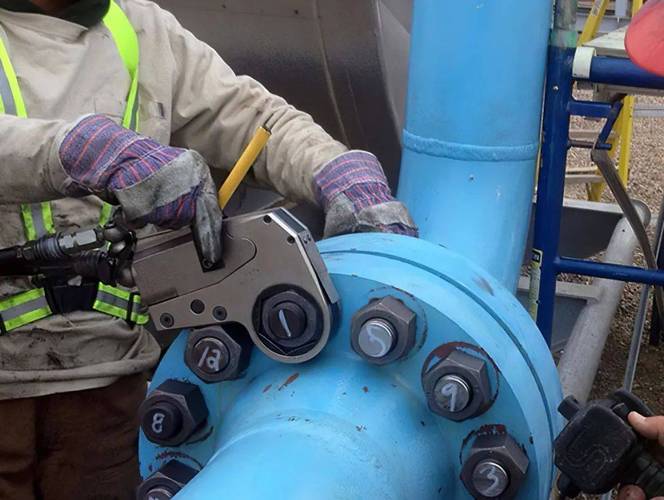
说白了,同样拧螺栓,风电要的是耐疲劳,汽车要的是防松动,化工要的是防泄漏,预紧力的讲究完全不一样,拿一套参数走天下,不出事才怪。
新机器换了一批又一批,老问题还悬在那
现在车间都换自动拧紧机了,能实时存预紧力数据,扫码就能追溯,看起来比手拧靠谱一万倍。
进口机器一套大几十万,这两年国产替代起来了,价格砍半,精度也差不了多少,确实是好事,帮厂家省了不少钱。
不过话说回来,行业有个不愿公开说的难题,就是标准滞后。
现在国内通用的螺栓预紧标准还是十多年前出的,只要求你最终的扭矩读数合格,根本不管你拧紧过程中预紧力的变化曲线对不对。
我见过不少厂家的自动拧紧机,为了凑合格的最终扭矩,拧了松、松了拧,反复个三四次,读数对了,实际上螺栓早就提前屈服了,实际预紧力早就掉了一半,但是出厂报告还是合格的。这种螺栓装上去,三五年内断不了,等断了,谁都找不到原因,全算到材料质量头上。
还有现在推高强度轻量化螺栓,强度上去了,预紧力可以做更大,省材料符合绿色制造,但是强度越高,对预紧力误差越敏感,稍微超一点就会断,很多厂家只给你标螺栓强度,不给你标对应的预紧力范围,全靠车间自己摸,说白了就是瞎试。
我每天转车间工位,都跟年轻小伙子说一句土话:拧螺栓就像揉馒头,劲儿大了酸,劲儿小了散。
什么书本上的公式,进口仪器上的读数,都不如你拧完敲一下螺栓听听声音,摸一下接合面的缝隙准。干了二十年,我还是天天碰到预紧力的新问题。
你说现在智能拧紧机吹得这么神,真的比干了十年的老师傅手拧的靠谱吗?你们在车间遇过什么预紧力的邪门事,不妨唠唠。
