上个月刚踩的坑,谁都躲不开
上周三早上,刚开早会,仓库就拉回来一车退货。
整整三万套充电宝外壳,三分之一翘曲超差,客户直接拒收。
班长蹲在车间门口抽烟,脸黑得跟模具钢似的。
说上周赶产量,调机师傅请假,学徒按之前的参数打,谁知道就出问题了。
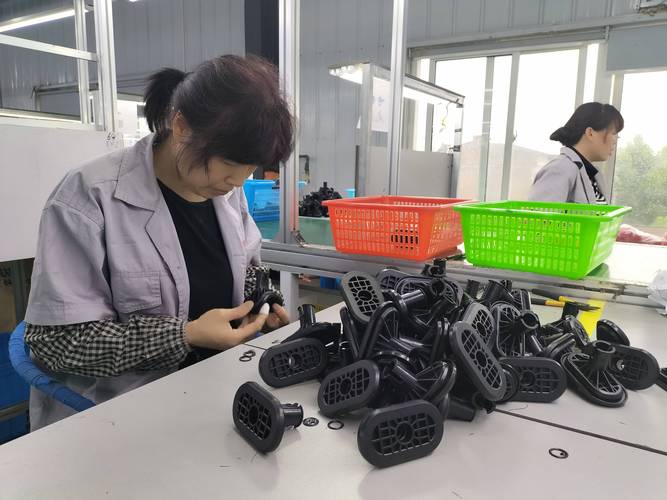
你说这行有意思不?看着就是塑料加热压进模具,出来就是成品。
差个三五度料温,少个几bar保压,出来的东西就是废的。
注塑成型的存在感,从来都不是在展会的宣传册上,是在退货堆里,是在熬夜调机的台灯下。
不说透的技术妥协
说实话,原理谁都懂。塑料颗粒加热熔化,射进模具,冷却定型,顶出来。
真玩起来,全是细节。这批充电宝要求公差控制在0.12mm以内,我们第一次调机料温开到210℃,保压60bar,做出来十个有八个翘曲超差。
后来把料温降了15度,保压加到75bar,冷却多等3秒,才达标。
现在行业里最常见的两条路线,就是热流道和冷流道。
教科书上说热流道好,无废料,成型快,产品质量高。
不过话说回来,谁会跟钱过不去?
一套热流道模具比冷流道贵两万多,小批量订单总共才做三五万件,算下来废料的钱都赶不上模具多花的钱。
行业内通常不说但实际在做的妥协就是:只要不是大批量量产,九成小厂都会选冷流道。哪怕废料多一点,后期多一道剪浇口的工序,总成本就是更低。
你跟客户说选热流道是为了质量,客户算完账转头就让你换冷流道。
不同行当,要求完全不是一回事
前两年给某品牌做蓝牙降噪耳机充电盒外壳,要求表面不能有一丝熔接线,透光率要到92%。
3C行业吃的就是颜值,你那壳子上有一条细印,消费者直接就给你差评退单。
我们当时改了三次进胶点,把射嘴温度提了十度,加了顺序阀控制进胶,才把熔接线消掉。
换做汽车行业的活,要求完全变了。
去年给某新能车企做车门内饰卡扣,要求耐-40℃到85℃冷热循环,一万次插拔不开裂。
谁看你卡扣好不好看?藏在门板里面,十年不坏就行。
这个就得用改性PA66,收缩率必须卡死在0.8%到1%之间,差一点装进去就松,过不了路试。
同样是注塑成型,3C要的是表面精度和颜值,汽车要的是长期稳定性和强度,路子完全不一样。
拿做3C的经验去做汽车,死都不知道怎么死的。
新风口下,藏着没人说的暗礁
现在都讲进口替代,原来高端注塑机全买日本的,现在国内厂商做得不比进口差,价格还便宜三分之一,很多厂都换了。
都讲绿色制造,可降解塑料、回收料用得越来越多,政策也支持。
不过有个行业内不愿公开的难题,很少有人提。
现在国内塑料收缩率的标准,还是十几年前给通用塑料定的。
新的改性材料、可降解材料,不同厂家出来的同型号料,收缩率能差出0.3%。
你按上次的参数调机,换一批料就全废了。标准跟不上新材料的更新速度,批量生产的风险全靠调机师傅经验扛,出了问题全是生产的锅。
这就是标准滞后带来的坑,你找谁都说不清。
我干这行二十年,每天都能遇到新问题。
回到车间一线,我常跟徒弟说的一句话就是:三分机器七分料,十分全靠手来调。
教科书上给你的都是标准参数,真到车间里,室温高两度,料湿度大一点,结果都不一样。
干注塑的,谁没熬过大夜调过机?你们遇到过最邪门的问题是什么?咱们唠唠。
