拉伸起皱:车间20年攒出来的实操干货

车间门口撞见的烂摊子

昨天早会刚开十分钟。 品管小张蹬着劳保鞋就冲进来,手里攥着三块刚从快递箱掏出来的汽车门板饰件,脸都绿了。 你自己看,浙江那客户退的,整批三十件,二十七件边部起皱,这褶子比我妈擀的饺子边还不整齐。 我接过摸了摸,软乎乎的PP材质,拉伸深度才12公分,怎么就皱成这样。
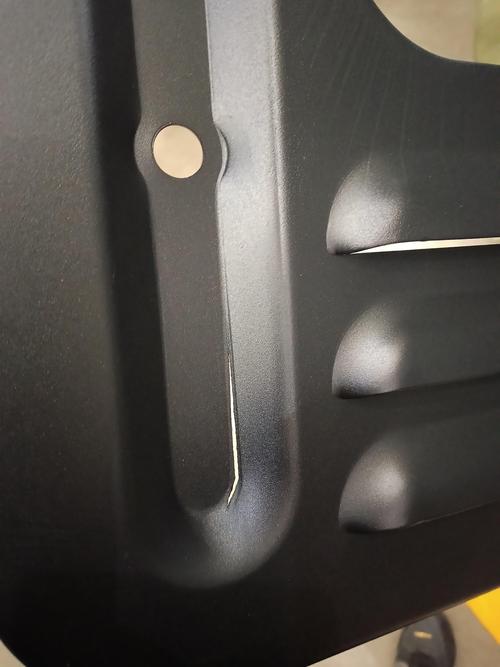
冲压车间汽车饰板拉伸起皱缺陷实拍
冲压车间汽车饰板拉伸起皱缺陷实拍
干了20年冲压,我见过的起皱报废件,堆起来比车间那台1000吨冲床还高。这玩意儿不是什么新问题,但就是邪门,今天调好了明天出,这批合格下批废,谁碰上谁头大。

书本没说透的底层道理

书本没说透的底层道理
书本没说透的底层道理
很多刚出校门的学生张嘴就是失稳起皱,什么压应力超过临界值,说的头头是道,一上手调机就懵。 说白了,拉伸起皱就是料没拉住,多余的材料没地方去,只能拱成褶。 说三个我记了15年的数字,都是一次次试模试出来的。 第一,压边力差10%,批量生产的起皱不良率直接差35%,差一点都不行。 第二,凹模圆角R,如果比料厚小2倍,90%的概率出中心起皱,这个没跑。 第三,压边圈和凹模的间隙,要是比料厚大0.15mm以上,不用想,边皱肯定找上门。 现在两种主流路线,一种刚性压边,一种弹性压边。 刚性压边稳,精度高,厚板大工件用着爽,就是调一次机要大半天,模具成本贵出小一半。 弹性压边便宜,调机快,薄板小件随便造,就是大尺寸工件压边力不均,四个角先出皱。 说实话,行业内通常不说但实际在做的妥协是什么? 批量不到一万件的订单,哪怕客户要求刚性压边,9成的厂都会偷偷换成弹性压边,垫两层旧橡胶片,出了小皱就派打磨工手工修掉,只要外观过得去,能省几十万模具钱。反正客户验货只抽10%,蒙过去就是赚。

不同行当的不同讲究

同样是拉伸起皱,不同行业要求差得能绕车间三圈。 先说汽车内饰件,你看到的门板、仪表台蒙皮,都是PVC或者PP拉伸出来的,这个要求就是看不见大皱就行,门内板那种藏在里面的,哪怕有一两个小褶,根本没人管。 去年我们接了某新势力的订单,做门板饰框,一开始压边力设了2.5MPa,出来一半都皱,后来找原因,原来原材料批次换了,料的屈服强度降了12MPa,我们把压边力提到3.1MPa,拉延筋切深加了0.8mm,不良率直接从42%降到1.2%,就这么点事。 再说新能源的电池铝壳,那要求就狠了。 1.2mm厚的铝料,拉出来的壳子要求整个面不能有哪怕0.01mm的微观起皱,因为后续要焊盖板,有皱就焊不牢,漏液就是大事故。 前年给某头部电池厂做试样,一开始用均匀压边,10个试样8个起皱,后来换了分段变压边力,四个角压力加10%,中间减8%,起皱率直接降到5%以下,才达标。
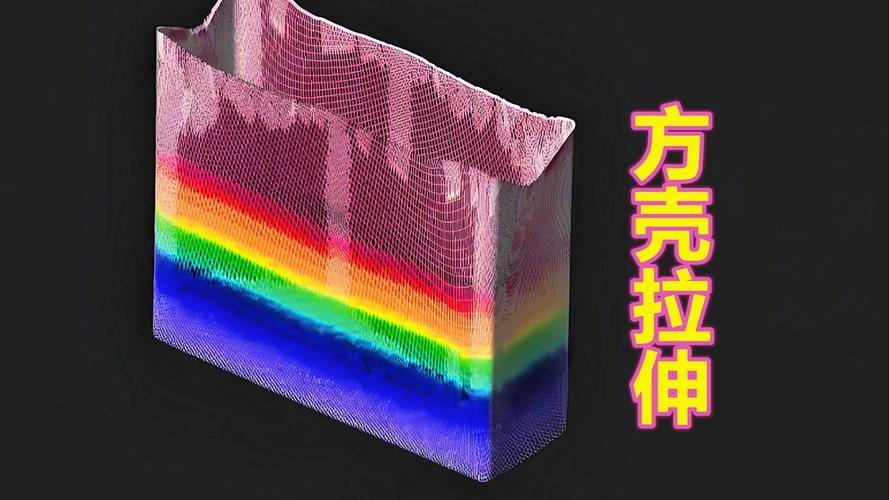
新能源电池铝壳拉伸起皱缺陷对比图
新能源电池铝壳拉伸起皱缺陷对比图

新行情里的老暗坑

新行情里的老暗坑
新行情里的老暗坑
现在都喊进口替代,原来高端的变压边力系统都是德国日本进口,一套要一两百万,现在国内做的已经能做到压力精度±2%,几十万就能拿下,性能差不了多少,不少厂都换了。 绿色制造要求减料,现在料越用越薄,对控制起皱的要求也就越高,原来1.5mm的料现在改成1.2mm,一不小心就全皱了,逼得大家都在改压边工艺。 不过话说回来,有个行业内不愿公开的难题。 现在咱们国家的冲压件起皱验收标准,还是10年前定的,只要求宏观起皱高度不超过1mm就行,但是现在新能源、消费电子行业,要求的是目视无褶皱,连微观起皱都不能有,标准没更新,很多小厂接订单的时候就拿旧标准说事,签合同的时候不写微观要求,交货的时候客户不接受,打官司都扯不清,多少小厂因此赔了钱倒了闭。 我昨天带着徒弟调了一下午模具,最后把压边圈磨掉了0.1mm,问题解决了。 干我们这行,有句土话:”压边差半丝,起皱一脸褶”。 书本上的公式算得再准,不如自己上手试个三五次,料变了、温变了、甚至模具磨了半毫米,结果都不一样。 你们干拉伸的,有没有碰到过什么邪门的起皱,调了半个月才解决的?不妨说说看。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:拉伸起皱:车间20年攒出来的实操干货
文章链接:https://www.yxqcspc.com/16659/