排屑器堵塞:车间里没人说的隐形损失

昨天后半夜三点,手机炸响。 是夜班的小周。 “老陈,三号线又堵了,这次把主轴都给顶偏了,工件废了”。 我套上工作服就往车间跑,老远就闻到切削液糊住电机的焦味。 三米多长的排屑器,满得溢出来的卷屑堆在加工中心门口,刚做了一半的四缸缸体,一刀偏了0.2mm,整台坯料废了,小二十万没了。 这种事,我干了二十年,见过没有一百也有八十。 排屑器这东西,没人当回事,堵一次就是大出血。
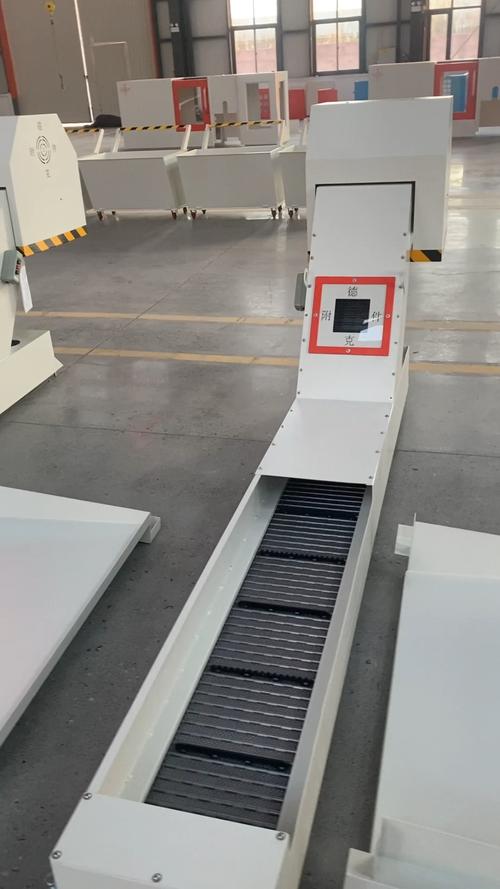
机械加工车间链板排屑器堵塞现场图
机械加工车间链板排屑器堵塞现场图

没人愿意说的堵因

没人愿意说的堵因
没人愿意说的堵因
很多人选排屑器,只看长度跟适配机床大小,根本不问核心参数。 就说链板排屑器的刮板跟导轨间隙,超过8mm,堵塞概率直接翻三倍。 磁性排屑器更有意思,当切屑粒度小于3mm,吸附效率直接降15%,这个数据没几个人会印在样本上。 现在市面上主流就两种技术路线,链板排屑跟磁性排屑,各有优劣。 链板能排各种形状切屑,长卷屑短碎块通吃,缺点是结构复杂,细屑容易卡进链条缝里磨坏构件,用个三四年链条必然拉长。 磁性排屑器价格便宜结构简单,吸碎铁屑干净,缺点就是吸不了铝、铜、不锈钢这些不带磁的工件切屑,细屑攒多了还容易整块脱落堵在出口。 说实话,行业内有个不说破的妥协。 现在报价卷成这样,厂家为了压价抢单,大多把原来3mm厚的高锰钢链板,偷偷砍到1.5mm,导轨也换成不淬火的普通碳钢。 看起来功能一模一样,报价比同行低两成,客户开心签单,用了一年半载链板拉长间隙变大,碎屑不停掉去底部积起来,慢慢就把整个排屑器堵死。 这时候刚好过了保修期,厂家过来换件收维修费,赚的比卖新设备还多。 不过话说回来,哪怕选对了参数,不同行业的堵法完全不一样,根本没有万能方案。

不同场子不一样的堵法

先说汽车发动机缸体加工,这个行当的切屑跟别的地方不一样。 粗加工拉荒,吃刀量快10mm一刀,切出来都是半米长的卷屑,缠得跟毛线团一样。 去年给保定一个主机厂做改造,他们原来图便宜,装了两台磁性排屑器,长卷屑根本吸不住,堆在入口三天堵一次,每次清堵要停线两个小时,一个月下来停线损失几十万。 后来听我的改了方案,入口加一段螺旋预切,把长卷先打碎再接链板排屑,现在小二十天,才需要清一次死角。 再说说骨科植入物加工,这又是另一个极端。 苏州那边一个做髋关节的客户,铣削钛合金股骨头,切出来都是超细的粉状切屑,钛还不带磁,根本用不了磁性排屑。 原来装的普通链板排屑,间隙大,细屑都从缝里漏到排屑器底部,积半个月就把从动轮给抱死了,每次清掏要掏小半吨细屑,满车间都是金属粉,脏得要死。 后来改成可调间隙的活动刮板,每次换班花一分钟调一次,把间隙控制在2mm以内,漏下去的屑少了九成,堵的次数直接降了八成。
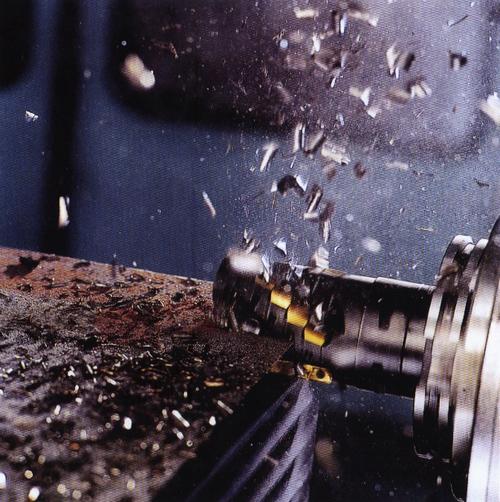
高速铣削加工细碎钛合金切屑样本图
高速铣削加工细碎钛合金切屑样本图

新瓶子里装的旧问题

新瓶子里装的旧问题
新瓶子里装的旧问题
现在都在搞智能制造,很多排屑器加了在线振动监测,堵了提前报警,还有自动翻板清堵的机构,听起来特别高级。 绿色制造要求切削液循环再生,再生液里杂质多粘度大,细切屑很容易粘成块,堵在排屑器的拐弯死角,振动监测根本测不出来这种渐进式的堵塞,等你发现切屑溢出来了,早就顶到机床主轴了。 行业内有个不愿公开的难题,现在排屑器的现行标准还是十多年前出的,那时候哪有现在这么多一万转以上的高速加工,额定排屑量的测试方法还是静态的,把一堆屑倒进去看能不能排出来就算合格。 实际生产是连续不断进屑,动态排屑量根本达不到标称,标准没更新,厂家随便标参数,出了问题就甩锅给用户,说你切屑量超过设计标准,是使用不当。 现在进口替代挺火的,其实很多国产排屑器做的不比进口差,就是很多客户总觉得进口不会堵,我前两年见过一台几百万的进口机床,配的原装进口排屑器,照样三个月堵一次,换个链条要十几万,国产同款三万块就能搞定,性能差不了多少。 昨天清完堵已经早上六点了,我蹲在车间门口抽了根烟,跟小周说我干了二十年总结出一句土话: 小堵不掏成大堵,省了小钱亏大底。 几十上百万的机床,几百万的月产能,就为了省几万块买个减配的排屑器,到头来出了问题,哭都没地方哭。 你们车间排屑器一般多久清一次?见过什么离谱的堵法?过来唠唠吧。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:排屑器堵塞:车间里没人说的隐形损失
文章链接:https://www.yxqcspc.com/16677/