2026-09-28 07:45:54 分类:商机
你以为它是边角料配件?差点坑掉十万块
上个月,东莞一个开磨具厂的老板找我。
拍着我肩膀骂工人手艺差。
一批210根45钢活塞杆,废了87根。
全是不规则的细划痕,怎么都查不出原因。
我绕着车间走了三圈,最后蹲到冷却系统旁边。
伸手一摸回液槽,一层黑糊糊的铁泥糊满了槽底。
扒开挡水板看磁性分离器,磁筒上缠满了碎铁屑,转都转不动。
说白了,这玩意早就罢工了。
老板还懵,说不就是个捞铁渣的破筛子?值当废这么多活?
说实话,百分之八十的加工厂老板,都这么想。
磁性分离器装在冷却箱里,平时看不见摸不着,存在感比机床地脚螺丝还低。
等到出了问题,一批活废了,才想起它的好。
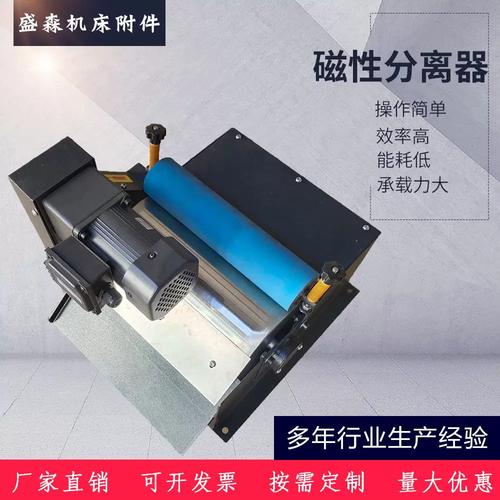 机械加工车间冷却液箱磁性分离器实拍
拆过几十台才摸透的门道,这里说点真话
磁性分离器说穿了,就是靠磁铁吸冷却液里的铁屑碎渣。
就这么简单的原理,里面的弯弯绕绕能坑死不少新手。
我拆过几十台不同牌子的,给你说三个硬数字。
常规永磁磁性分离器的磁筒表面磁感应强度,大多在12000高斯,用好点的钕铁硼做的能到16000高斯。
还有,合格的磁块拼装间隙要求不能超过0.2mm,超过这个数,间隙位置的磁场衰减会超过30%,捕渣率直接掉十个点。
现在主流有两种路线,全磁筒和半磁筒。
全磁筒整个圆周都贴满磁块,不管转到哪个位置都能吸渣,捕渣率稳定在98%以上。
但是材料成本比半磁筒高35%,售价也贵不少。
半磁筒只有下半截贴磁块,上半截是空的,靠着转筒带下来吸住的渣,捕渣率也就85%左右。
不过话说回来,行业内通常不说但实际在做的妥协,就是大多厂商都会默认给中小客户配半磁筒。
报价的时候说自己用的是16000高斯强磁,实际只有半筒有磁。
只要不是做微米级精度的活,头一两年也出不了大问题,客户根本看不出来。
说白了,就是一分钱一分货,贪便宜就得承担风险。
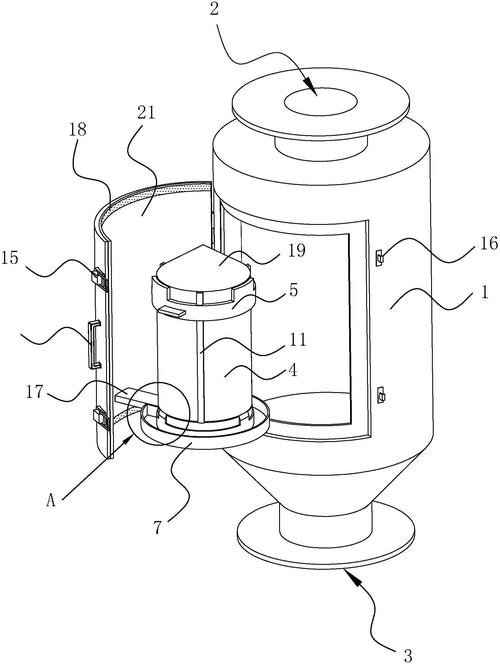 磁性分离器内部永磁磁筒拆解图
不同行业用错了,再好的牌子也白搭
 不同行业用错了,再好的牌子也白搭
我见过不少客户,花大价钱买了进口分离器,还是出问题。
为啥?没对应自己的场景。
就说精密轴承的无心磨加工。
去年给浙江新昌一个做汽车轮毂轴承的厂子整改。
他们原先给磨床配了个便宜的半磁分离器,磨内径公差要求0.003mm,每天刚开工还行,到下班前半天,磨出来的工件就有十几个出划痕。
铁渣漏进冷却液箱,沉淀在箱底,一开泵就抽去磨床那边,硬生生给工件划出印。
后来换了个全磁强磁的,我算了下,每天多捞出来2.7公斤铁屑,合格率直接从86%涨到99.6%,一个月少废两万多块的轴承坯。
这个场景要的就是高捕渣率,差一点都不行。
再说说快走丝线切割。
苏州张家港有个做硅片定位刀模的厂,之前钼丝平均三天断两根,一个月钼丝成本快三千,把老板愁坏了。
查来查去,就是工作液里混了太多铁粉,磨钼丝磨的快。
我让他们串了一个小型磁辊磁性分离器在工作液循环管路上,才不到一千块。
不到三个月,断丝率降到平均十天一根,钼丝成本一个月才八百,还少了很多因为断丝留的刀痕,良率升了三个点。
这个场景要的就是体积小,适配低压循环,不用太大,能过滤铁粉就行。
新风口背后藏着的坑,行内人很少往外说
现在都讲绿色制造,冷却液要循环用三五年不更换,全靠磁性分离器把渣滤干净。
还有进口替代,之前很多大磨床都配德国进口的磁性分离器,现在国内做强磁分离器的厂子,技术已经追上了,价格才是进口的三分之一,挺好的事。
但是有个行业内不愿公开的难题,我今天说出来。
现在咱们的行业标准还是十几年前定的,对磁性分离器的捕渣率要求,只要≥90%就算合格。
可是现在的高精度加工,要求捕渣率至少得95%以上才能满足公差要求。
很多小厂就卡着这个最低标准做,用回收磁钢,拼装间隙留到0.5mm,做出来的分离器刚好卡在90%的合格线上,价格比正经做的便宜一半。
不懂的客户一询价就选便宜的,用一年多精度掉的厉害,还以为是磨床老化了,根本想不到是分离器出了问题。
这就是标准滞后带来的隐形风险,没人愿意戳破。
干了二十年磨加工,我一直信一句话:
精磨要出亮活,分离器不能留渣
你们厂里有没有过这种不起眼的小配件,翻了大车的事?不妨留个言唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间老炮聊磁性分离器:不起眼的磁性分离器决定产品生死
文章链接:https://www.yxqcspc.com/16695/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
