上周三早班,刚换完数控车的刀片,质检室老王拍着操作台骂娘。说上周发出去那批汽车转向节,客户退回来了十二个,全部是已加工面有1丝深度的细密划痕。调监控看,是粗加工留下来的长铁屑没吹干净,卡进了半精加工的刀具和工件之间。
就这十几个工件,十几万的货款扣了三万。班长领了全车间最大的罚单。你说谁能想到,几块钱一斤的铁屑,能搞出这么大的事?
铁屑不是废料,是切削过程的晴雨表
很多新手觉得铁屑就是切下来的废料,扫走卖钱就行。说实话,干了二十年机加工,我见过的事故,一半以上和铁屑脱不开关系。
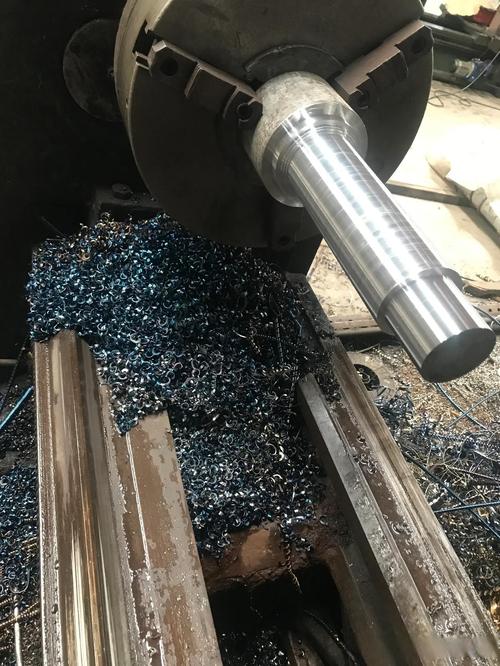
切削的时候,刀具把工件表层的金属挤裂、撕下来,卷成什么形状,全看参数和槽型。现在主流的断屑路线就两种,一种螺旋断屑,一种C型碎断屑。
就拿常见的45号钢调质料来说,线速度开到160m/min,进给量给到0.2mm每转,吃刀量两个毫米,出来的就是一卷一卷的螺旋断屑,切完自动会顺着排屑槽掉下来。如果进给降到0.1mm以下,出来就是连绵不断的长铁屑,分分钟缠主轴,严重的直接抱轴烧刀。
螺旋断屑排屑顺,不容易堵排屑器,但是刀杆直径小、做深孔加工的时候,螺旋屑容易卡在内孔里出不来,掏都掏不动。C型碎屑就不会卡,但是碎屑到处蹦,搞不好飞进导轨缝里,磨坏丝杠,修一次大几万。
不过话说回来,行业内有个不说破的妥协。大批量流水线生产,为了省成本,很多厂宁愿用普通的断屑槽刀片,哪怕偶尔出几根长屑,安排个学徒每隔半小时转一圈吹铁屑,也不愿意加钱买带分级断屑槽的进口刀片。一块进口刀片顶三块国产的钱,一天换五块就是多一百多,一个月下来小一万,老板心里算得门清。
不同行当,铁屑要求差出十万八千里
干航空航天的钛合金结构件,对铁屑形状要求苛刻到变态。钛合金粘刀,出的铁屑容易粘在刀尖上,而且工件表面要求零划痕,哪怕是头发丝细的都不行。
之前给某航天院所加工一个钛合金起落架连接座,我们一开始按常规参数开,出的铁屑偏软,容易缠刀,掉下来之后蹭到已经铣完的平面,前三个工件全部报废,一块料就小十万,当时车间空气都凝固了。最后怎么搞定?把进给从0.1mm调到0.15mm,把刀尖圆角从0.8mm改成0.4mm,出来的铁屑直接变成脆的碎C型,一蹭就掉,再也没出过划痕。
换做普通冲压模具拉荒呢?没人跟你纠结铁屑形状。吃刀量拉到五六个毫米,一天下来铁屑能装半箱子,只要不缠刀不堵排屑槽,爱是什么形状是什么形状。
之前有个刚从职业院校毕业的徒弟,课本上学了断屑的重要性,非要追求全碎断屑,硬生生把进给调高了一倍,结果吃刀量太大,机床颤刀,模具型腔尺寸偏了0.2毫米,直接废了一块几十万的模具钢,徒弟蹲在车间门口抽了一下午烟,哭都哭不出来。
新风口底下,藏着行业没人说的坑
现在都讲绿色制造,智能制造,铁屑都要分类回收,卖的价差老鼻子大了。铝屑比普通铁屑贵一倍,钛屑又比铝屑贵好几倍。很多厂现在都上了自动分拣设备,不用人工徒手捡了,确实省劲。
但是有个难题,行业内没人愿意摆在台面上说。现在的回收标准只卡总回收率,按重量算达标就行,不管你不同材质的铁屑分的纯不纯。
很多小厂为了凑回收率达标,干脆把不同材质的铁屑混在一起装。看起来回收率够了,实际回收冶炼的时候,因为混了不同成分,炼出来的钢材杂质超标,只能当劣材卖,至少一半的价值就这么白白浪费了。
还有,现在的自动排屑过滤系统,对磨床出来的微米级小铁屑过滤效果一直不行。小颗粒混在切削液里循环,用不了半个月,切削液就变臭发浑,润滑效果掉三成,很多厂换切削液的频率比设计要求快一倍,成本硬生生涨了一大截,这个问题到现在也没有太完美的解决方案。
昨天下午打扫车间,我蹲在机床边扫铁屑,跟新来的徒弟唠嗑。我说干机加工这行,别光盯着图纸尺寸,盯着刀具价格,老辈传下来一句话:
“三分刀具七分屑,整不明白别出活”。
你参数调的对不对,刀具磨的好不好,看一眼铁屑就全明白了。糊弄铁屑,铁屑就糊弄你的工件,最后吃亏的还是自己。
你们车间有没有过因为一团不起眼的铁屑,搞出大事故的经历?有空唠唠呗。
